


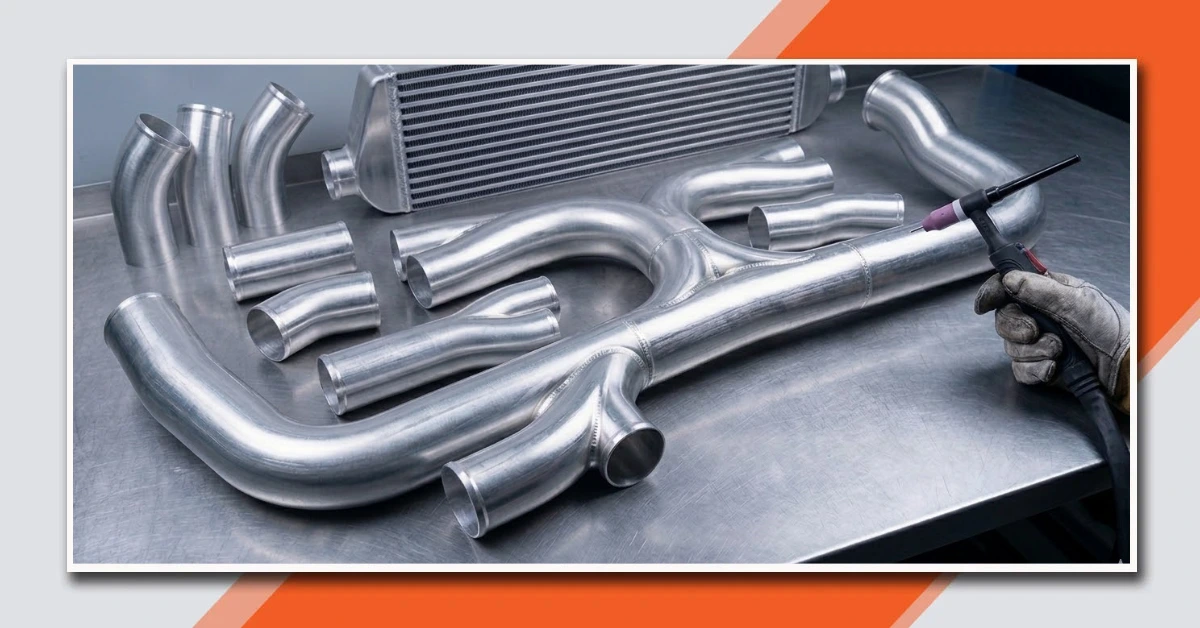
Die Welt des professionellen Tunings und des Motorsports basiert auf kompromisslosen Modifikationen. Das Herzstück jedes aufgeladenen Motors ist ein leistungsstarkes, dichtes und aerodynamisches Ansaugsystem. Der Austausch der serienmäßigen Gummi- und Kunststoffschläuche gegen maßgefertigte Aluminiumrohre (sog. „Piping“) , die den Turbolader mit dem Ladeluftkühler und dem Ansaugkrümmer verbinden, ist nicht nur eine Frage der begehrten Ästhetik unter der Motorhaube. Es handelt sich vor allem um eine unabdingbare technische Voraussetzung bei Ladedrücken (Boost), die die werkseitigen Werte um ein Vielfaches übersteigen. Das Schweißen dieser dünnwandigen Bauteile mit dem WIG-AC-Verfahren gilt als eine der schwierigsten Fertigkeiten in der „Custom Fabrication“-Branche.
Für viele erfahrene Schweißer, die mit dickem Baustahl bestens zurechtkommen, endet der Umstieg auf ein Aluminiumrohr mit einer Wandstärke von 1,5 mm in schmerzhafter Frustration. Ein zu hoher Anfangsstrom führt zum sofortigen Einfallen der Kanten und zur Bildung einer riesigen Lücke, während ein zu niedriger Strom dazu führt, dass das Schweißgut auf der oxidierten Oberfläche verschmiert, was unter Belastung zwangsläufig zu Undichtigkeiten führt. In diesem Artikel führen wir Sie durch den gesamten Prozess. Sie erfahren, wie Sie Rohre für den Bau komplexer Verbindungen vorbereiten, warum Sie den Schweißdraht selbst entfetten sollten und wie Sie die Thermodynamik des dicken Schweißguts nutzen können, um eine perfekte „Fischschuppe“ zu erzielen.
Aus welchem Aluminium werden Ansaugrohre hergestellt? (Legierung 6061 und Wandstärke)
Bevor du die Lichtbogenzündung ausführst, musst du das Grundmaterial genau kennen. Rohre, die in Ansaugsystemen für Kraftfahrzeuge verwendet werden, überschreiten selten eine Wandstärke von 2,0 mm (im professionellen Motorsport arbeiten wir meist mit Abmessungen von 1,5 mm oder 1,6 mm), und ihr vorrangiges Ziel ist die maximale Gewichtsreduzierung des Fahrzeugs bei gleichzeitiger Wahrung einer ausreichenden Steifigkeit. Der weltweite Standard beim Bau von Ansaugrohren ist die Aluminiumlegierung 6061 im T6-Zustand (oder deren europäische Entsprechungen PA4/PA38). Sie zeichnet sich durch hervorragende Beständigkeit gegen Innendruck, ausgezeichnete Bearbeitbarkeit und hervorragende Schweißbarkeit aus.
Aus physikalischer Sicht birgt die Sorte 6061 jedoch eine thermische Falle. Es handelt sich um eine ausscheidungsgehärtete Legierung. Das bedeutet, dass die enorme Wärme, die durch den Lichtbogen der WIG AC/DC-Schweißgeräte eingebracht wird, diese werkseitige Härtung im Wärmeeinflussbereich (SWC) unwiderruflich zerstört. Das Material um die Schweißnaht herum wird drastisch weich und kehrt in den geglühten Zustand zurück. In Ansaugsystemen, in denen das Rohr hauptsächlich den inneren Luftdruck und nicht die tragenden Belastungen des Fahrzeugrahmens aufnimmt, ist dieser Härteverlust völlig akzeptabel. Dies zwingt den Bediener jedoch dazu, eine möglichst geringe lineare Energie einzusetzen, d. h. den Schweißbrenner schnell und mit hoher Präzision zu führen. Je weniger Wärme Sie in das Rohr einbringen, desto schmaler ist die Schwächungszone und desto geringer ist das Risiko einer Ovalisierung des Profils.
„Pie Cuts“-Technik und spaltfreie Passung (Zero Gap)
Die wichtigste Regel beim Bau von Ansaugsystemen aus dünnem Aluminium ist die perfekte Vorbereitung der Verbindungsgeometrie. In einer professionellen Werkstatt, in der keine CNC-Rohrbiegemaschine zur Verfügung steht, wird zur Umgehung von Hindernissen unter der Motorhaube die Technik „Pie Cuts“ (Scheibenschnitt) angewendet.
Dabei wird ein gerades Rohr präzise in mehrere schmale Keile (oft im Winkel von 9 Grad) zerschnitten, die nach dem Drehen und Verschweißen einen extrem engen, aber aerodynamisch fließenden Bogen bilden. Bei dieser Technik gelten drei eiserne Regeln:
- Keine Spalten: Die Kanten müssen „spaltfrei“ aneinanderliegen (Zero Gap Fit-up). Wenn Sie eine Spalte von etwa 1 Millimeter lassen, schmilzt der Wechselstrom (AC) diese scharfen Kanten blitzschnell und verursacht einen irreparablen Riss.
- Autogenes Schweißen: Durch die perfekte Passung verteilt sich die Energie des Lichtbogens gleichmäßig auf beide Teile, und die Kanten beginnen, sich von selbst zu verbinden, noch bevor Sie das Schweißmittel hinzufügen.
- Kalt schneiden: Das Schneiden darf ausschließlich auf starren Bandsägen durchgeführt werden, die einen gratfreien Schnitt und einen perfekten Schnittwinkel gewährleisten. Wenn Sie noch vor der Wahl der richtigen Maschine für Ihre Werkstatt stehen, empfehlen wir Ihnen, unseren Ratgeber zu lesen: So wählen Sie eine Metall-Bandsäge aus.
Chemie und Sterilität: Warum muss man den WIG-Schweißdraht entfetten?
Die meisten im Internet verfügbaren Ratgeber erwähnen die Reinigung des Grundmaterials. Das Aufrauen der Rohrkanten mit einer speziellen, sauberen Bürste aus Edelstahl und das Abwischen mit Aceton sind ein absolutes Muss. Schweißausbilder weisen jedoch auf eine technische Feinheit hin, die die Arbeit von Anfängern zunichte macht: verschmutzter Schweißzusatz.
Aluminium überzieht sich blitzschnell mit einem harten Aluminiumoxid, das Verunreinigungen und Feuchtigkeit absorbiert. Dasselbe Oxid sowie Produktionsverunreinigungen (Reste von Ziehschmiermitteln) befinden sich auf dem Schweißdraht selbst, der direkt aus der Werksrolle entnommen wurde.
- Folgen eines verschmutzten Drahtes: Wenn man ihn in ein kristallklares Schweißbad einführt, spritzt man Wasserstoff hinein. Die Folge sind feine Poren, die auf der Schweißnahtoberfläche sichtbar sind, sowie Mikrounterbrechungen, die erst bei strengen Druckprüfungen entdeckt werden.
- Die goldene Regel: Wischen Sie den Schweißdraht vor der Lichtbogenzündung immer mit einem sauberen, mit Aceton getränkten Tuch ab. Die Menge an schwarzem Ablagerungen, die dabei abfällt, wird so manchen erfahrenen Schweißer schockieren.
Wie stellt man ein AC-WIG-Schweißgerät für das Schweißen von Aluminiumrohren ein? (Parameter)
Das Rundschweißen von Rohren erfordert vom Bediener eine ständige Anpassung des Neigungswinkels des Schweißbrenners, und der Lichtbogen muss absolut stabil sein. Bevor Sie jedoch zu diesen fortgeschrittenen Kalibrierungen übergehen, stellen Sie sicher, dass Sie die Grundlagen beherrschen, die wir im Kompendium zum WIG-Schweißen von Aluminium ausführlich beschrieben haben. Die Parameter des Wechselrichters, die beim Schweißen dünner Rohre den Unterschied zwischen Frustration und technischem Erfolg ausmachen, erfordern eine Abweichung von den Werkseinstellungen:
- Hohe Wechselstromfrequenz (120–150 Hz): Die Standardfrequenz von 60 Hz erzeugt einen breiten, unkontrollierten Lichtbogen, der unkontrolliert über die Rohrwände wandert, unnötige Wärme einbringt und das angrenzende Material überhitzt. Um den Plasmastrahl auf einen Punkt von der Größe eines Stecknadelkopfes zu fokussieren, muss die Frequenz erhöht werden. Dieser harte, quietschende und extrem schmale Lichtbogen ermöglicht es Ihnen, genau nur die Verbindungsfuge (die sogenannte „Root“) zu schmelzen, ohne die Materialstruktur einen Zentimeter weiter zu beeinträchtigen.
- AC-Balance (70–75 % EN): Dünne Rohre erwärmen sich blitzschnell, daher sollte die positive Phase (EP – Reinigungsphase), die die Wolframelektrode thermisch belastet, auf ein Minimum beschränkt werden. Dieser Wert gewährleistet eine perfekte Einbrandtiefe, schont die Elektrode und erzeugt eine sehr schmale „Frostzone“ um die Schweißnaht herum.
- Gaslinse (Gas Lens): Das ist keine Option, sondern eine Notwendigkeit bei engen Kurven. Die Pie-Cuts-Technik erfordert ein weites Herausragen der Wolframelektrode aus der Düse (sogar um 10–15 mm), um den Boden des Schmelzbads physisch sehen zu können. Die Gasdüse erzwingt eine laminare Argonströmung und bildet so einen mächtigen, stabilen Schutzkokon um das Wolfram.
Welcher Draht für Aluminiumrohre? Die Technik der „Kühlung der Schmelze“
In der Automobilindustrie wurde das Dilemma der Wahl des Schweißzusatzes durch die Gesetze der Physik und Chemie gelöst. Für das Schweißen von Ansaugsystemen und Ladeluftkühlern wird unbedingt die Verwendung von WIG-Schweißdraht mit der Bezeichnung ER4043 (AlSi5) empfohlen. Derselbe Draht wird aufgrund der hervorragenden Fließfähigkeit von Silizium übrigens auch bei schwierigen Reparaturen an Motorblöcken verwendet, worüber wir im Erklärungstext „Wie man Aluminiumgussteile mit dem WIG-Verfahren schweißt“ näher berichten. Warum verwenden wir in den Ansaugkanälen nicht den härteren Draht 5356 (mit Magnesium)? Der Draht 4043 senkt die Oberflächenspannung des flüssigen Aluminiums drastisch. Das Schmelzbad wird extrem flüssig, benetzt die Ränder des Rohrs perfekt und ermöglicht die Bildung einer glatten Oberfläche ohne das Risiko von Heißrissen (Hot Cracking) beim Abkühlen der dünnen Wand.
Das Geheimnis der Experten (Kühlung des Schweißbads):
Die größte Herausforderung bei einem Rohr mit einer Wandstärke von 1,5 mm ist die Gefahr, dass das Schweißbad nach innen einbricht. Die Logik legt nahe, einen ebenso dünnen Draht (z. B. 1,6 mm) zu verwenden. Profis verfahren jedoch genau umgekehrt – sie verwenden einen dickeren Draht mit einem Durchmesser von 2,4 mm.
- Funktionsweise: Der kalte, dicke Draht, der in das flüssige Schweißbad eingeführt wird, wirkt wie ein riesiger Kühlkörper. Er absorbiert blitzschnell überschüssige Wärmeenergie, führt zur schlagartigen Kühlung des Schweißbads und „friert“ es buchstäblich in Bruchteilen einer Sekunde ein.
- Effekt: Gerade das rhythmische Einführen des dicken Drahtes ermöglicht es, diese charakteristische, stark gewölbte, Instagram-taugliche „Schale“ zu erzielen und verhindert gleichzeitig ein Durchbrennen der dünnen Wand.
Der Arbeitsablauf ist ein weiterer wichtiger Grundstein. Ein Rohr, das ohne entsprechende geometrische Verriegelung „stumpf“ verbunden wurde, verformt sich unter dem Einfluss der Hitze zu einer Banane. Bevor Sie mit dem kontinuierlichen Schweißen beginnen, muss das Bauteil an mindestens vier Stellen – bei der „Pie-Cuts“-Technik sogar an sechs Stellen – entlang des Umfangs punktweise geheftet (Tacking) werden. Diese Heftnähte sollten am besten autogen (nur mit dem Lichtbogen) mit einem sehr kurzen, kräftigen Stromstoß ausgeführt werden.
Ohne ein präzises Fußpedal zur Fernbedienung des Schweißgeräts gleicht das Schweißen von Aluminiumrohren einem Kampf gegen die Naturgewalten. Aluminium leitet und speichert Wärme blitzschnell (Heat-Soak-Effekt).
- Start: Du kannst die Lichtbogenzündung bei 90 Ampere an einem kalten Rohr durchführen, um schnell ein Schmelzbad zu erhalten.
- Arbeitsablauf: Nach 5 Zentimetern Schweißnahtumfang wird das Rohr heiß, und derselbe Strom schmilzt es sofort vollständig durch. Das Pedal ermöglicht es, den Strom stufenlos zu reduzieren, während sich das Werkstück erwärmt.
- Abschluss (Kraterbeseitigung): Ein plötzliches Abreißen des Lichtbogens erzeugt einen sogenannten Krater und einen Riss. Halten Sie immer an, fügen Sie einen Tropfen Draht hinzu und reduzieren Sie den Strom mit dem Pedal langsam auf Null, während Sie still abwarten, bis die Stelle durch das nach dem Schweißen ausströmende Argon (Post-Flow) abgekühlt ist.
Wenn dir die lineare Energiesteuerung und die Führung des Schweißbrenners immer noch Schwierigkeiten bereiten, lohnt es sich, zu den absoluten Grundlagen zurückzukehren und dir die Regeln in Erinnerung zu rufen, die wir in diesem Artikel besprechen: WIG-Schweißen – Kompendium für Anfänger.
Kantenbegasung (Back Purging) und Nahtwulstglättung (Bead Rolling)
In fachlichen Ingenieursdiskussionen taucht häufig das Thema der Argon-Spülung im Rohrinneren (Back Purging) auf, eine Technik, die vor allem aus dem Schweißen von Auspuffanlagen aus Edelstahl bekannt ist. Als Fachleute müssen wir diesen Mythos widerlegen. Aus werkstofftechnischer Sicht unterliegt Aluminium im Inneren des Rohrs weder einer Karbidbildung noch einer starken Oxidation. Wenn ein Aluminiumrohr korrekt „auf Null“ verschweißt wurde, bildet die innere Schmelze eine zarte, glatte, silberfarbene Schicht aus strukturiertem Oxid, die absolut dicht ist und keine Turbulenzen im Luftstrom erzeugt.
Der letzte technische Schliff ist die Sicherung des fertigen Bauteils. Ein gewöhnliches, glatt abgeschnittenes Aluminiumrohr rutscht unter Druck (z. B. 2 bar Ladedruck) sofort vom Silikonverbinder ab. Um dies zu vermeiden, werden die Rohrenden einem Bead-Rolling-Verfahren unterzogen, d. h. es wird ein spezieller Flansch gepresst, der die Schelle mechanisch festklemmt. Vor dem Einbau in das Fahrzeug muss jeder fachgerecht verschweißte Ansaugstutzen verschlossen, mit Druckluft aus einem Kompressor befüllt und die Verbindungsstellen mit Seifenwasser besprüht werden, um die vollständige Dichtheit zu überprüfen.
Häufig gestellte Fragen (FAQ)
Welches Schutzgas wird beim WIG-Schweißen von Aluminium verwendet?
Zum WIG-Schweißen von Aluminiumrohren wird ausschließlich reines Argon (mit einer Reinheitsklasse von mindestens 4,8, am besten 5,0) verwendet. Die Verwendung von Mischungen mit Kohlendioxid (CO₂), die beim MIG/MAG-Verfahren für Stahl üblich sind, ist hier ein Fehler – dies zerstört sofort die Wolframelektrode und führt zum Verbrennen des Aluminiums. In der Schwerindustrie werden manchmal teure Argon-Helium-Gemische verwendet, aber bei dünnwandigen Ansaugrohren ist reines Argon der absolute Standard.
Welchen Schweißdraht sollte man für Ansaugrohre und Ladeluftkühler aus Aluminium wählen?
Für den Bau von Ansaugsystemen aus den gängigsten Rohren der Güteklasse 6061 eignet sich am besten ein Schweißdraht mit Siliziumzusatz, also der ER4043 (AlSi5). Silizium senkt die Oberflächenspannung, wodurch sich das Schweißbad ideal ausbreitet und in die Spalten eindringt. Dies garantiert eine glatte Oberfläche und minimiert das Risiko von Undichtigkeiten unter Druck (Boost-Leaks) sowie von Heißrissen, mit denen der härtere, mit Magnesium versetzte Draht (5356) bei dünnen Wandstärken etwas schlechter zurechtkommt.
Wie schweißt man dünnes Aluminium mit WIG, ohne das Rohr zu durchbrennen?
Dünne Aluminiumrohre (z. B. mit einer Wandstärke von 1,5 mm) speichern Wärme sehr schnell. Um ein Durchbrennen des Materials zu vermeiden, sollte man erstens eine hohe AC-Stromfrequenz (z. B. 120–150 Hz) einstellen, wodurch der Schweißlichtbogen stark gebündelt und verengt wird. Zweitens ist es eine große Erleichterung, ein Fußpedal zu verwenden, um die Stromstärke während des Aufheizens des Werkstücks stufenlos zu reduzieren. Profis wenden zudem die Technik der Kühlung des Schweißbads an, bei der ein etwas dickeres Schweißmaterial (z. B. 2,4 mm) verwendet wird, das überschüssige Wärmeenergie aus dem flüssigen Metall abführt.
Muss beim Schweißen von Aluminiumrohren eine Kantenbegasung (Einleiten von Gas in das Innere) angewendet werden?
Nein, bei Standard-Ansaugsystemen im Motorsport-Tuning ist eine Argon-Kantenbegasung (Back Purging) nicht erforderlich. Im Gegensatz zu Rohren aus Edelstahl bildet korrekt passendes und verschweißtes Aluminium im Inneren des Rohrs keine starken Oxidationsstellen (Blumenkohlstrukturen), die den Luftstrom beeinträchtigen. Die Schmelze bildet im Inneren eine glatte, silberne Schicht. Das Einleiten von Gas in das Innere von Ansaugrohren ist meist eine unnötige Verschwendung von teurem Argon und wird nur in der Extremluftfahrt angewendet.


