


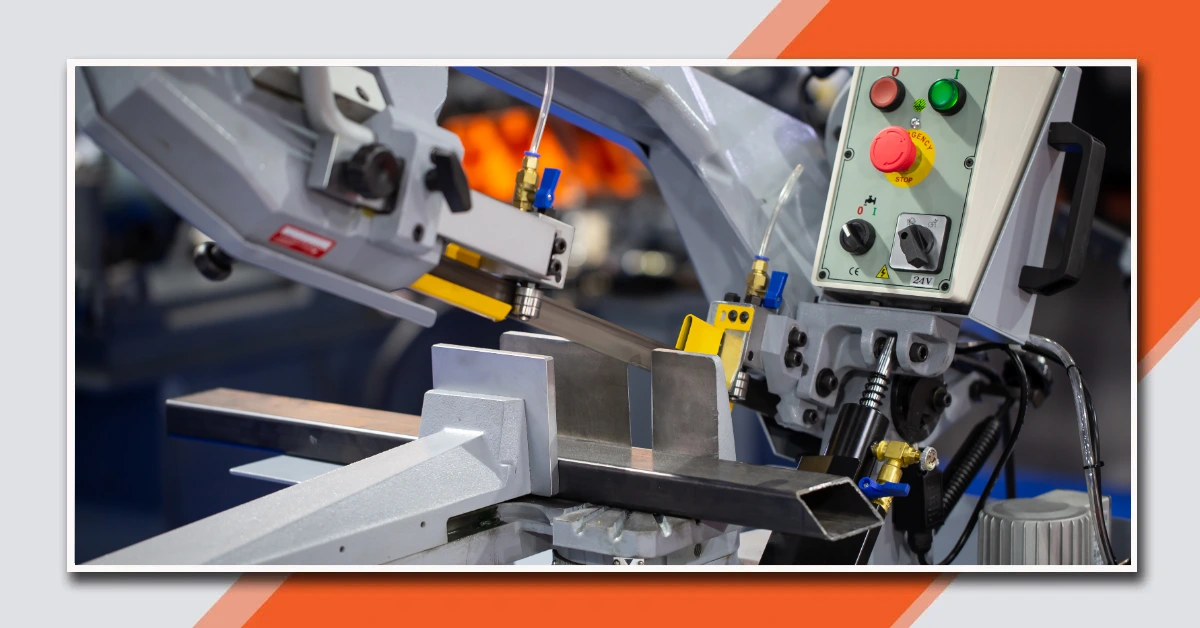
Was ist eine Metallbandsäge und wie funktioniert sie?
Eine Metallbandsäge (im Werkstattjargon „Bandsäge“ genannt) ist eine präzise Zerspanungsmaschine, bei der das Arbeitswerkzeug aus einer endlosen, gezahnten Schleife aus elastischem Bimetallstahl besteht. Im Gegensatz zu Rahmensägen, die Zeit durch den Rückhub verlieren, oder Schleifscheiben, die das Material „durchschneiden“, arbeitet die Bandsäge kontinuierlich in eine Richtung.
Das Geheimnis liegt in der Schleife selbst. Das Schneidband, das über zwei Räder (Antriebs- und Umlenkrad) gespannt ist, hat in der Regel eine Länge von 1335 mm bis zu mehreren Metern. Das bedeutet, dass jeder einzelne Zahn nach dem Schneiden des Materials Zeit zum „Ausruhen“ und abzukühlen, bevor es erneut mit dem Metall in Kontakt kommt. Dadurch überhitzt sich das Werkzeug nicht so stark wie eine Trennscheibe, was sich in seiner enormen Lebensdauer niederschlägt.
Wozu dient eine Bandsäge und warum ist sie unersetzlich?
Zu sagen, dass eine Bandsäge einfach nur „zum Schneiden“ dient, wäre eine erhebliche Untertreibung. Diese Maschine dient der Optimierung der Produktion. Sie ist Standard in Schlossereien, Werften und Montagebetrieben, wo es auf absolute Wiederholgenauigkeit ankommt.
Hauptanwendungsbereiche in der Werkstatt:
- Paketschnitt: Dank der massiven Spannvorrichtungen können Sie mehrere Profile nebeneinander anordnen (z. B. 6 Stück à 40 x 40 mm) und diese mit einem einzigen Senkhub des Arms gleichzeitig durchschneiden. Das bedeutet eine Zeitersparnis von 500 %.
- Dünnwandige Profile und Rohre: Das Schneidband mit der passenden Verzahnung reißt dünne, empfindliche Wände nicht ein und verbiegt sie nicht.
- Schwer zerspanbare Werkstoffe: Dank der niedrigen Schnittgeschwindigkeit und des hohen Drehmoments ist dies das ideale Werkzeug zum Schneiden von hartem Edelstahl (INOX) und Werkzeugstählen.
Technologischer „Game Changer“: Warum ist Kaltschneiden besser?
Der größte Vorteil der Bandsäge gegenüber Schleifscheiben („Gummischeiben“) ist der Prozess des Kaltschneidens. Beim Schneiden mit einem Winkelschleifer entstehen an der Kontaktstelle zwischen Scheibe und Metall Temperaturen in der Größenordnung von Tausenden von Grad. Dies führt zur Bildung einer breiten Wärmeeinflusszone (WEZ), was katastrophale Folgen nach sich zieht:
- Bei Schwarzstahl: Die Kante wird stark gehärtet. Wenn Sie später versuchen, ein Befestigungsloch in der Nähe einer solchen Kante zu bohren – selbst wenn Sie am Arbeitsplatz die besten Bohrmaschinen und Schraubendreher verwenden –, werden die Bohrer verbrennen und nacheinander brechen.
- Bei Edelstahl: Die extreme Temperatur zerstört die Passivschicht (die korrosionsbeständig ist). Das Material verfärbt sich violett, und seine Struktur wird unwiederbringlich beschädigt.
Eine Bandsäge beseitigt dieses Problem vollständig. Das Metall bleibt kühl beim Anfassen, und die Schnittkante ist schweißfertig, ohne dass die Zunderablagerungen abgeschliffen werden müssen.
Aufbau einer Bandsäge zum Schneiden von Metall
Um zu verstehen, warum eine Säge perfekt gerade schneidet, während eine andere im Material „verläuft“ (abdriftet), muss man sich ihre Konstruktion ansehen. Es handelt sich nicht nur um einen Motor mit einem Band. Es ist ein System miteinander verbundener Elemente, in dem jedes Einzelteil für die Stabilisierung des Schneidvorgangs verantwortlich ist.
1. Sockel und Schwenkarm – das Fundament der Stabilität
Bei billigen Maschinen aus dem Supermarkt besteht der Sockel aus einem leichten Blechpressteil. Bei professionellen Geräten (z. B. der Marke Femi) handelt es sich um einen massiven Gusseisenguss. Gusseisen dämpft die beim Metallschneiden entstehenden Vibrationen hervorragend. Je schwerer der Sockel, desto geringer die Vibrationen, was sich direkt auf die Glätte des Schnitts auswirkt.
Auch die Ergonomie spielt eine entscheidende Rolle. Bei modernen Konstruktionen drehen Sie das Material nicht im Schraubstock (was bei einem 6 Meter langen Profil die Hälfte der Werkstatt einnimmt), sondern drehen den Schneidarm selbst. Dies ermöglicht blitzschnelles Schneiden im Winkel von 45° oder 60°, ohne die gesamte Maschine umstellen zu müssen.
2. Bandführungen – das Herzstück der Präzision (Lager vs. Hartmetall)
Dies ist das wichtigste Element, das von Käufern oft ignoriert wird. Bevor das Band in das Metall eintritt, muss es senkrecht „ausgerichtet“ und unbedingt versteift werden.
- Standard-Version: Zwei Sätze Kugellager. Sie richten das Band aus, können jedoch bei starkem, aggressivem Anpressdruck minimale Abweichungen zulassen.
- PRO-Version: Hybridsystem. Das Band wird durch die Lager geführt, aber zusätzlich durch Hartmetallplatten (WIDIA) zusammengedrückt. Diese Lösung ist steif wie ein Fels. Die Hartmetallplatten lassen keinerlei seitliche Bewegung des Bandes zu und garantieren so einen geraden Schnitt wie mit dem Lineal, selbst bei dicken Stahlwalzen.
3. Bandspann- und Reinigungssystem
Das Band muss mit enormer Kraft gespannt werden (in der Industrie sind das sogar bis zu 3000 PSI). Dafür sorgt ein Drehknopf mit Schraubmechanismus, der oft mit einer Rastvorrichtung ausgestattet ist (ein Klicken signalisiert die richtige Spannung). Ein zu lockeres Band führt garantiert zu einem schrägen Schnitt (dem sogenannten „Bananenschnitt“). Ebenso wichtig ist eine kleine, unscheinbare Abstreifbürste. Ihre Aufgabe ist es, Späne aus den Zahnzwischenräumen zu entfernen, bevor das Band auf die Antriebsräder zurückläuft.
Arten von Bandsägen: Von der Mobilität bis zur Schwerindustrie
Auf dem Markt – darunter auch im Angebot des Allweld-Shops – finden Sie Geräte, die auf Ihren Produktionsumfang zugeschnitten sind.
1. Tragbare Schneidemaschinen (Trockenschnitt)
Leichte Maschinen (15–35 kg), die Sie zur Montage im Auto mitnehmen können. Sie arbeiten ohne Kühlmittel. Ideal für Profile und Rohre. Hier sind die Maschinen der italienischen Marke Femi führend, die mit dem innovativen NG-System (New Generation) . Dabei dreht sich das Band in umgekehrter Richtung (Schnitt „gegen den Strich“). Diese Kinematik drückt das Material bis zum Anschlag des Spannbacken fest, reduziert Vibrationen nahezu auf Null und ermöglicht einen um 40 % schnelleren Schnitt im Vergleich zu herkömmlichen Modellen derselben Gewichtsklasse.
2. Schwerkraftautomatisierung (ABS-System)
Speziell für Werkstätten, in denen jede Arbeitsminute zählt. Die Schneidemaschine mit dem ABS-System (Autonomous Blade System) verfügt über einen Hydraulikzylinder mit Drosselventil. Sie müssen nicht an der Maschine stehen und am Griff ziehen. Sie spannen das Material im Schraubstock ein, starten die Säge, und die Maschine senkt den Arm selbstständig mit perfekt abgestimmter Vorschubkraft ab und schaltet sich nach dem Schnitt automatisch aus!
3. Stationäre Maschinen (Nasssystem / Kühlung)
Schwere Werkstattgiganten (z. B. die fortschrittliche MBS-Serie der Marke Magnum) . Ihr charakteristisches Merkmal ist ein geschlossener Kühlmittelkreislauf. Eine Pumpe versorgt den Schnittbereich mit einer speziellen Emulsion (einer Mischung aus Bearbeitungsöl und Wasser). Das Kühlmittel erfüllt drei Funktionen: Es leitet Wärme ab (und schützt so die Zähne vor Enthärtung), schmiert (verringert die Reibung) und spült die Späne weg. Dies ist eine unabdingbare Voraussetzung beim serienmäßigen Schneiden von dicken Vollmaterialien und Edelstahl.
Vergleichstabelle: Bandsäge vs. Gehrungssäge vs. Kreissäge
| Merkmal / Technologie | Winkelschleifer („Gummi“) | Bandsäge (Bimetall) | Langsamlaufende Kreissäge (WIDI / TCT) |
|---|---|---|---|
| Schnittgeschwindigkeit | Hoch (aber sehr anstrengend) | Mittel (aber wartungsfrei) | Sehr hoch (einige Sekunden) |
| Kantenqualität | Sehr schlecht (großer, scharfer Grat) | Gut (glatte Oberfläche, minimaler Grat) | Hervorragend (spiegelglatte Oberfläche, ohne Grat) |
| Auswirkung auf das Material | Zerstörend (Überhitzung, Härtung der Kante) | Kaltes Schneiden (keine Wärmeeinflusszone) | Kaltes Schneiden (Material fühlt sich kühl an) |
| Arbeitskultur | Lärm, krebserregender Staub, heiße Funken | Leiser Betrieb, sichere Späne | Lauter, aggressiver Späneauswurf |
| Betriebskosten | Mittel (Sägeblätter verschleißen schnell) | Am niedrigsten (ein Band schneidet Tausende von Profilen) | Hoch (Hartmetall-Sägeblätter sind sehr teuer) |
Fazit: Die Bandsäge ist das vielseitigste und wirtschaftlichste „Arbeitstier“ für die Werkstatt und stellt einen idealen Kompromiss zwischen Preis und Schnittqualität dar.
Das Geheimnis des Schneidbands: Material (M42/M51) und Zahndichte (TPI)
Selbst die teuerste, mit Kühlung ausgestattete Maschine schneidet ein Profil nicht gerade, wenn Sie ein „beliebiges“ Band einlegen. Viele Anwender vergessen zwei entscheidende Auswahlkriterien.
Bimetall M42 oder M51? Wählen Sie das Band passend zum Material
Die meisten professionellen Bänder sind Bimetallkonstruktionen (flexibler Rücken mit harten Zähnen).
- M42-Bänder (Standard): Die Zähne bestehen aus Stahl mit einem Anteil von 8 % Kobalt (Härte ca. 67–69 HRC). Ideal für Schwarzstahl (Baustahl), Profile, Aluminium und Kupfer. Das ist das „tägliche Brot“ jeder Werkstatt.
- M51-Bänder (Premium): Die Zähne enthalten 10 % Kobalt und eine wertvolle Wolfram-Legierung. Speziell für den serienmäßigen Schnitt von hartem Edelstahl (INOX) und Werkzeugstählen entwickelt. Wenn Ihr Unternehmen Geländer aus Edelstahl schweißt, hält das M51-Band sogar doppelt so lange wie das günstigere M42.
TPI-Teilung (Teeth Per Inch) – der Schlüssel zum glatten Schnitt
Die goldene Regel der Zerspanung lautet: In der Wand des zu schneidenden Materials müssen sich gleichzeitig mindestens 3 Zähne, aber nicht mehr als 24 befinden.
- Niedrige TPI-Werte (z. B. 4/6 oder 6/10): Große Zähne. Diese werden ausschließlich zum Schneiden von Massivwerkstoffen (Wälze, Stangen) verwendet. Der große Zahnabstand ermöglicht die Spanabfuhr.
- Hohe TPI-Zahl (z. B. 10/14 oder 14/18): Feine Zähne. Dies ist eine absolute Voraussetzung beim Schneiden von dünnwandigen Profilen und Rohren (Wandstärke 1–3 mm). Die Verwendung großer Zähne würde hier sofort zum Ausbrechen der Zähne führen!
Expertentipp: Wählen Sie immer Sägebänder mit variabler Zahnteilung (gekennzeichnet durch zwei Zahlen, z. B. 8/12). Die Zähne haben dabei unterschiedliche Größen, was schädliche Resonanzen und Vibrationen hervorragend dämpft.
Fachliche Feinheiten: Einlaufen des Sägebandes und die häufigsten Fehler beim Sägen
Wenn Sie eine neue Maschine kaufen oder das Sägeblatt austauschen, müssen Sie die Vorgehensweisen kennen, die Hersteller selten in den Anleitungen erwähnen, die aber entscheidend für die Lebensdauer der Ausrüstung sind.
Das „Einlaufen“ (Break-in) – warum stumpft ein neues Band so schnell ab?
Jedes neue Bimetall-Sägeband hat werkseitig Zahnkanten, die so scharf wie mikroskopisch kleine Rasierklingen sind. Wenn Sie damit sofort mit maximaler Geschwindigkeit und starkem Anpressdruck auf harten Stahl treffen, kommt es an diesen spröden Kanten zu Mikrorissen. Das Band wird blitzschnell und ungleichmäßig stumpf.
Wie führt man das Einlaufen richtig durch?
Reduzieren Sie während der ersten 15–20 Minuten des Betriebs mit einem neuen Band (oder beim Schneiden der ersten 300 cm² Material) die Absenkgeschwindigkeit des Arms (Vorschub) auf nur 50 %. Dieser Vorgang ermöglicht es den scharfen Zähnen, sich im Schneidbereich sanft „abzurunden“ und zu härten. Ein korrekt eingelaufenes Band hält sogar 30 % mehr Schnitte aus!
Warum schneidet die Bandsäge schief („läuft“)?
Wenn Ihr Profil nach dem Schnitt eine Welle (sog. „Bauch“) aufweist oder der Schnittwinkel nicht 90 Grad beträgt, überprüfen Sie sofort diese 4 Punkte:
- Abstand der Führungsschienen: Das ist der häufigste Fehler! Die beweglichen Führungsblöcke für das Band sollten so nah wie möglich am zu schneidenden Material angebracht sein. Ein zu großer Abstand führt dazu, dass sich das Band verbiegt.
- Vorschubkraft (Anpressdruck): Viele Bediener „hängen“ buchstäblich am Griff der Säge, um den Schnitt zu beschleunigen. Das ist ein Fehler. Ein zu starker Anpressdruck drückt das elastische Band zur Seite und führt zu einem schrägen Schnitt.
- Zustand der Lager und Hartmetallplatten: Überprüfen Sie die Führungen. Wenn die Lager festsitzen (sich nicht drehen) oder die Hartmetallplatten abgesplittert sind, wird das Band nicht senkrecht gehalten.
- Spannung: Ein zu lockeres Band läuft immer aus der Schnittlinie heraus. Stellen Sie die Spannung gemäß den Herstellerangaben ein (viele Femi- und Magnum-Maschinen verfügen über eine Drehmomentkupplung).
Hinweis: Denken Sie daran, das Band am Ende des Arbeitstages zu lockern! Wenn Sie es über Nacht stark gespannt lassen (wenn die Temperatur in der Werkstatt sinkt und sich der Stahl zusammenzieht), beschleunigt dies die Materialermüdung und das Brechen des Sägeblatts an der Schweißnaht drastisch.


