
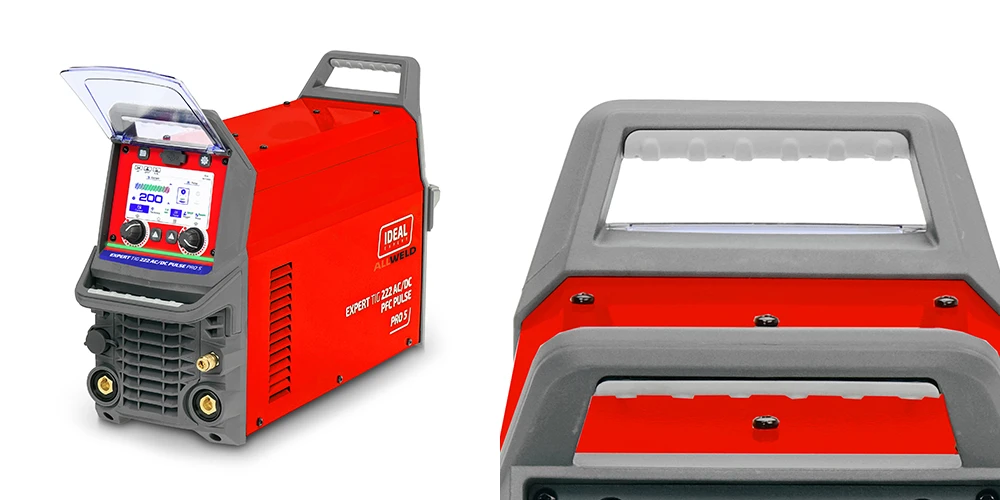
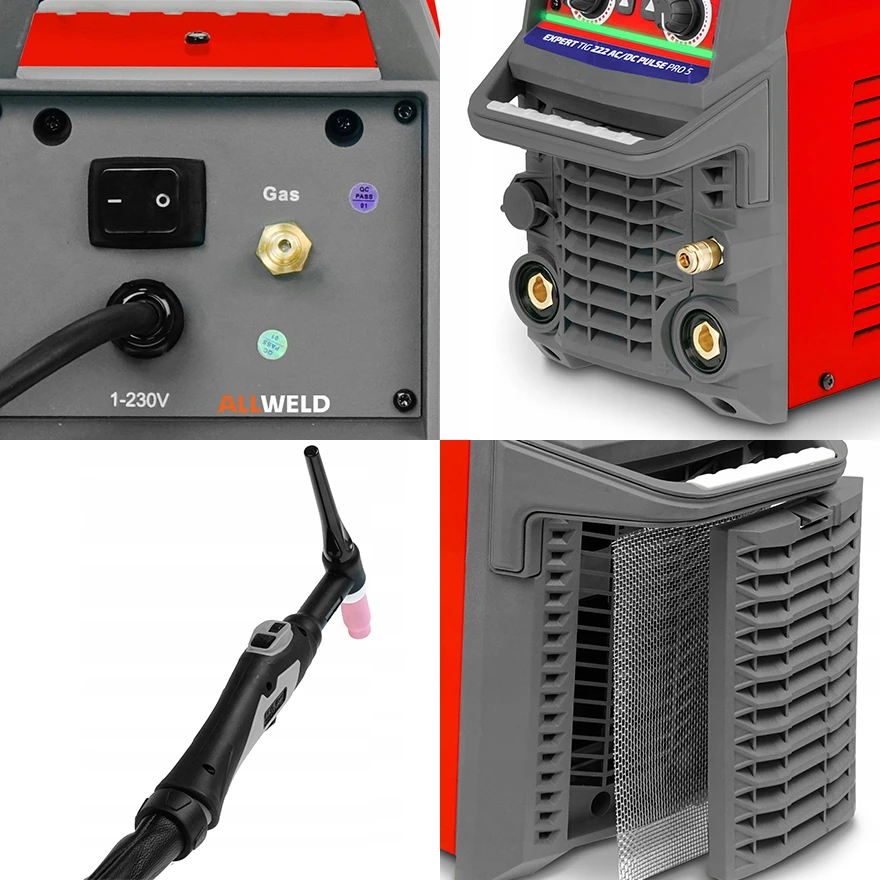
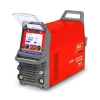

IDEAL Expert TIG 222 AC/DC PFC PULSE Pro 5 LCD | WIG-Schweißgerät
Produktcode: 1377


Beschreibung
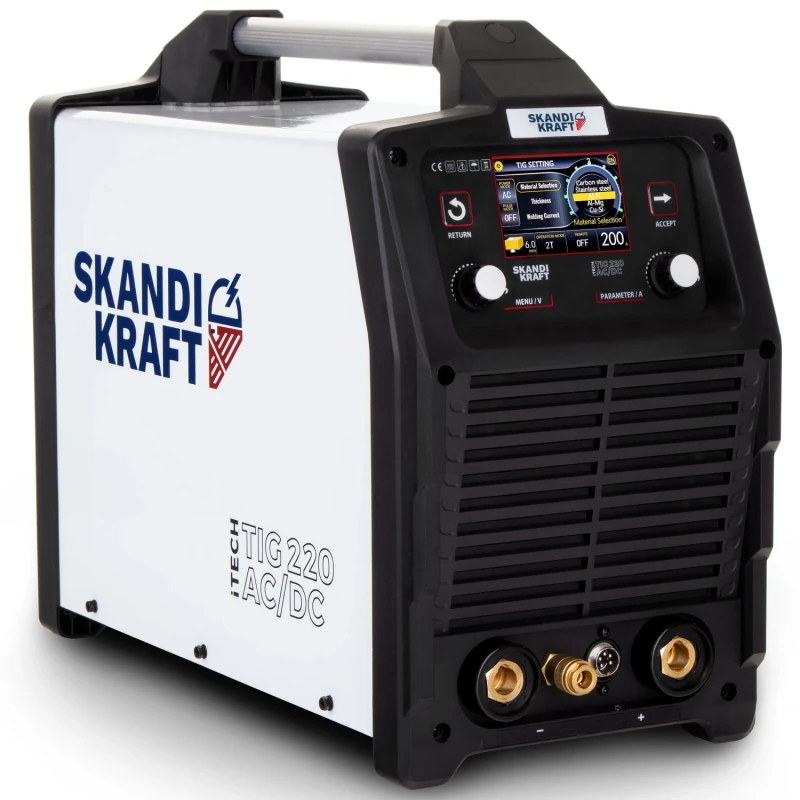
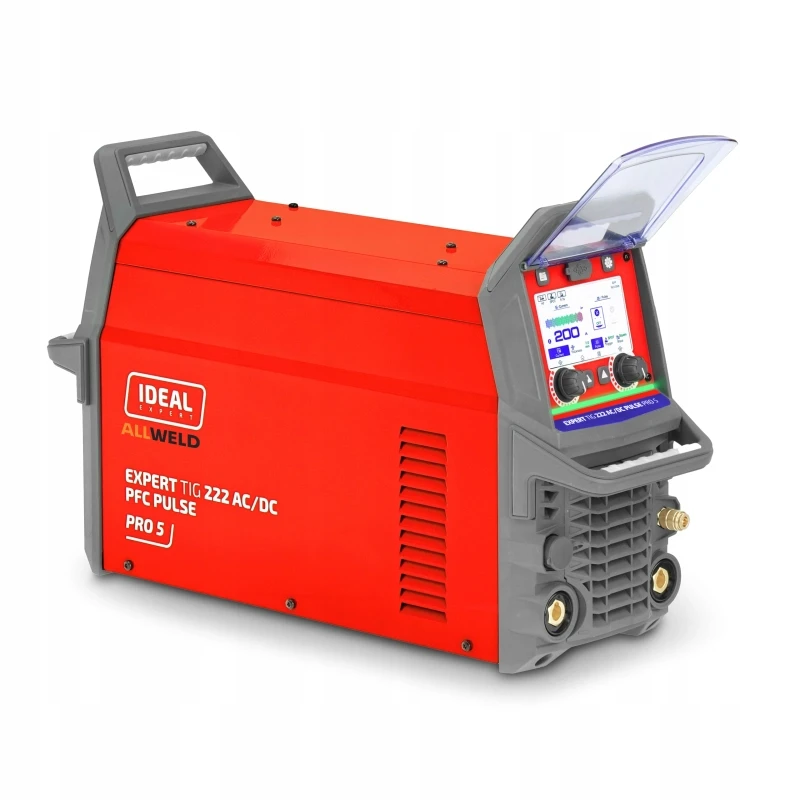
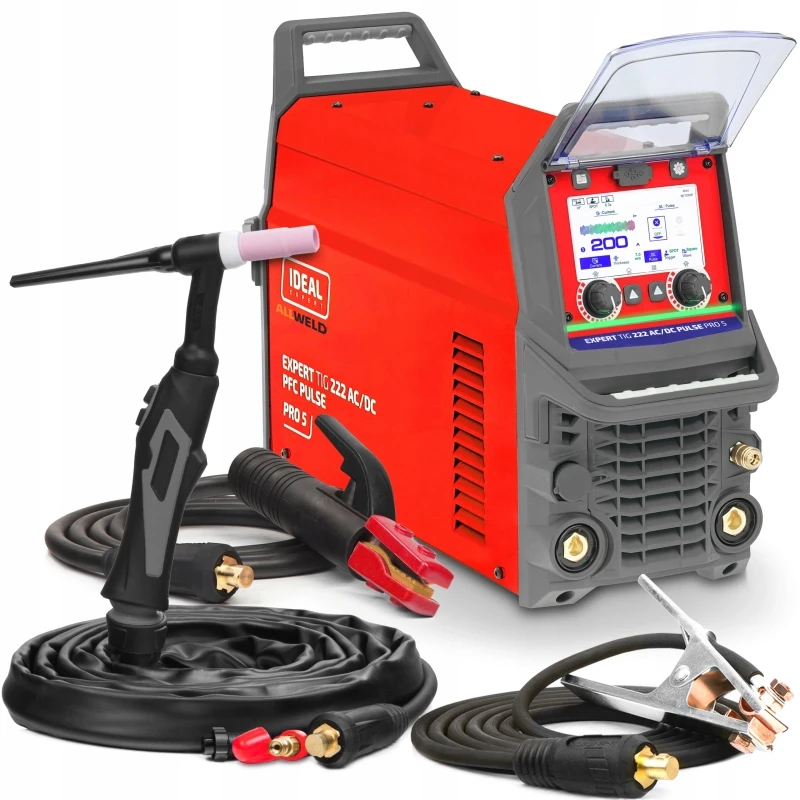
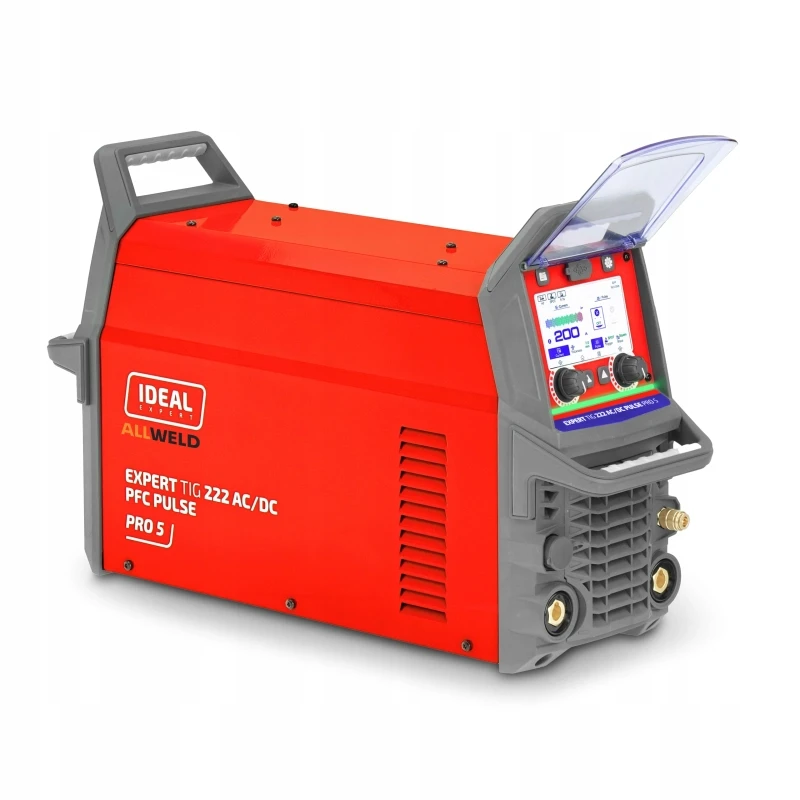
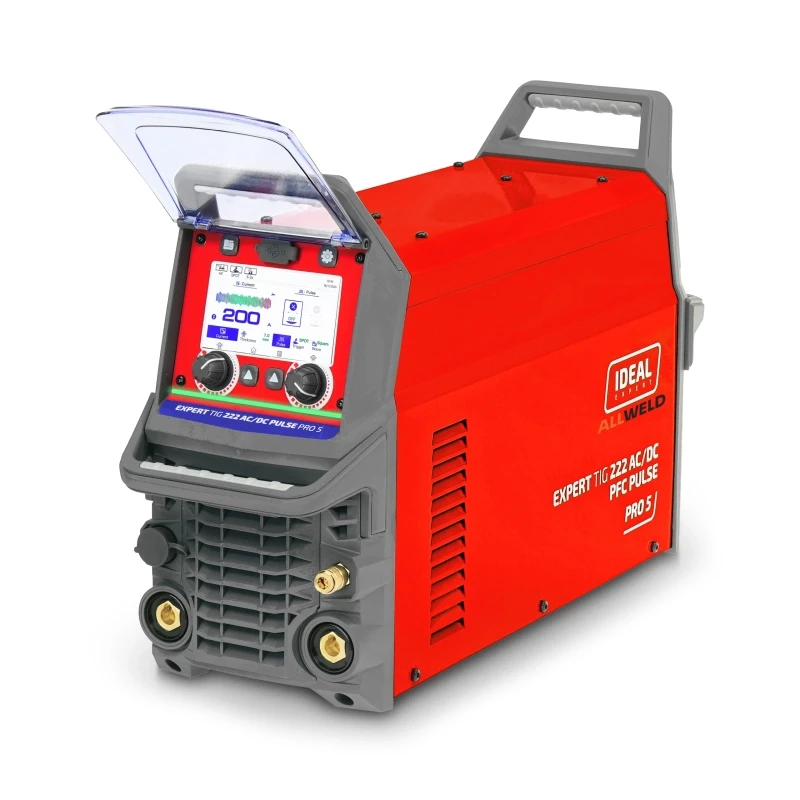
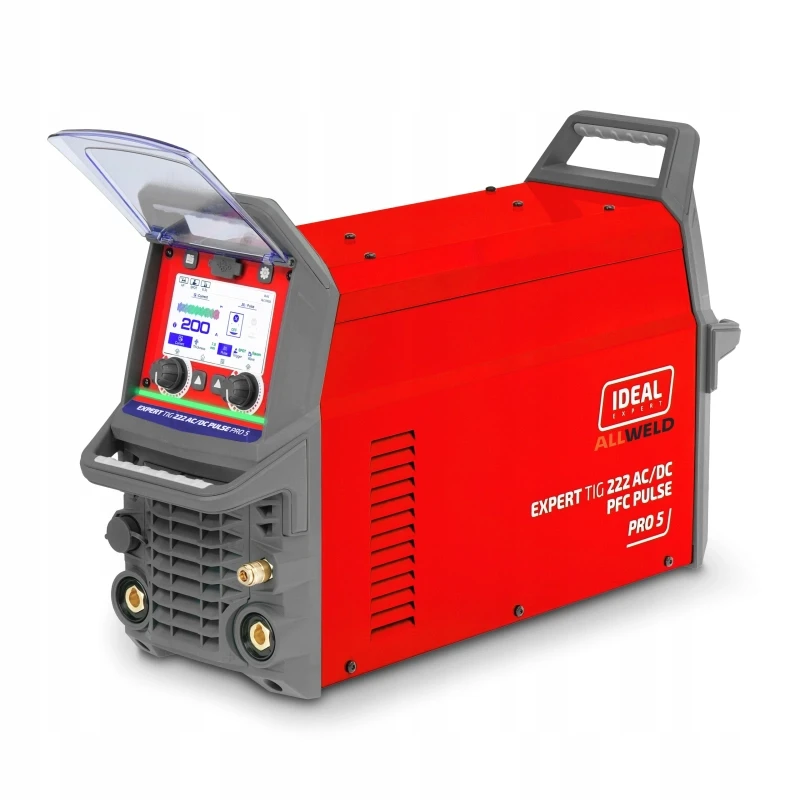
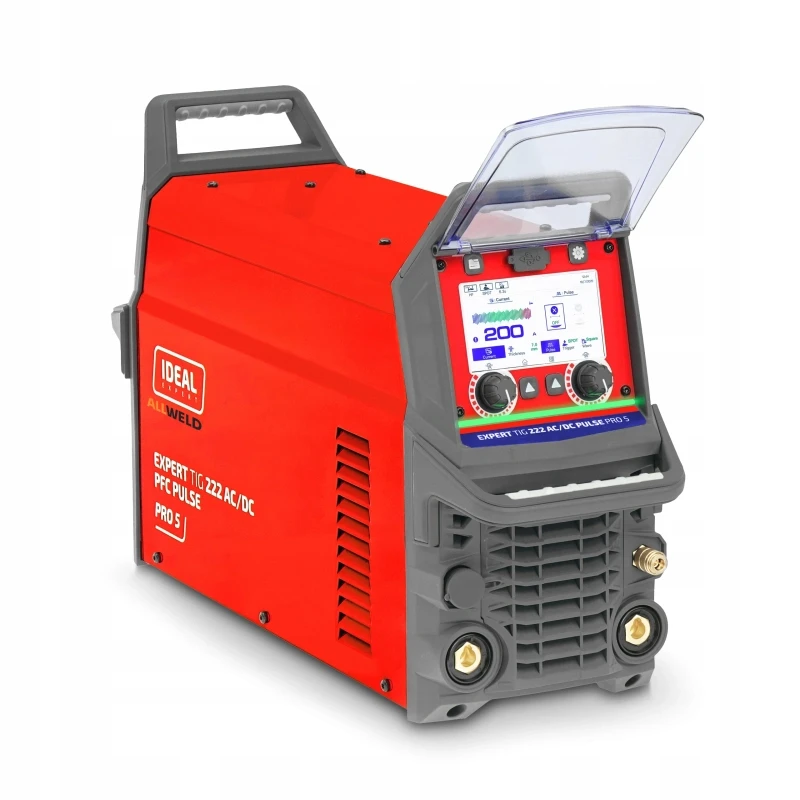
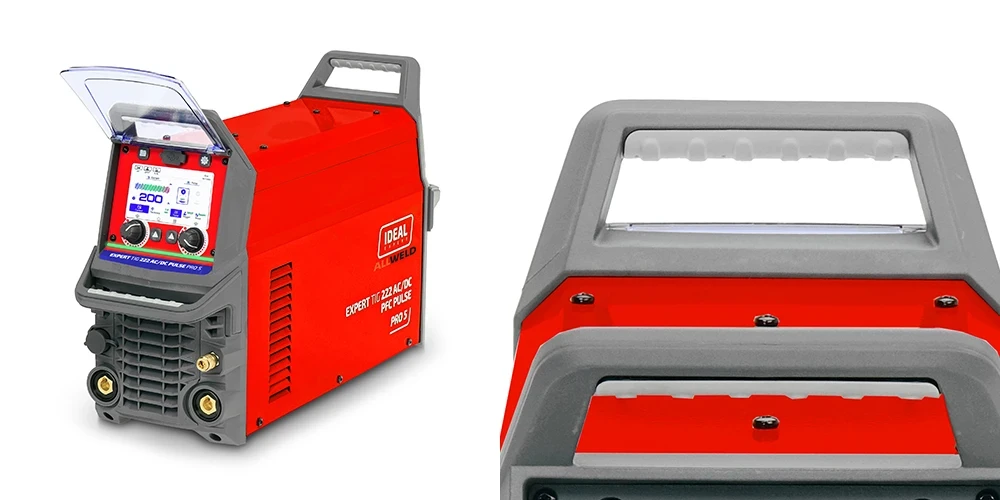
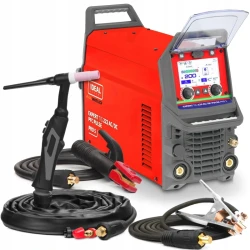
Schweißgerät IDEAL EXPERT WIG 222 AC/DC PFC Puls PRO5 LCD 230 V 200 A
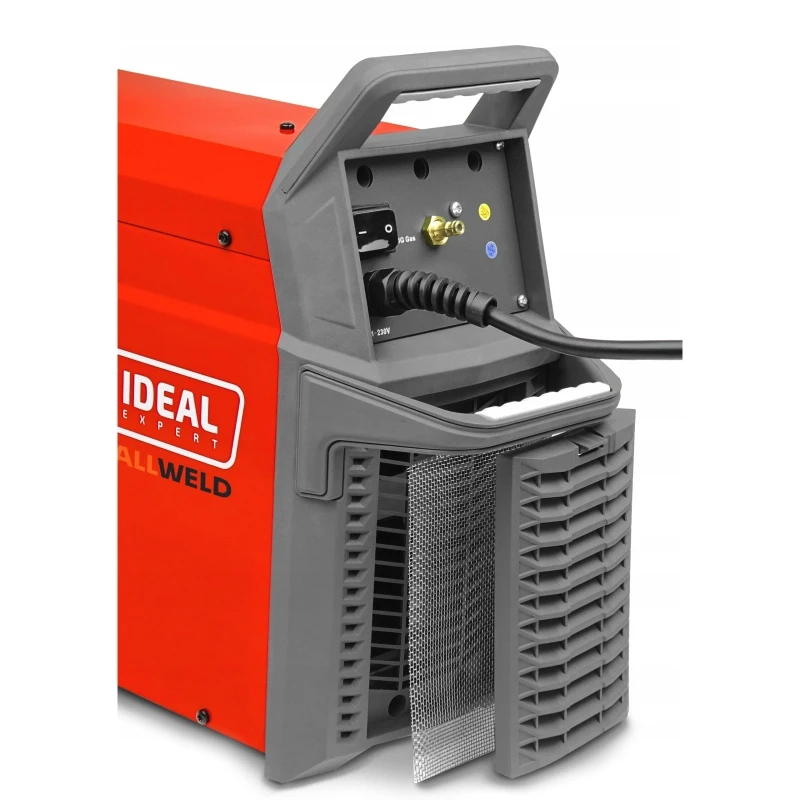
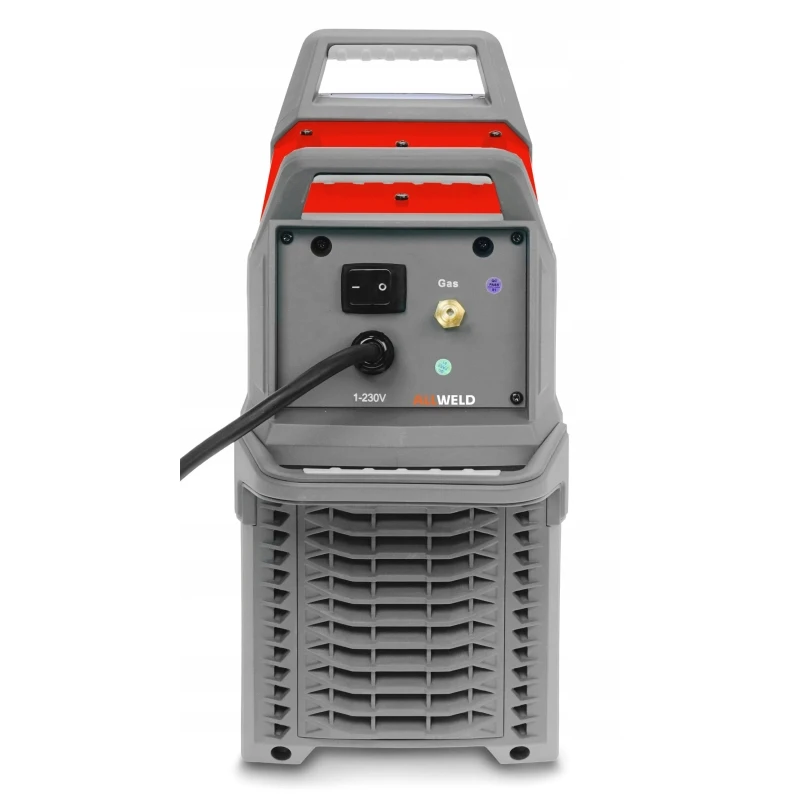
IDEAL EXPERT TIG 222 ACDC ist eine kompakte, einphasige Stromquelle für das Schweißen mit den Verfahren WIG AC/DC und MMA. Dank des breiten Strombereichs (5–200 A für WIG und 10–200 A für MMA) Funktionen wie Impulsschweißen, AC-Balance, Pulsfrequenz (bis zu 999 Hz) sowie 2-Takt und 4-Takt ermöglichen das Gerät das präzise Verbinden von Stahl, Aluminium und anderen Legierungen – auch bei dünnen Werkstoffen. Ausgestattet mit einem LCD-Touchscreen und einem intuitiven Menü ermöglicht es die schnelle Einstellung der Parameter und das Speichern eigener Programme über USB-Anschlüsse. Diese Lösung eignet sich sowohl für professionelle Werkstätten als auch für Anwender, die ein mobiles, vielseitiges Schweißgerät mit Premium-Funktionen benötigen.
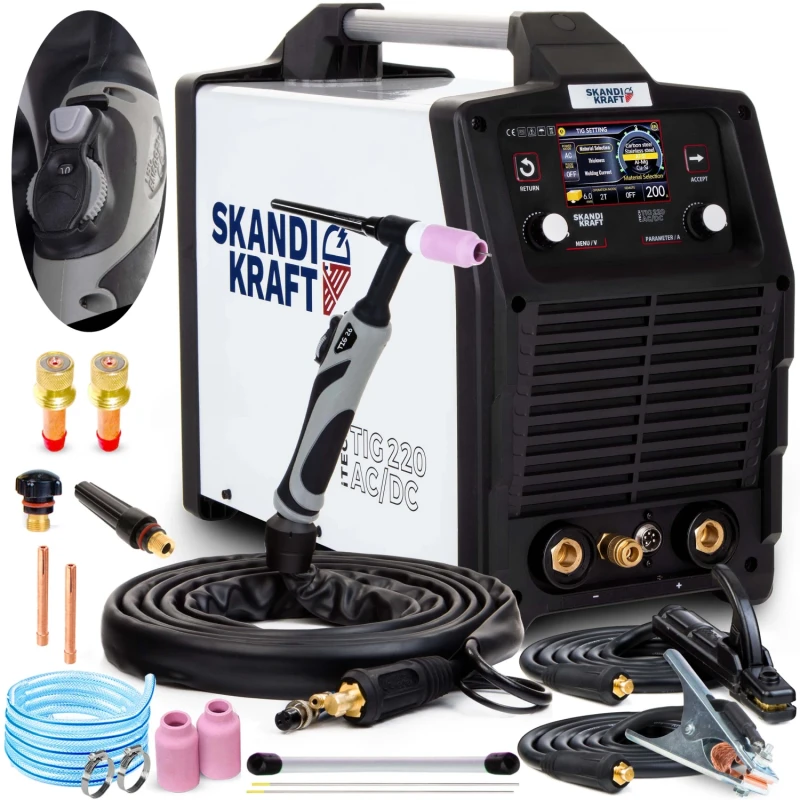
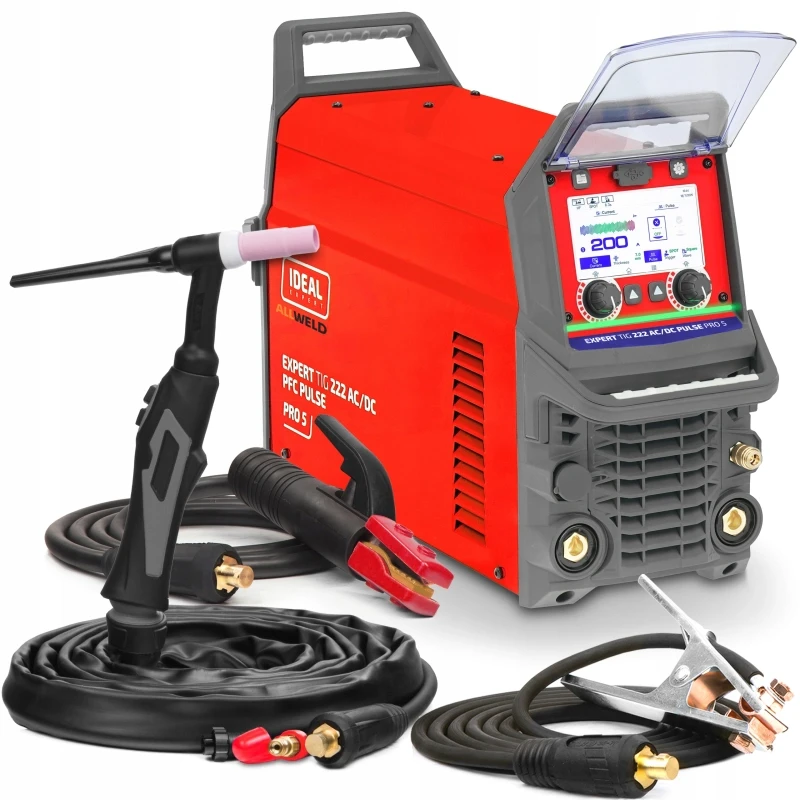
DAS KOMPLETTE SET ENTHÄLT:
- Das Schweißgerät Ideal Expert WIG AC/DC Puls Pro 5
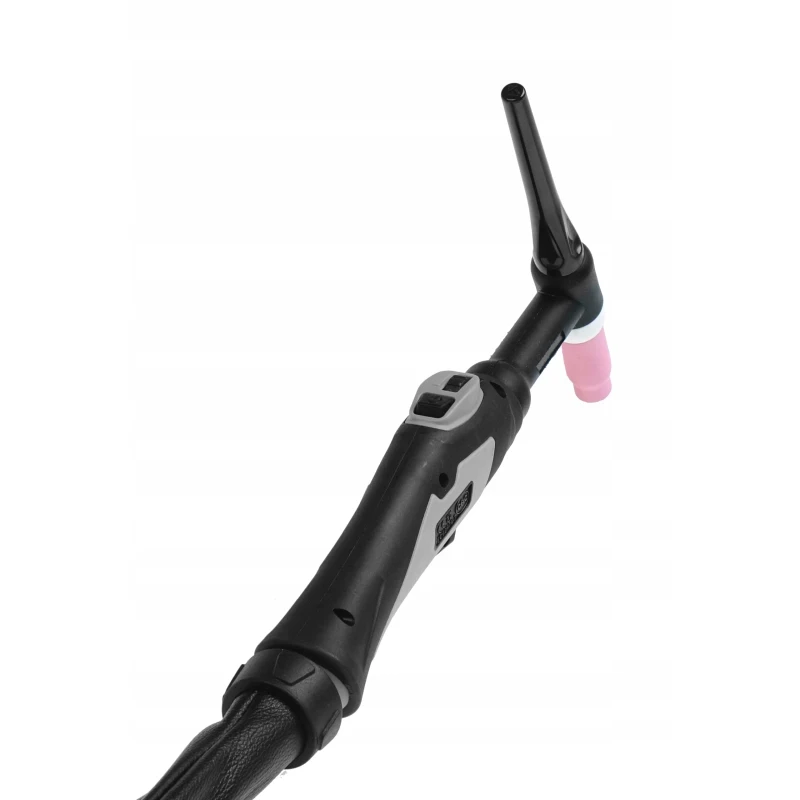
- WIG-Schweißbrenner vom Typ SR 26 – 4 m
- Elektrodenhalter – 3 m
- Masseklemme – 3 m
- Gasschlauch mit Schnellkupplung
- Bedienungsanleitung in polnischer Sprache
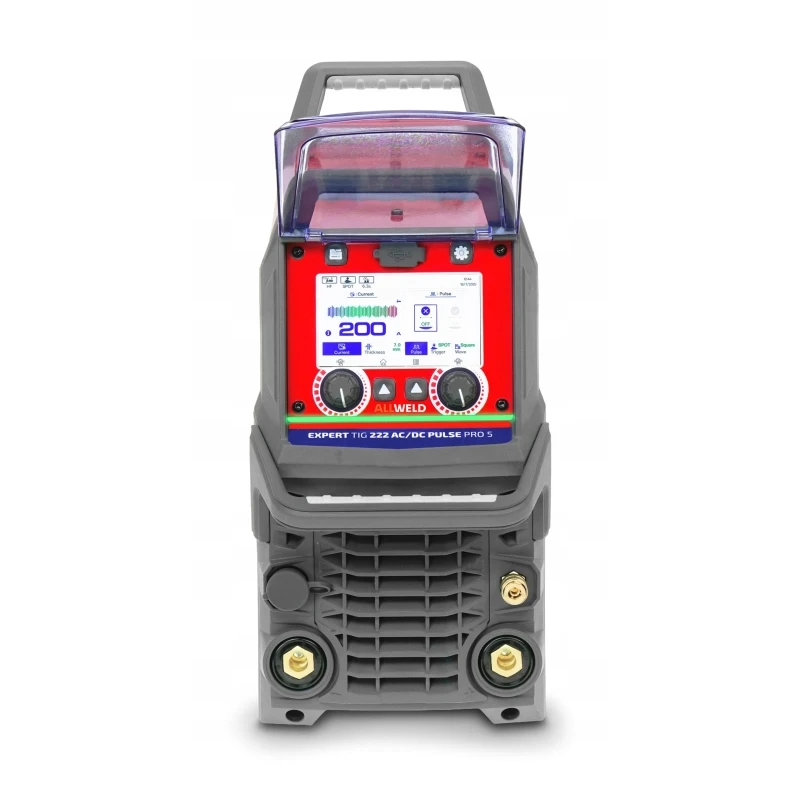
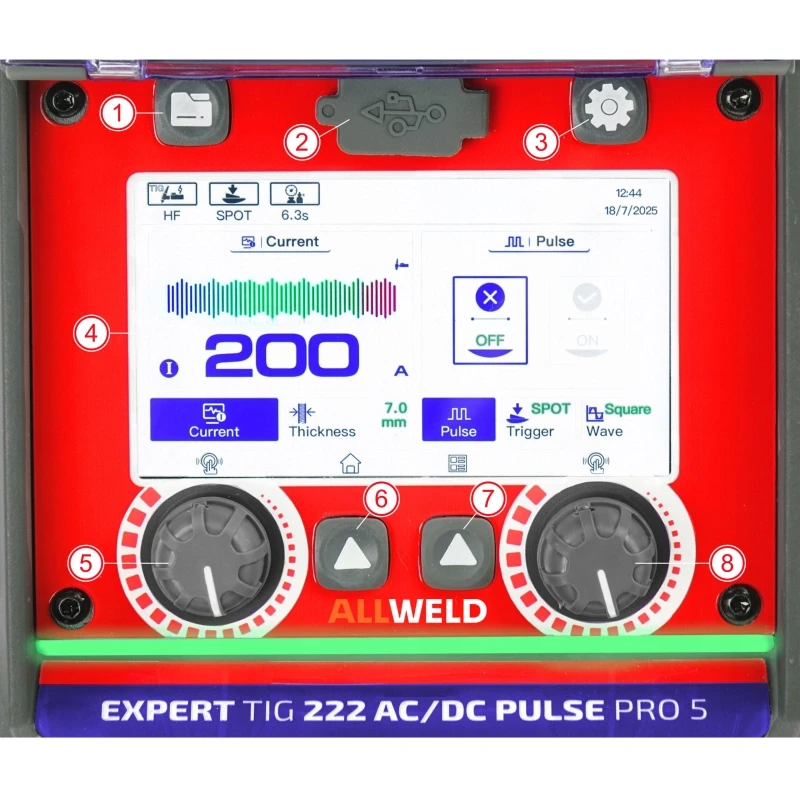
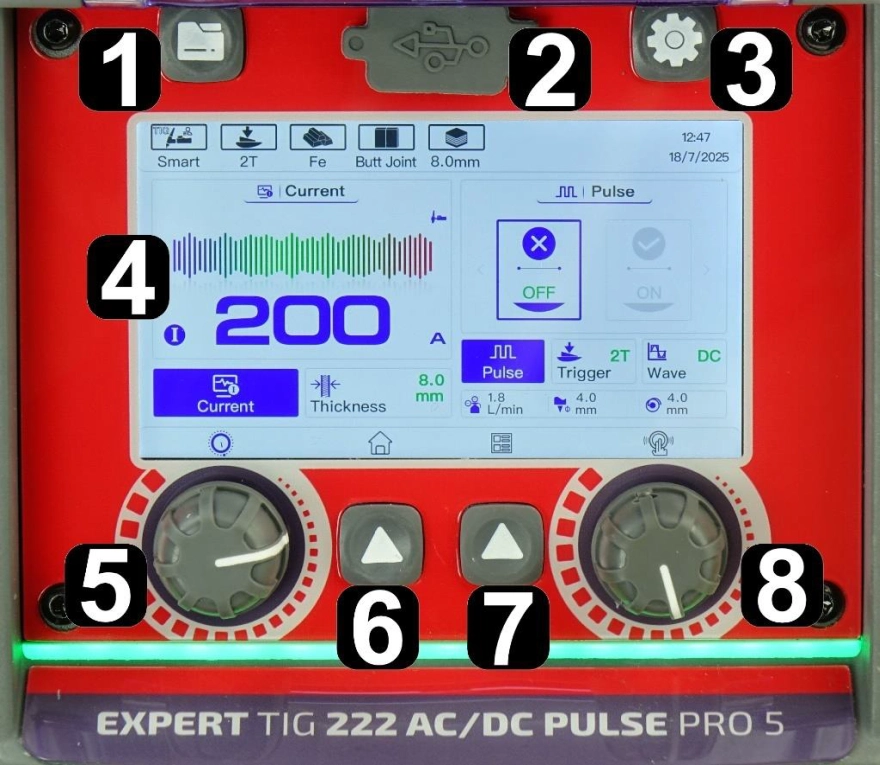
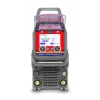
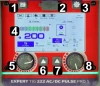
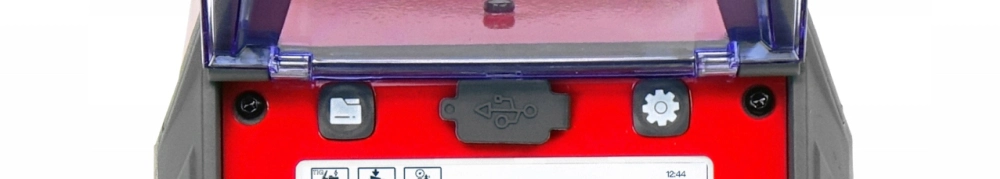
1 – Taste JOB – Taste mit dem Ordnersymbol. Durch einmaliges Drücken wird der JOB-Bildschirm des Geräts geöffnet.
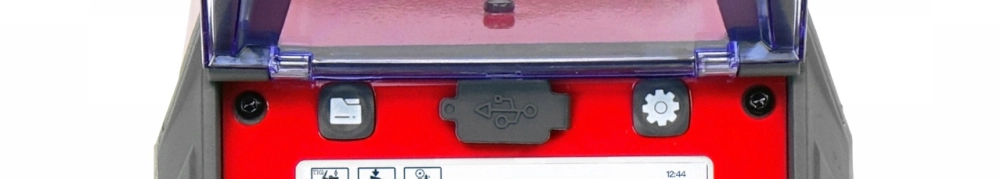
2 – USB-Anschluss – Ermöglicht das Speichern/Laden von Schweißprogrammen von einem externen Speichermedium.
3 – Taste SETTING – Taste mit Zahnrad-Symbol. Einmaliges Drücken öffnet den Einstellungsbildschirm des Geräts.
4 – LCD-Display – Touchscreen, auf dem alle Parameter und Funktionen des Geräts angezeigt werden.
5 – linkes Potentiometer (LP) – Dient zur Einstellung bestimmter Funktionen/Parameter. Ermöglicht die Bewegung nach links/rechts sowie das Drücken.
6 – linke Funktionstaste (LK) – Durch Drücken der Taste wird das Auswahlmenü für das Schweißverfahren aufgerufen oder es erfolgt die Rückkehr zum Hauptbildschirm bzw. zur zuvor ausgewählten Methode.
7 – rechte Funktionstaste (PK) – Durch Drücken der Taste wird das Menü für Zusatzfunktionen aufgerufen oder es erfolgt die Rückkehr zum Hauptbildschirm bzw. zur zuvor ausgewählten Schweißmethode
8 – rechtes Potentiometer (PP) – Dient zur Einstellung bestimmter Funktionen/Parameter. Ermöglicht die Bewegung nach links/rechts sowie das Drücken.
PULS – PRÄZISE REGELUNG VON WÄRME UND SCHWEISSNAHTQUALITÄT
Die Pulsfunktion des Schweißgeräts Ideal EXPERT TIG 222 ACDC PFC PULSE Pro5 LCD ermöglicht eine abwechselnde Erhöhung und Verringerung des Schweißstroms, wodurch der Anwender die volle Kontrolle über die eingebrachte Wärmemenge erhält. Dank der Einstellung der Pulsfrequenz (bis zu 999 Hz), der AC-Balance sowie des Stromanstiegs und des Stromabfalls ermöglicht das Schweißgerät die Herstellung von ästhetisch ansprechenden und langlebigen Schweißnähten, selbst auf dünnen Werkstoffen oder Bauteilen mit hoher Wärmeleitfähigkeit wie beispielsweise Aluminium. Diese Funktion verbessert nicht nur die Lichtbogenstabilität, sondern verringert auch das Risiko von Verformungen und Durchbrennungen, was sie zu einem unschätzbaren Werkzeug sowohl für professionelle Schweißer als auch für Personen macht, die präzise Reparaturen oder Feinarbeiten durchführen.
PFC – STABILER BETRIEB UND GERINGERER ENERGIEVERBRAUCH
Dank der PFC-Technologie (Power Factor Correction) arbeitet das WIG-Schweißgerät Ideal EXPERT TIG 222 ACDC PFC PULSE Pro5 LCD auch bei Spannungsschwankungen und bei Leistung durch Stromgeneratoren stabil. Das PFC-System verbessert den Leistungsfaktor des Geräts, was zu einer geringeren Belastung des Stromnetzes, geringeren Energieverlusten und einer effizienteren Nutzung des aufgenommenen Stroms führt. Der Anwender kann sich somit darauf verlassen, dass das Gerät auch unter schwierigeren Bedingungen der Leistung seine volle Leistung beibehält und dabei sparsamer und schonender für die elektrische Anlage der Werkstatt oder des mobilen Arbeitsplatzes ist.
Programspeicher (USB) – SCHNELLERES UND REPRODUZIERBARES ARBEITEN
Das Schweißgerät Ideal EXPERT WIG 222 ACDC PFC Puls Pro5 LCD ist mit einer Funktion zum Speichern und Auslesen von Schweißeinstellungen über einen USB-Anschluss ausgestattet. Dadurch kann der Anwender eigene Programme mit individuell angepassten Parametern erstellen, was die Arbeit bei sich wiederholenden Aufgaben erheblich beschleunigt. Diese Funktion ermöglicht ein schnelles Umschalten zwischen verschiedenen Konfigurationen – ohne dass jedes Mal alle Werte manuell eingestellt werden müssen. Dies ist eine praktische Lösung, die die Arbeitseffizienz sowohl in Produktionswerkstätten als auch bei Präzisionsreparaturen steigert.
LCD-TOUCHSCREEN PRO5 – INTUITIVE BEDIENUNG UND VOLLSTÄNDIGE KONTROLLE
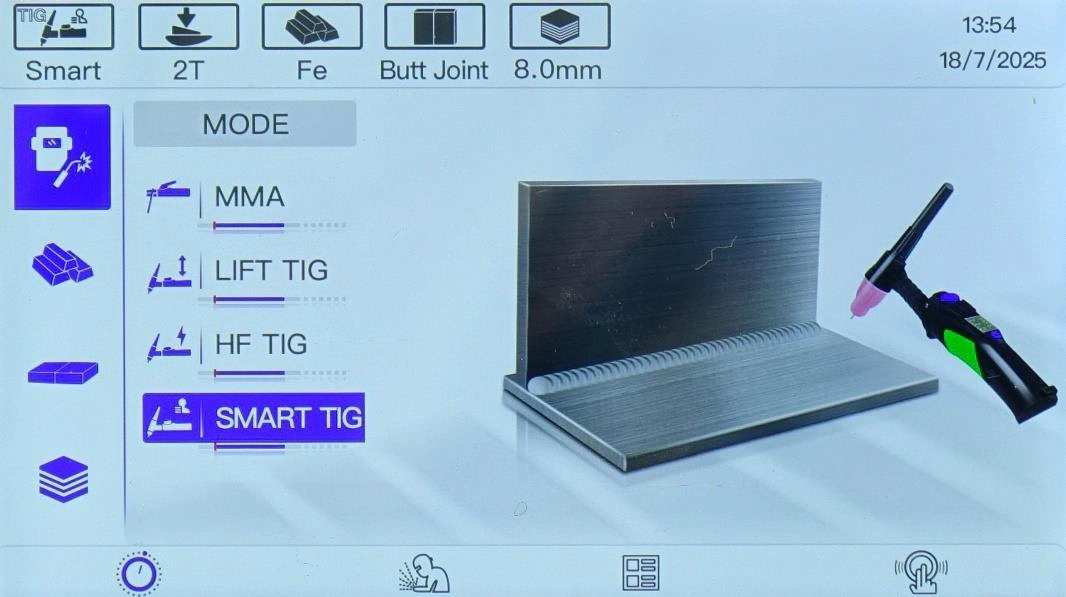
Das Schweißgerät Ideal EXPERT TIG 222 ACDC PFC PULSE Pro5 LCD verfügt über ein modernes LCD-Touchpanel, das eine schnelle Einstellung aller Betriebsparameter ermöglicht. Das Display zeigt den gesamten Schweißzyklus übersichtlich an, was Fehler verhindert und eine präzise Anpassung der Einstellungen an die jeweilige Aufgabe ermöglicht. Das intuitive Menü ermöglicht ein blitzschnelles Umschalten zwischen den Funktionen sowie den Zugriff auf gespeicherte Programme, was die Vorbereitungszeit erheblich verkürzt und die Bedienung auch für weniger erfahrene Anwender vereinfacht.
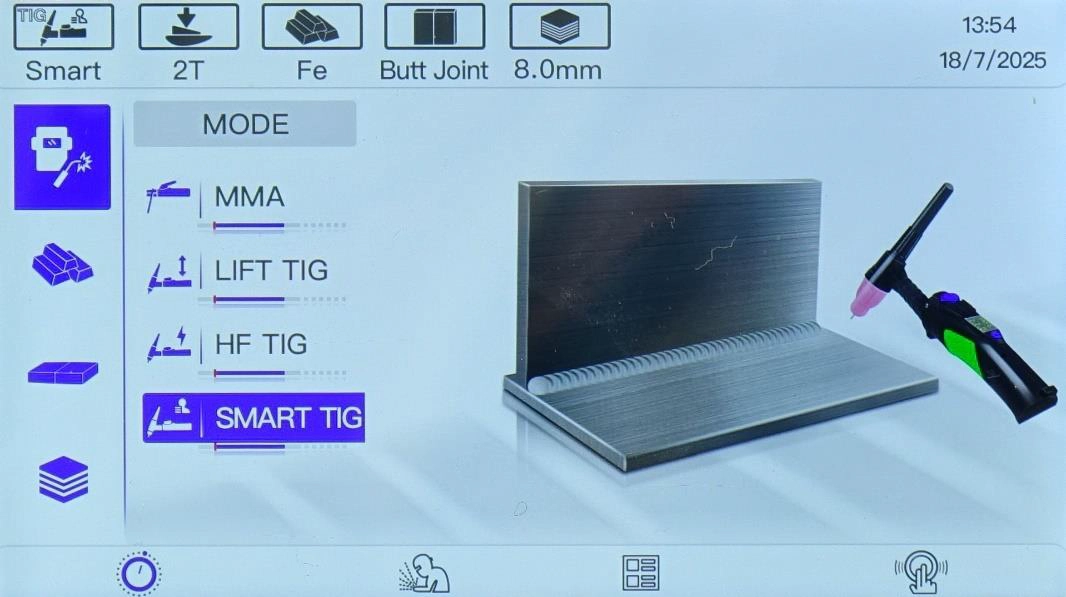 Beispielabbildung eines eingeschalteten LCD-Displays. Eine ausführlichere Beschreibung der Funktionen finden Sie in der Bedienungsanleitung.
HYBRIDE MULTIWAVE-EIGENSCHAFTEN – MEHR FLEXIBILITÄT UND BESSERE SCHWEISSQUALITÄT
Das Schweißgerät Ideal EXPERT TIG 222 ACDC PFC PULSE Pro5 LCD bietet fortschrittliche Multiwave-Hybrid-Charakteristiken, die verschiedene Stromwellenformen – Rechteckig, Sinusförmig und Dreieck – in sechs einzigartigen Kombinationen vereinen: Squ-Sin, Squ-Tri, Sin-Squ, Sin-Tri, Tri-Squ und Tri-Sin. Dank dieser Einstellungen kann der Anwender die Lichtbogendynamik an die jeweilige Aufgabe anpassen und so ein optimales Gleichgewicht zwischen Einbrandtiefe, Prozessstabilität und Glätte der Schweißnaht erzielen. Diese Lösung ermöglicht eine bessere Kontrolle des Schweißprozesses bei Aluminium und anderen anspruchsvollen Werkstoffen und verbessert so die Ästhetik und Haltbarkeit der Verbindungen. Dies ist besonders nützlich bei Präzisionsarbeiten, in der Serienfertigung und überall dort, wo maximale Kontrolle über den Lichtbogen und die Schweißnahtqualität gefragt ist:
- Squ-Sin (Rechteckig, Sinusförmig)- Squ-Tri (rechteckig-dreieckig)- Sin-Squ (sinusförmig-rechteckig)- Sin-Tri (sinusförmig-dreieckig)- Tri-Squ (dreieckig-rechteckig)- Tri-Sin (dreieckig-sinusförmig)
BREITES SPEKTRUM AN SCHWEISSVERFAHREN
Das Schweißgerät bietet eine breite Palette an Betriebsmodi, darunter: WIG DC, WIG DC Puls, WIG Wechselstrom, WIG Wechselstrom Puls, WIG Punktschweißen, MULTITACK, WIG MIX, WIG RPT, MMA Wechselstrom, MMA Gleichstrom, MMA Puls.
- WIG DC / WIG DC Puls sind für das Schweißen von Edelstahl, Kohlenstoffstahl, Niedriglegierterstahl, Kupfer und Titan vorgesehen
- WIG AC/DC Puls ermöglicht das Schweißen von Aluminium, dessen Legierungen sowie Messing
- WIG-PUNKT ermöglicht das Verbinden dünner Werkstoffe (nützlich in der Karosseriewerkstatt)
- MULTITACK ist ein intermittierendes Schweißen („Cold Welding“) mit einstellbarer Schweißnahtfrequenz (0,5 – 6,0 Hz)
- DYNAMIC ARC optimiert den Schweißlichtbogen und sorgt für eine konstante Schweißnahtbreite
- WIG MIX kombiniert Wechselstrom (AC) und Gleichstrom (DC) für eine perfekte Einbrandtiefe und Reinigung beim Schweißen von Aluminium
DIE WICHTIGSTEN VORTEILE DES GERÄTS:
SPOT – Punktschweißfunktion. Ausgestattet mit einer Einstellung für den Gasausstoß vor dem Schweißvorgang. Dies ist insbesondere beim Punktschweißen [s] von besonderer Bedeutung, bei dem in kurzer Zeit ein plötzlicher Leistungsschub abgegeben wird, um zwei Bauteile miteinander zu verschweißen. Zu den Einstellparametern gehört meist auch die Schweißzeit; all dies wird durch einen Gasausstoß nach dem Schweißvorgang abgeschlossen, der die noch heiße Schweißnaht schützen soll.
AC-BALANCE – Möglichkeit zur Einstellung des Verhältnisses zwischen der Dauer der positiven und der negativen Polarität innerhalb eines einzelnen Zyklus. Die Einstellung der Balance bestimmt die in das Material eingebrachte Wärmemenge sowie die Form und das Einbrandtiefe der Schweißnaht. Die Einstellung der Balance wirkt sich auch auf die Belastung der Wolframelektrode aus. Bei umgekehrter Polarität im WIG-Verfahren gilt: Je kürzer die positive Phase (geringere Balance), desto schmaler ist die Schweißnaht und desto größer ist die Einbringtiefe. Durch Erhöhen der Balance erzielen wir eine bessere Reinigung, eine breite Schweißnaht und eine geringere Einbringtiefe. Die negative Polarität dient dazu, eine größere Einbringtiefe im Werkstoff zu erzielen.
LIFT-WIG – Lichtbogenzündung beim WIG-Verfahren ohne Verwendung eines Ionisators. Die Lichtbogenzündung erfolgt durch Berühren des Materials mit der Wolframelektrode und anschließendes Zurückziehen der Elektrode auf einen Abstand, der für einen stabilen Schweißlichtbogen erforderlich ist.
Pre Flow – Gasausströmung vor der Lichtbogenzündung. Schützt das Schmelzbad vor schädlichen Einflüssen der Umgebungsluft. Die Einstellung erfolgt in Sekunden.
POST GAS (Nachgas) – Gasausströmung nach dem Schweißvorgang. Schützt das Schweißbad vor den schädlichen Einflüssen der Umgebungsluft. Das Fehlen einer zusätzlichen Gasschutzhülle kann zur Oxidation der Schweißnaht führen. Beeinflusst das Abkühlen der Elektrode sowie den Abschluss der Schweißnaht. Die Einstellung erfolgt in Sekunden.
ANLAUFSSTROM (STROMANSTEIG) – der Strom, mit dem der Schweißvorgang beginnt; ermöglicht einen sanften Start der Schweißnaht ohne Schock für das Material, aber auch für die Schweißelektrode. Stromanstieg, einstellbar in Sekunden. Bezeichnet die Zeit, in der die Stromstärke vom Anlaufstrom auf den Spitzenstrom ansteigt.
SPITZENSTROM – bei der pulsfreien Methode der Hauptstrom, mit dem geschweißt wird. Bei Verwendung der Puls-Funktion ist dies der höchste Stromwert im gesamten Verlauf.
Pulsfrequenz – Dies ist die Frequenz, mit der der Stromanstieg und der Stromabfall zyklisch ablaufen. Dies beeinflusst die Menge der in derselben Zeit zugeführten Energie.
Durch Erhöhen der Frequenz erfolgt im gleichen Zeitabschnitt wie bei einer niedrigeren Frequenz ein häufigerer Wechsel der Polarität von Plus zu Minus. Dies beeinflusst die Breite sowie das Einbrennen der Schweißnaht
STROMABFALL einstellbar in Sekunden. Sie gibt die Zeit an, in der die Stromstärke vom Spitzenstrom auf den Kraterlöschstrom abfällt. Kraterlöschstrom (Stromabfall / Lichtbogenlöschung) – Nach einem allmählichen Stromabfall stabilisiert sich die Stromstärke auf den Sollwert. Während dieser Zeit schließt sich der Krater am Ende der Schweißnaht.
DYNAMIC ARC – Eine Funktion, die das Verhältnis zwischen Schweißstrom und Lichtbogenspannung nach Wahl des Benutzers verändert. Auf diese Weise ermöglicht sie die Regulierung der Konzentration.
VRD-Funktion – Diese Funktion senkt die Spannung im Leerlauf. Innerhalb von Millisekunden nach Beendigung des Schweißvorgangs wird die Spannung an der umhüllten Schweiβelektrode auf ein sicheres Niveau abgesenkt. Der eigentliche Spannungswert wird erst unmittelbar vor der Lichtbogenzündung wiederhergestellt. Dies minimiert das Risiko eines Stromschlags. In Extremfällen erschwert dies die Lichtbogenzündung.
2-Takt und 4-Takt, was den Komfort und die Flexibilität bei der Arbeit erhöht. Im 2-Takt-Modus erfolgt das Schweißen so lange, wie Sie die Taste am Schweißbrenner gedrückt halten. Im 4-Takt-Modus wird das Schweißen durch Drücken und Loslassen der Taste gestartet und durch erneutes Drücken und Loslassen der Taste beendet.
FERNBEDIENUNG – eine Funktion, mit der wir mithilfe eines Griffs mit entsprechendem Mikroschalter oder eines Fernbedienungspedals die Parameter einstellen können, ohne zum Gerät gehen zu müssen. Dies erweist sich als nützlich bei Arbeiten, bei denen sich die Schweißquelle weit entfernt vom Schweißort befindet oder wenn wir auf einer anderen Höhe als unser Gerät arbeiten. Derzeit bietet die Schweißtechnik auch Bedienfelder an, die sich drahtlos mit dem Gerät verbinden lassen. In Aussehen und Funktionalität ähneln sie einem LCD-Bedienfeld.
ÜBERLASTUNGSCHALTER – eine integrierte Vorrichtung, die die Leistung unterbricht, wenn aus irgendeinem Grund eine Überspannung auftritt. Dies schützt sowohl das Stromnetz als auch das Gerät selbst vor Schäden.
AC/DC-MIX: GEMISCHTER AC- UND DC-STROM – Eine Hybridfunktion, die die Wirkzeit von Wechselstrom (AC) und Gleichstrom (DC) kombiniert, ausgedrückt als prozentuales Verhältnis von AC zu DC. Es wird empfohlen, den Anteil des Wechselstroms nicht unter 50 % zu senken. Die Einstellung bezieht sich auf den Wechselstrom, dessen Einstellbereich zwischen 10 und 80 % liegt.
EXTRA FUSION – Eine Alternative zur AC-Balance, die es ermöglicht, den Anteil der negativen Polarität beim Schweißen zu erhöhen, um eine bessere Durchschmelzung des Materials zu gewährleisten. Vor allem für dünne Profile aus Aluminiumlegierungen empfohlen. Prozentuale Einstellung im Bereich von 1 bis 80 %.
HF – Kontaktloses HF-Lichtbogenzünden mittels eines eingebauten HF-Ionisators
DIAMETER: ELEKTRODEN-DURCHMESSER – Ermöglicht die Einstellung des Durchmessers der WIG-Elektrode; nach der Auswahl werden automatisch bestimmte Parameter vorgeschlagen (hauptsächlich der Schweißstrom).
Schutzklasse – Bezieht sich meist auf die Schutzklasse des Gerätegehäuses.
RPT – Schweißmodus nach dem Prinzip des „zweistufigen“ Stroms; hier gibt es PEAK- und BASE-Ströme (individuell einstellbar), nach einmaligem Drücken des Auslösers erfolgt ein Stufenwechsel; Unterbrechung des Schweißvorgangs nach längerem Gedrückthalten des Auslösers
MULTITACK – Eine Art Unterbrechungsschweißen. Diese Funktion ermöglicht das sogenannte „Cold Welding“; mit einer Frequenzeinstellung der Schweißnaht in einem separaten Bereich.
Technische Daten
- Netzanschluss 230V 50Hz
- Schweißstrom < 200 A
- Pulsfunktion Ja
- 2-Takt / 4-Takt Steuerung Ja
- Digitales Bedienfeld Ja
- Programmspeicher Ja
- Fußfernregler-Anschluss Ja
- FAN STOP Ja
- WIG-Schweißstrom [A] 5 ÷ 200
- E-Hand-Schweißstrom [A] 10 ÷ 200
- Einschaltdauer [%] TIG: 60% - 200A , 100% - 155A | MMA: 60% - 200A, 100% - 155A
- Gasnachströmzeit [s] 0 ÷ 10
- Einstellbereich der Stromabsenkzeit [s] 0 ÷ 10s
- Netzabsicherung [A] C25
- AC-Balance [%] 1 ÷ 80
- Pulsbreite [%] 5 ÷ 95
- Pulsfrequenz [Hz] 0.5 ÷ 999
- AC-Frequenz [Hz] 50 ÷ 250
- Netzabsicherung [A] C25
- Schutzart IP23S
- Gerätegewicht [kg] 17
Produktsicherheit
Hersteller
BADEK sp. z o.o.
ul.Parkowa 17 B
55-080 Mokronos Dolny, Polen


Schweißgeräte der Marke Skandi Kraft
-
Bruttopreis 599,99 €inkl. %s MwSt.
-
Bruttopreis 639,99 €inkl. %s MwSt.
-
Bruttopreis 369,99 €inkl. %s MwSt.
-
Bruttopreis 539,99 €inkl. %s MwSt.
-
Bestseller Neues Produkt
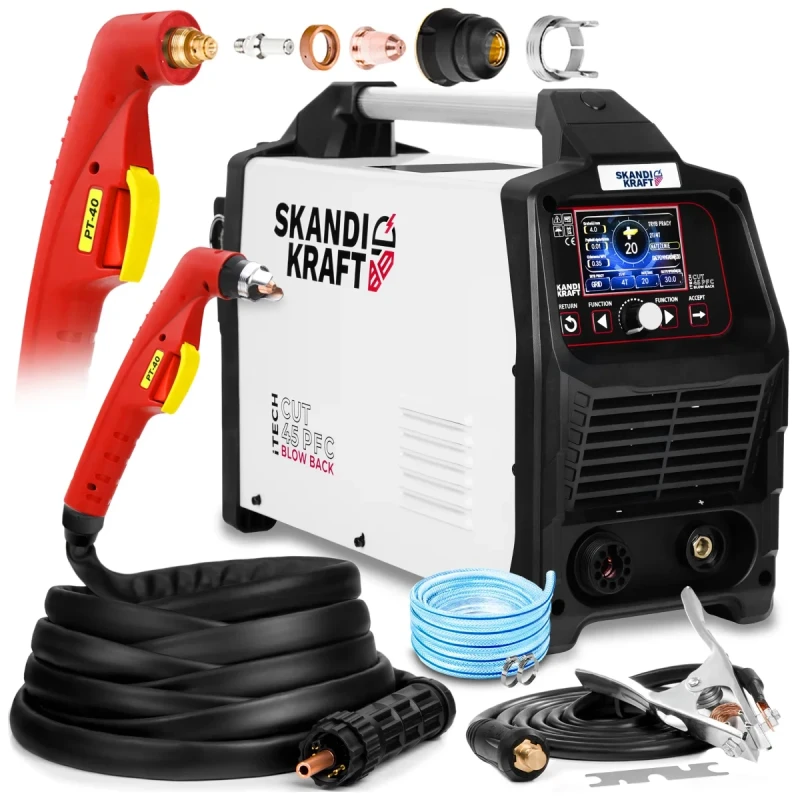
SKANDI KRAFT iTECH CUT 45 PFC Inverter-Plasmaschneider mit echte 45 Ampere | Vollausstattung
Bruttopreis 639,99 €inkl. %s MwSt. -
Bruttopreis 859,99 €inkl. %s MwSt.
-
Bruttopreis 1.069,99 €inkl. %s MwSt.
-
Bruttopreis 1.149,99 €inkl. %s MwSt.
-
Bruttopreis 639,99 €inkl. %s MwSt.
-
Bruttopreis 429,99 €inkl. %s MwSt.