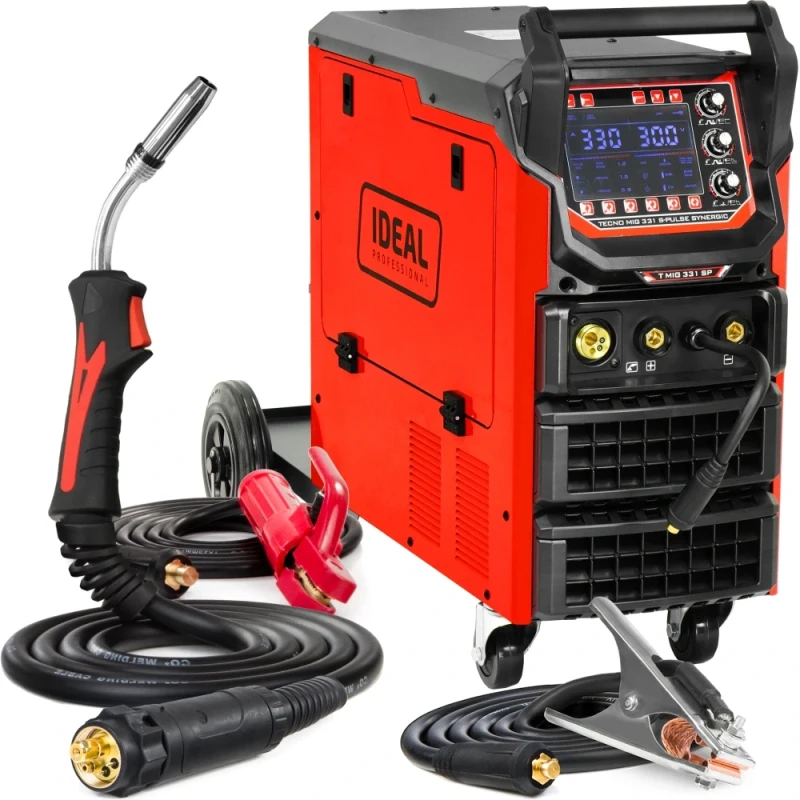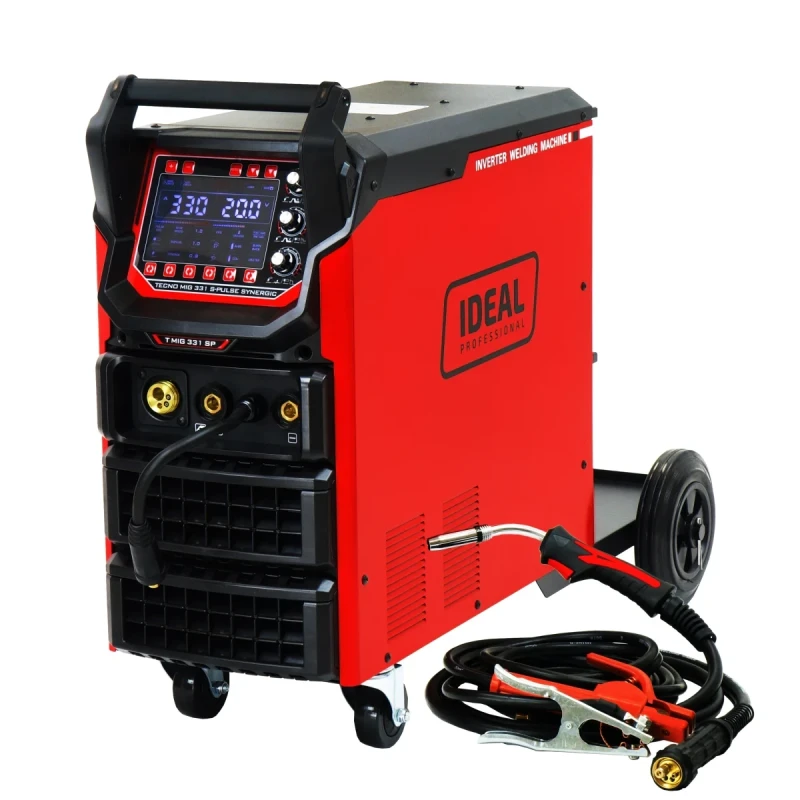

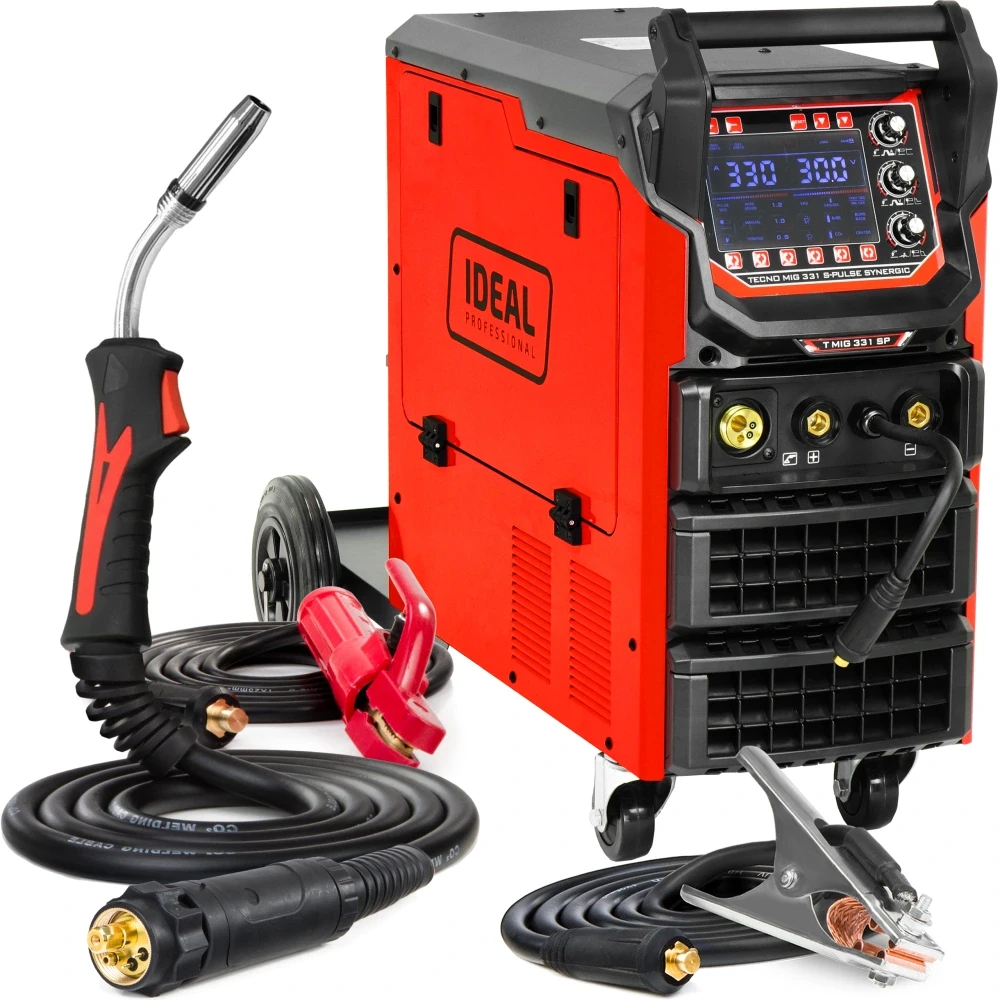
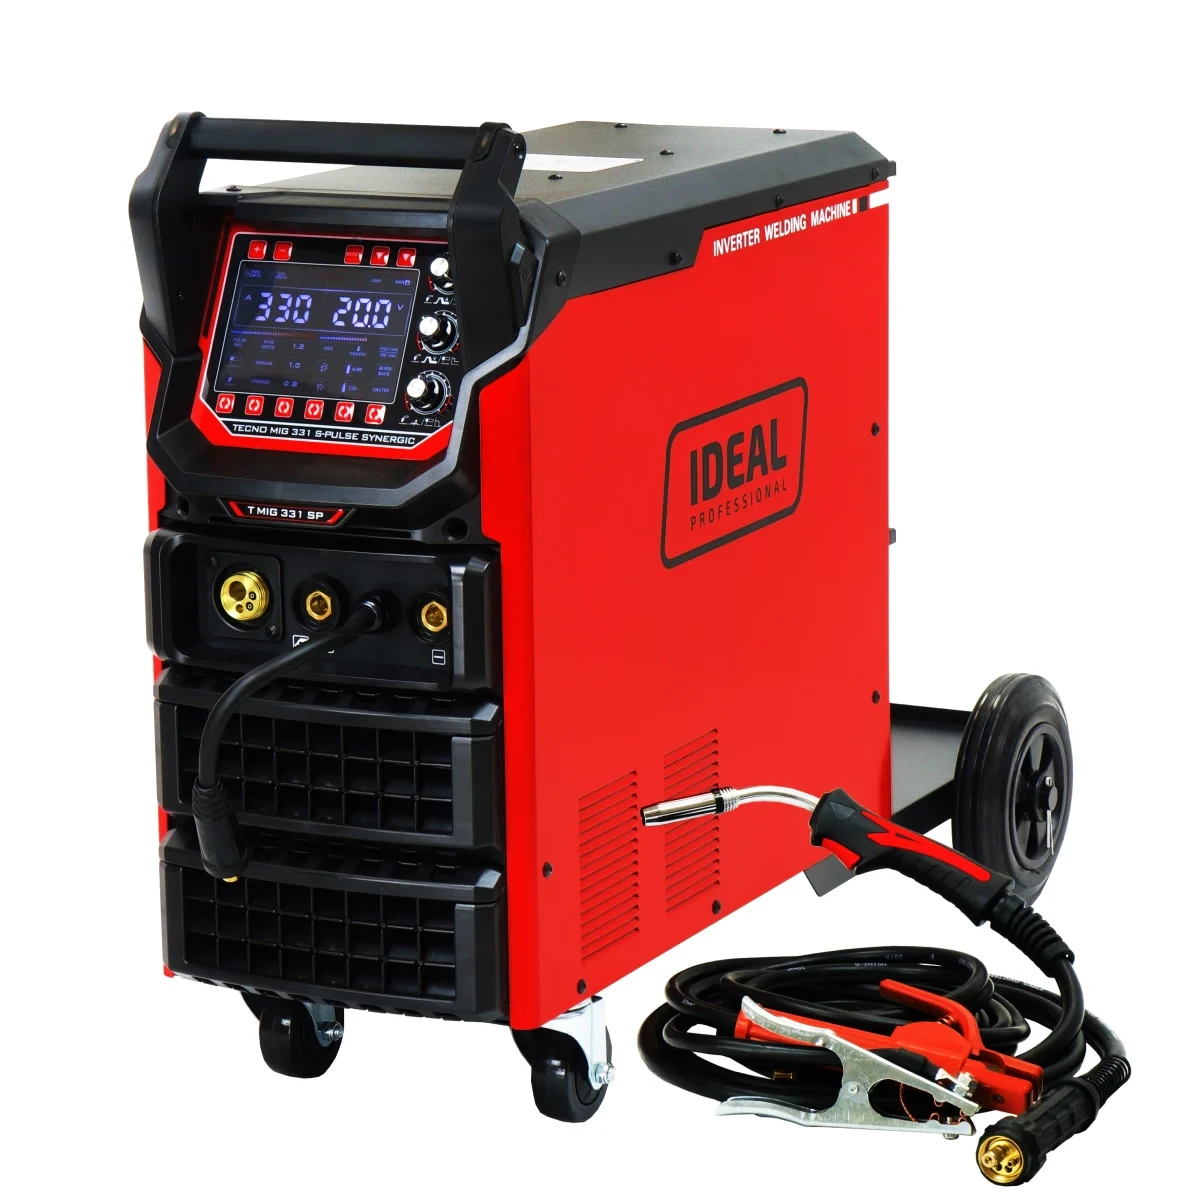
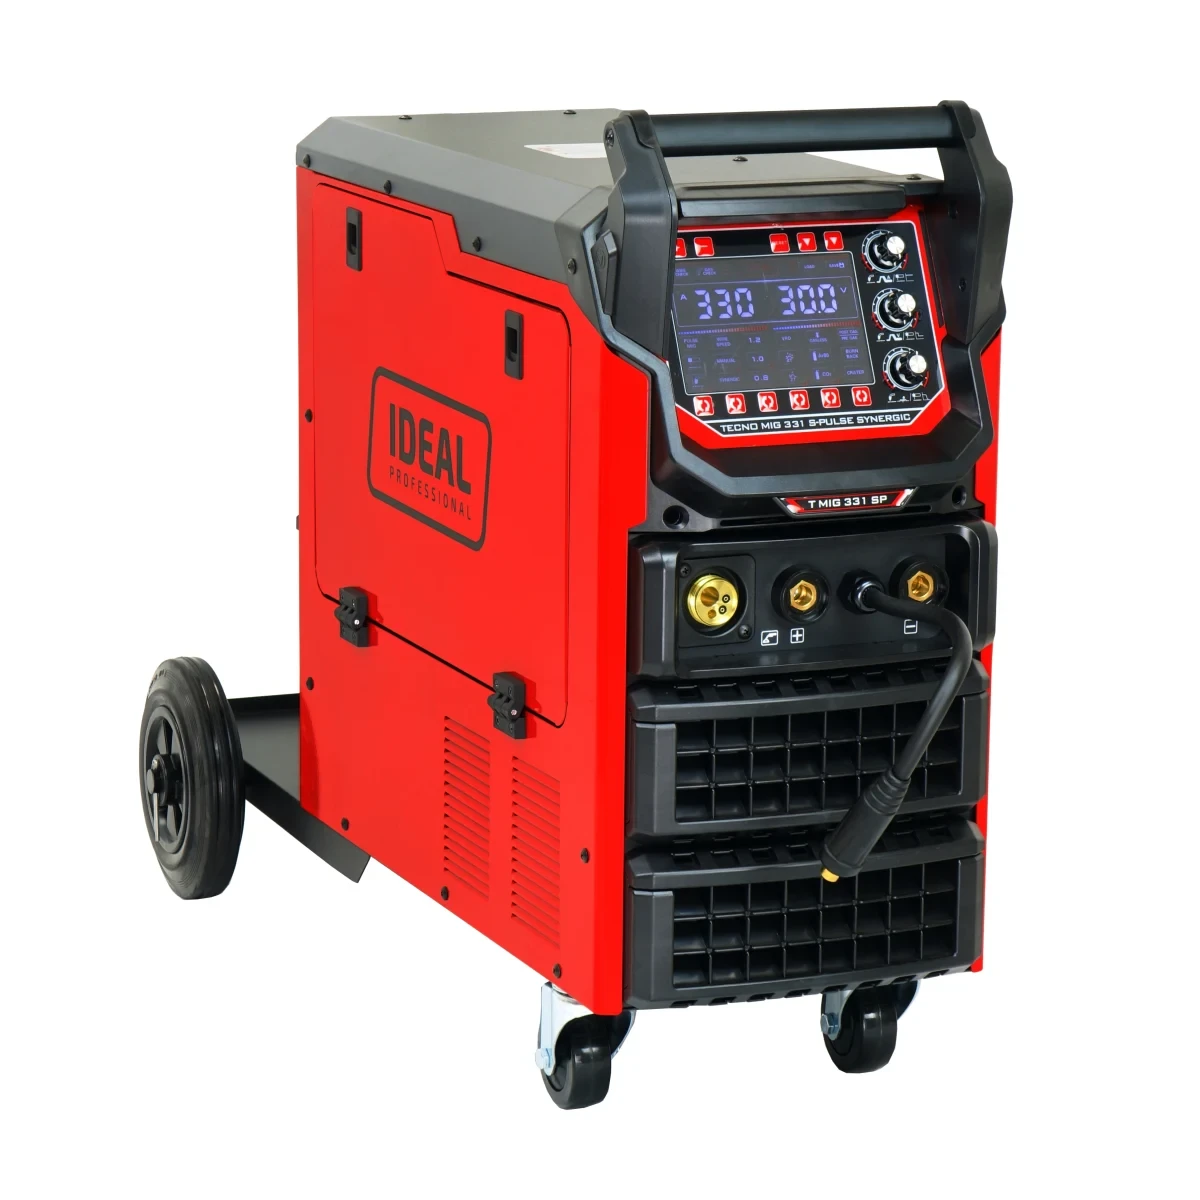
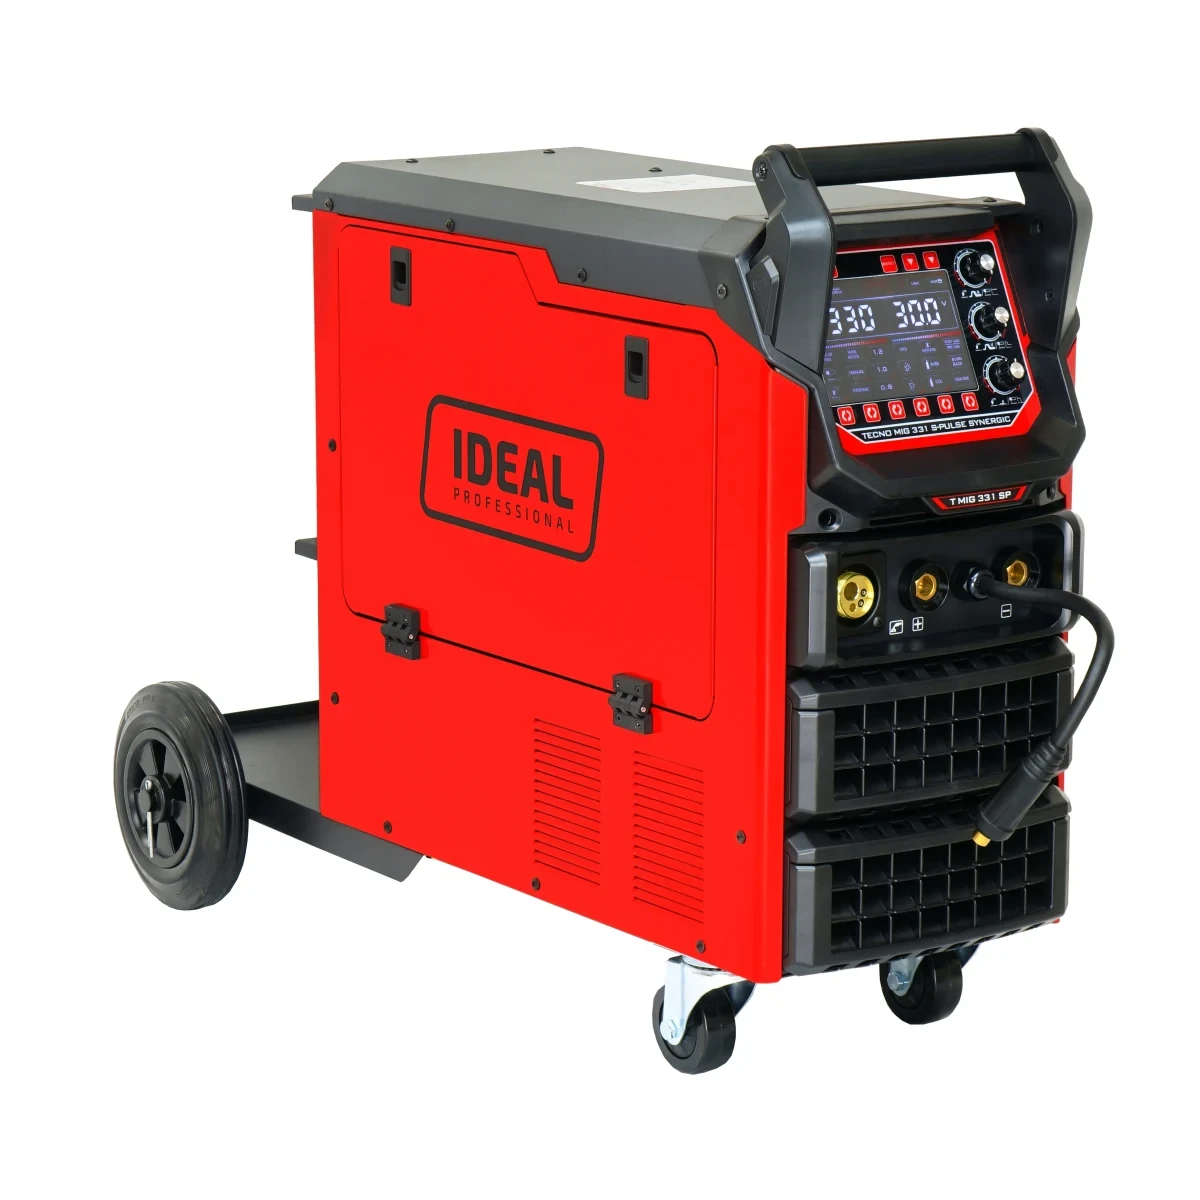
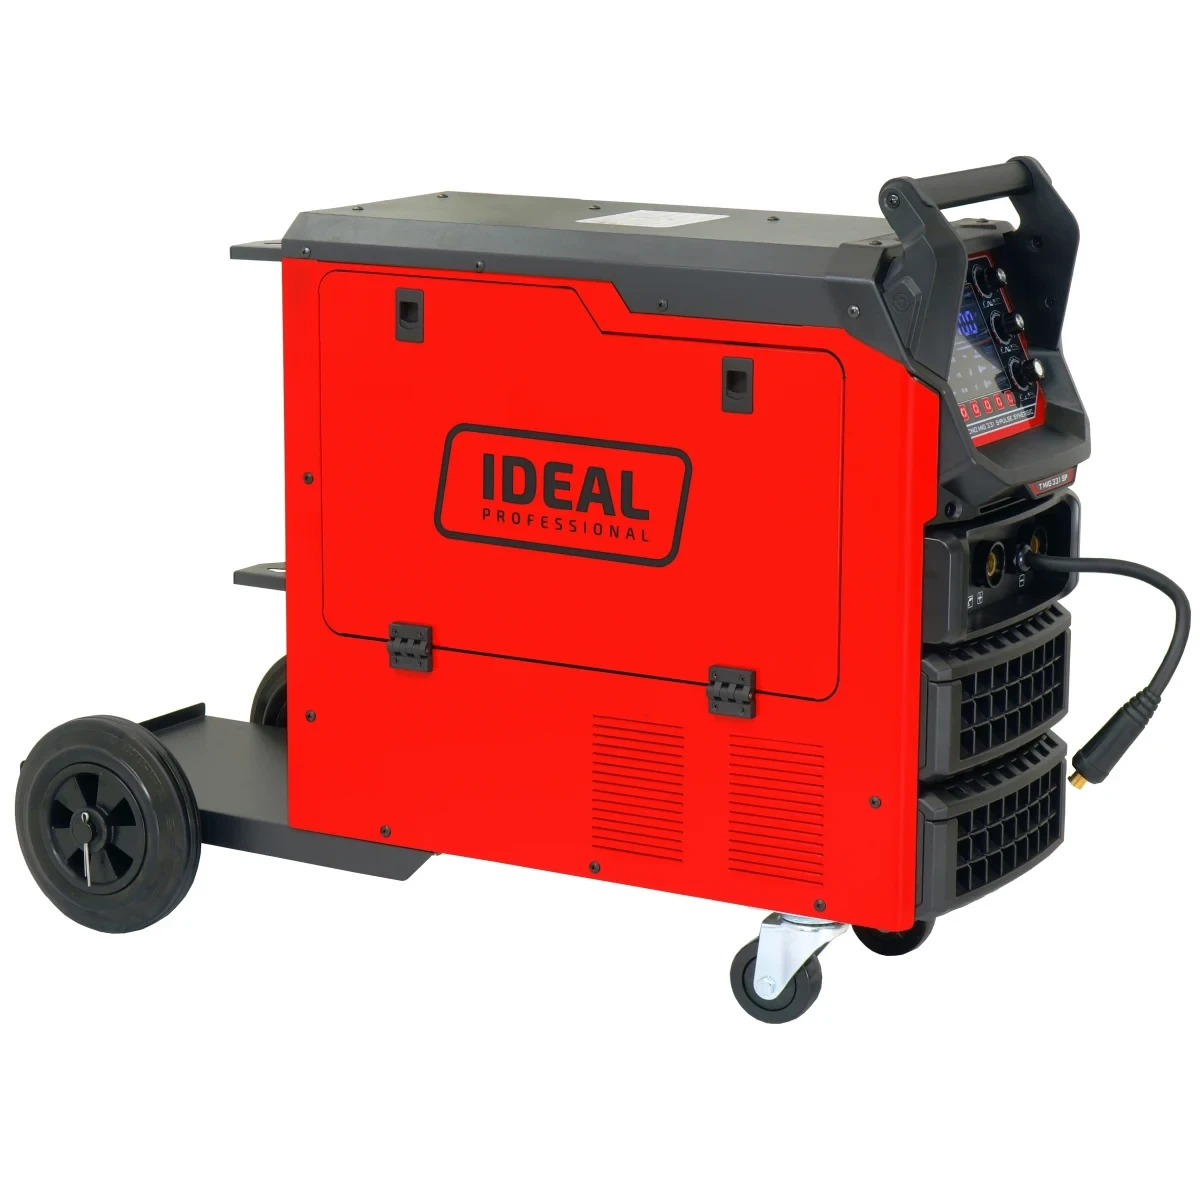
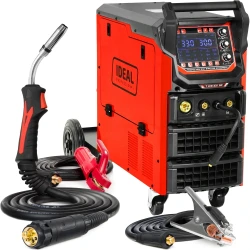
Ideal TECNO MIG 331 S-PULSE SYNERGIC Schweißgerät MIG/MAG Fülldraht MMA 330 A 400 V
Produktcode: 1414


Beschreibung
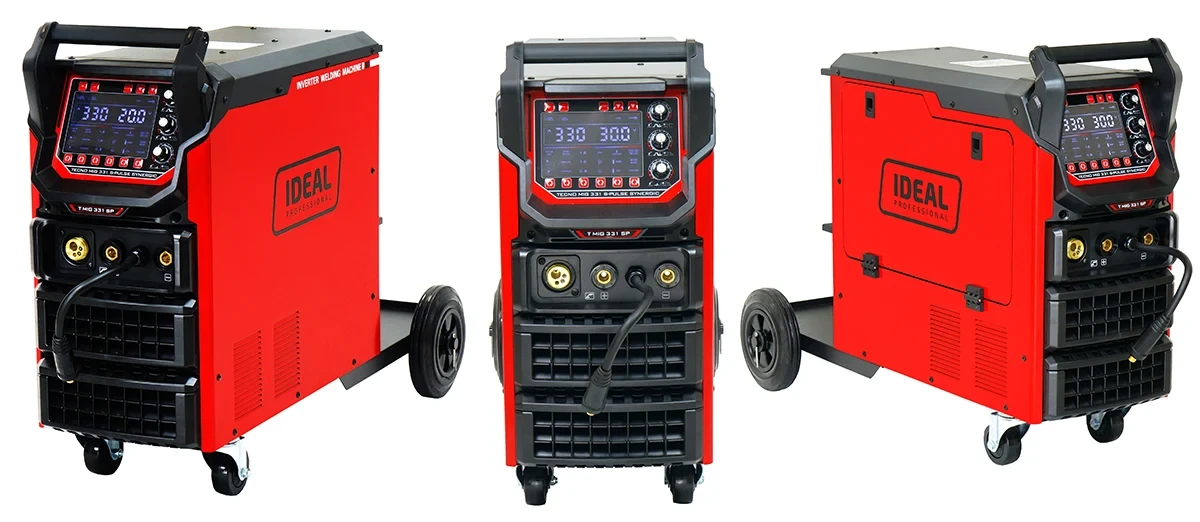
PROFESSIONELLES HALBAUTOMATISCHES SCHWEIßGERÄT FÜR ANSPRUCHSVOLLE ANWENDER
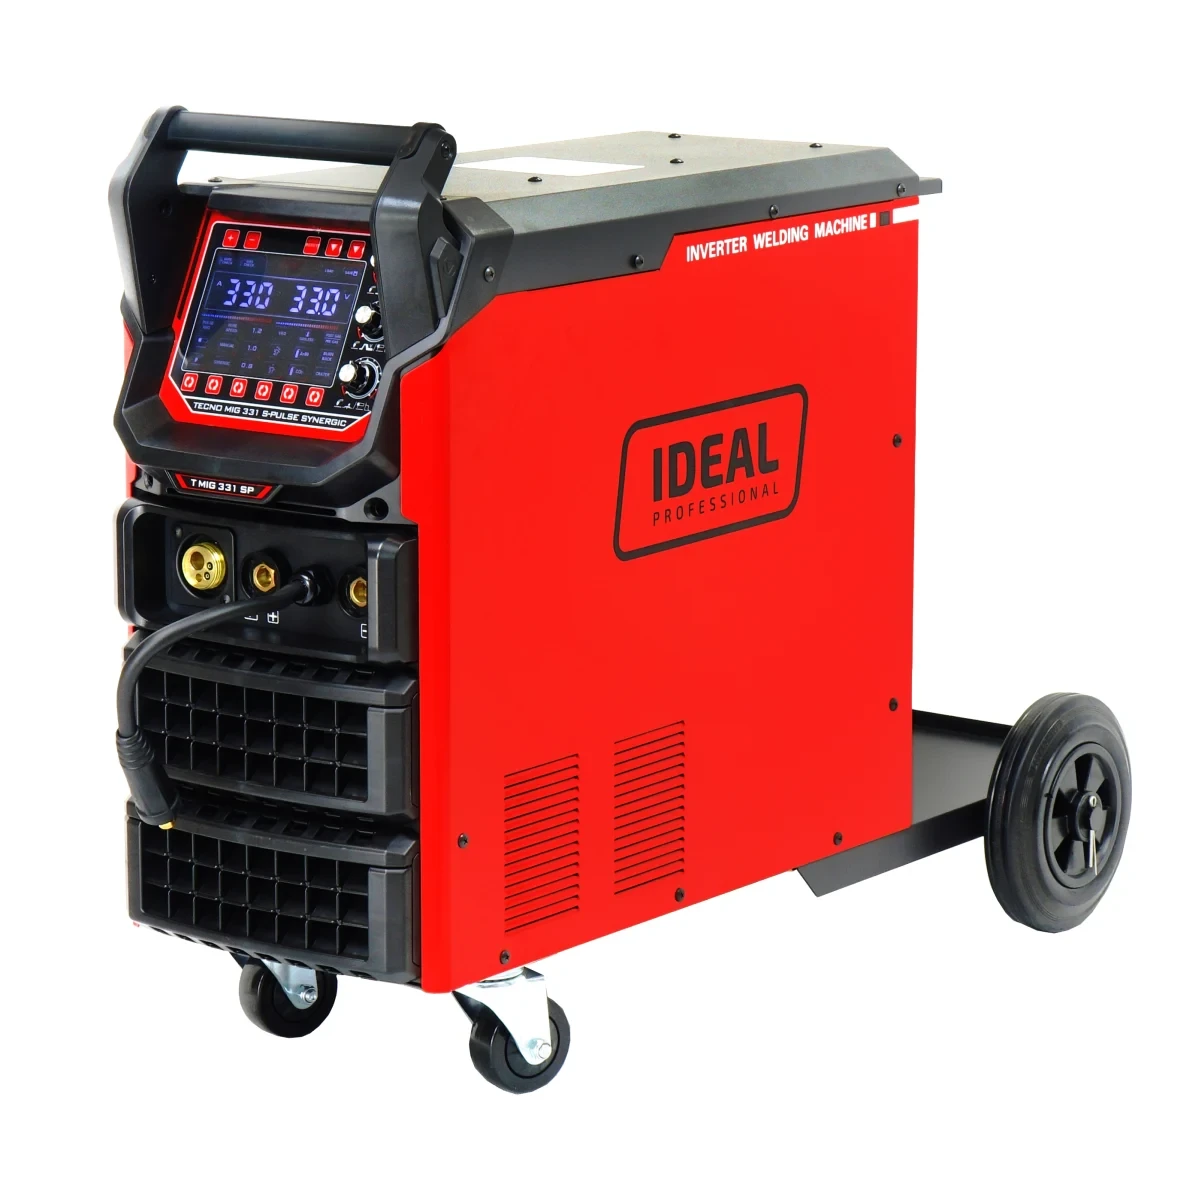
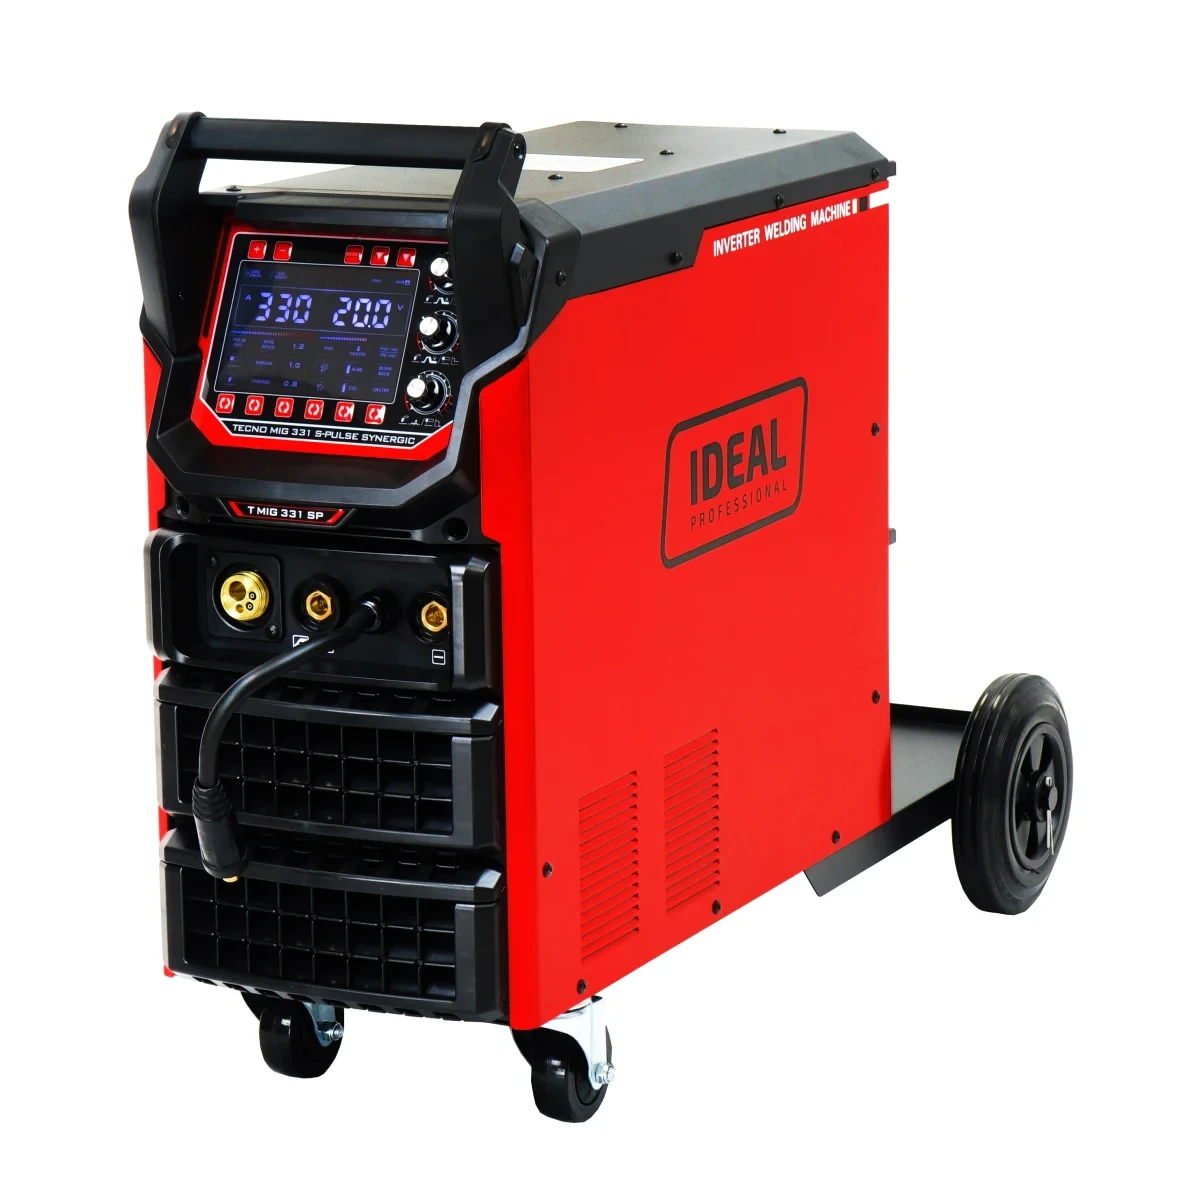
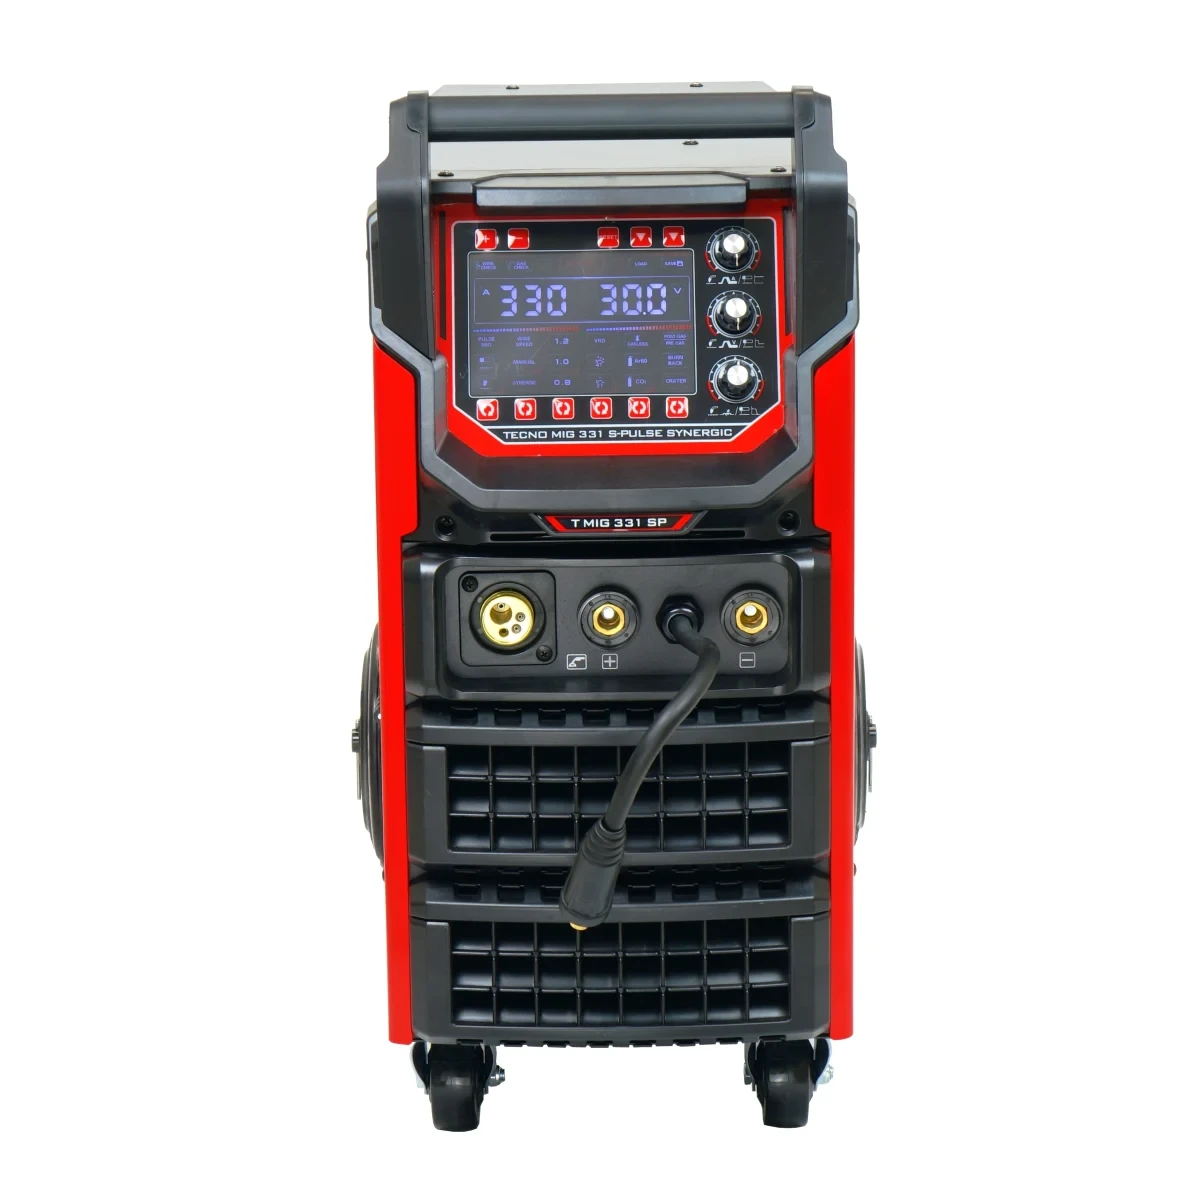
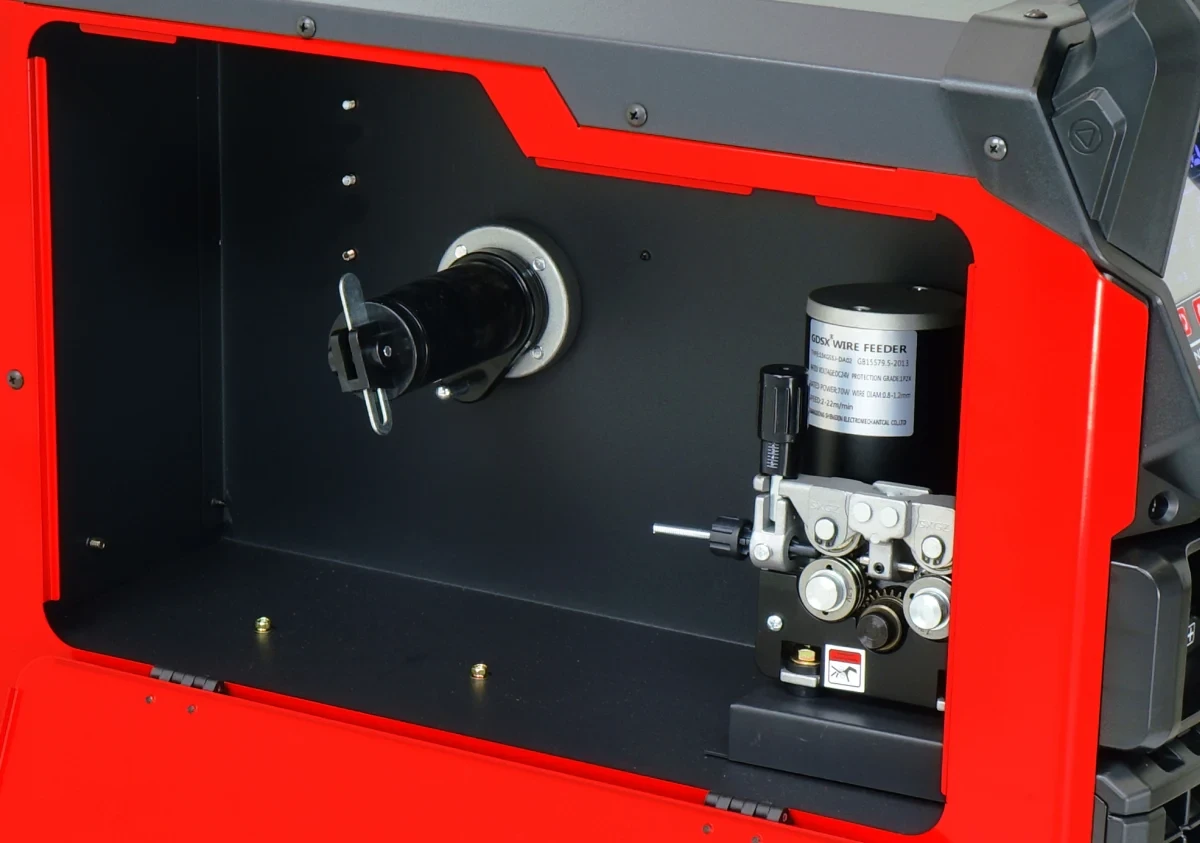
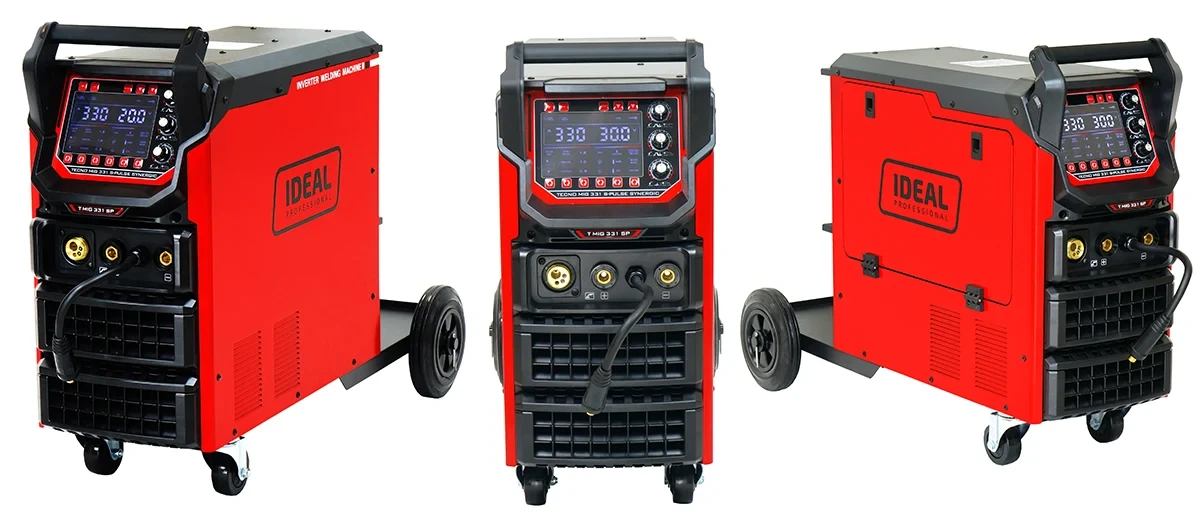
TECNO MIG 331 S-PULSE SYNERGIC ist ein modernes halbautomatisches Schweißgerät, das für professionelle Anwendungen und anspruchsvolle Werkstattnutzer entwickelt wurde. Das Gerät bietet eine Leistung von 330 A und passt dank der S-PULSE-Technologie sowie dem Synergic-Modus die Schweißparameter automatisch an die Art des Drahtes und des Materials an. Die Unterstützung der Schweißverfahren MIG/MAG, MMA und Fülldraht garantiert volle Vielseitigkeit – vom Schweißen von Stahlkonstruktionen bis hin zu Präzisionsarbeiten an Edelstahl- und Aluminiumteilen. Die dreiphasige Leistung 400 V sowie der robuste 4-Rollen Drahtvorschub sorgen für einen stabilen Lichtbogen, hohe Leistung und Zuverlässigkeit auch bei langem Dauereinsatz.
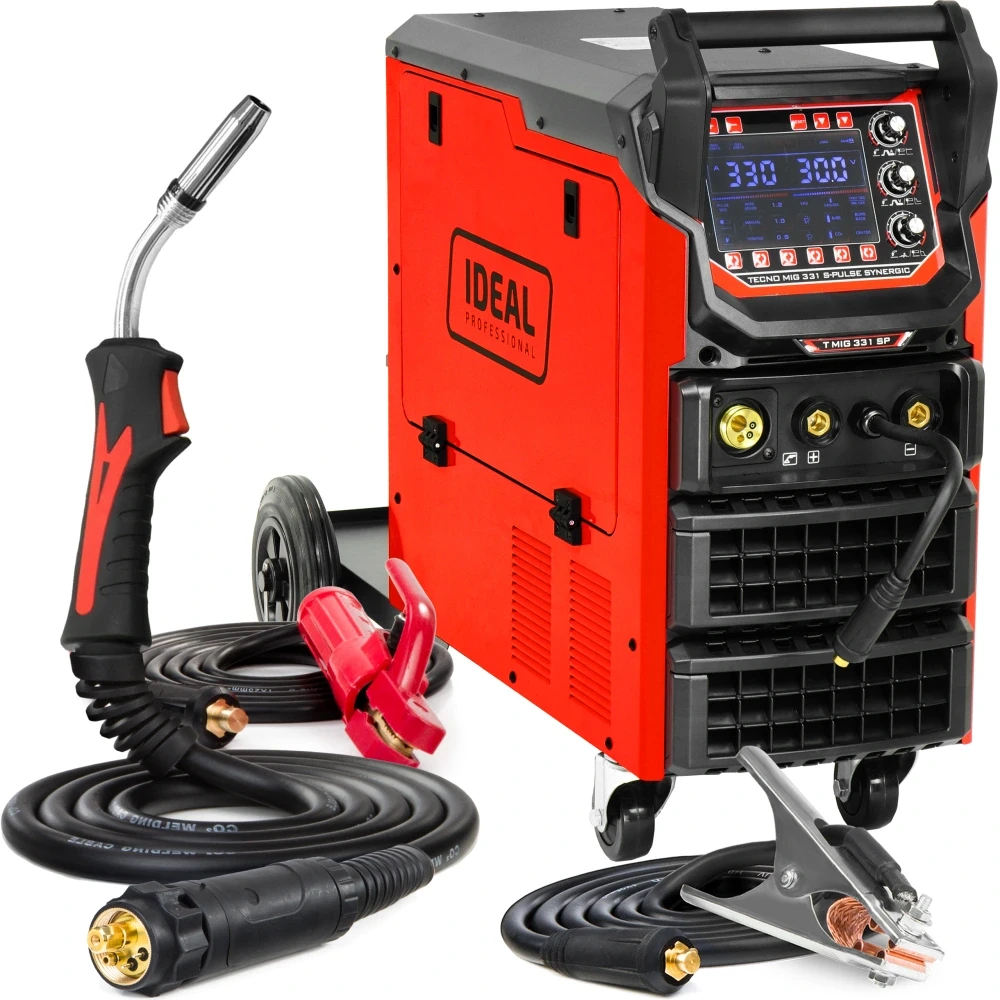
DAS KOMPLETTE SET ENTHÄLT:
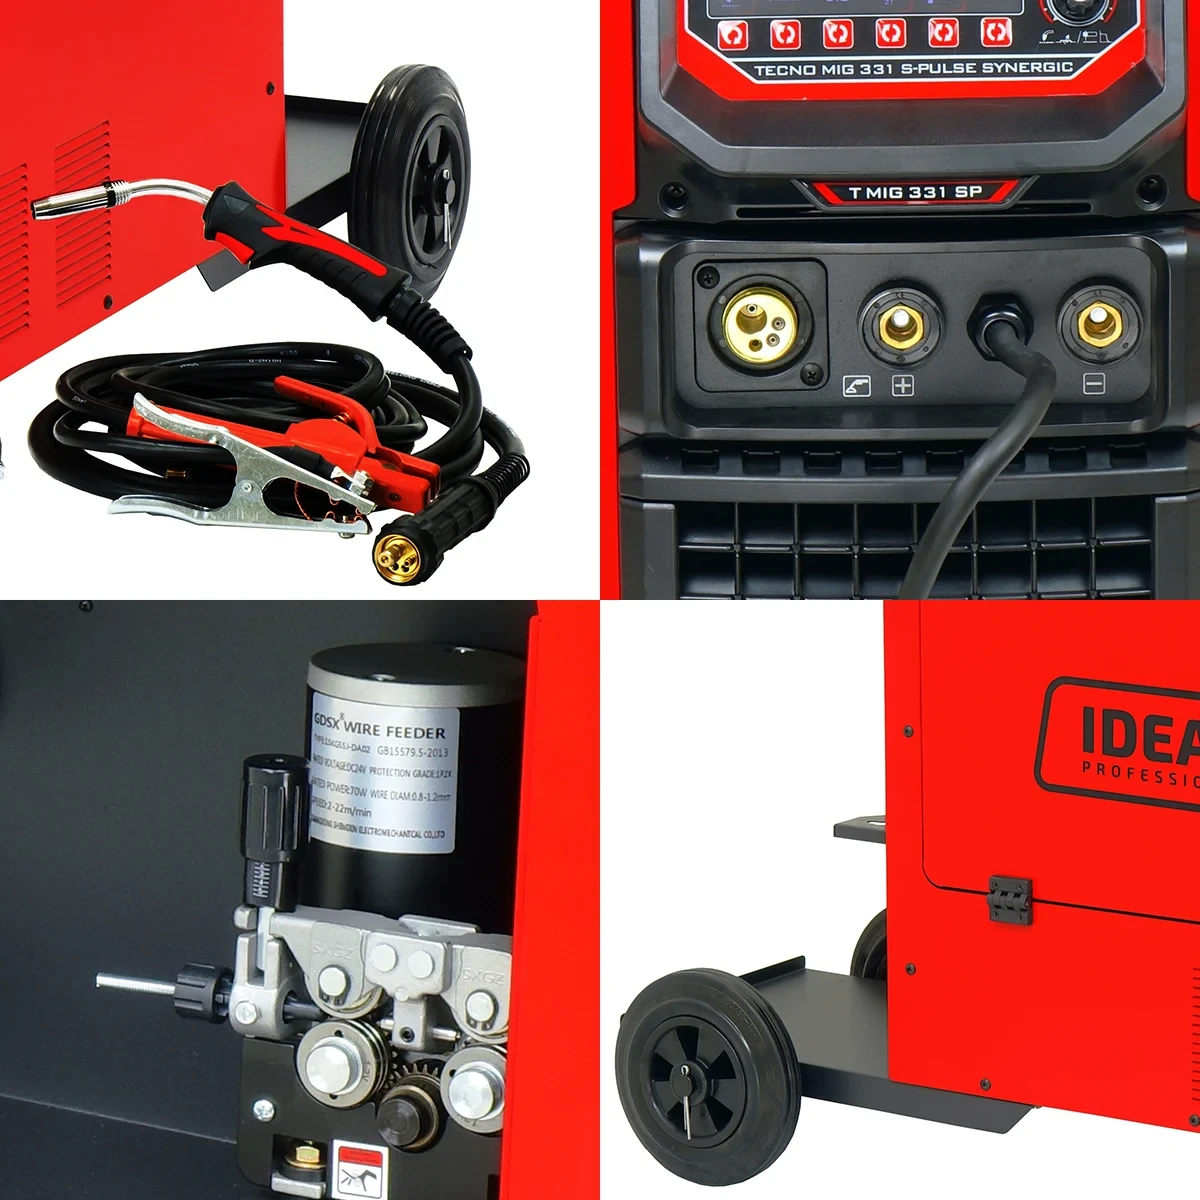
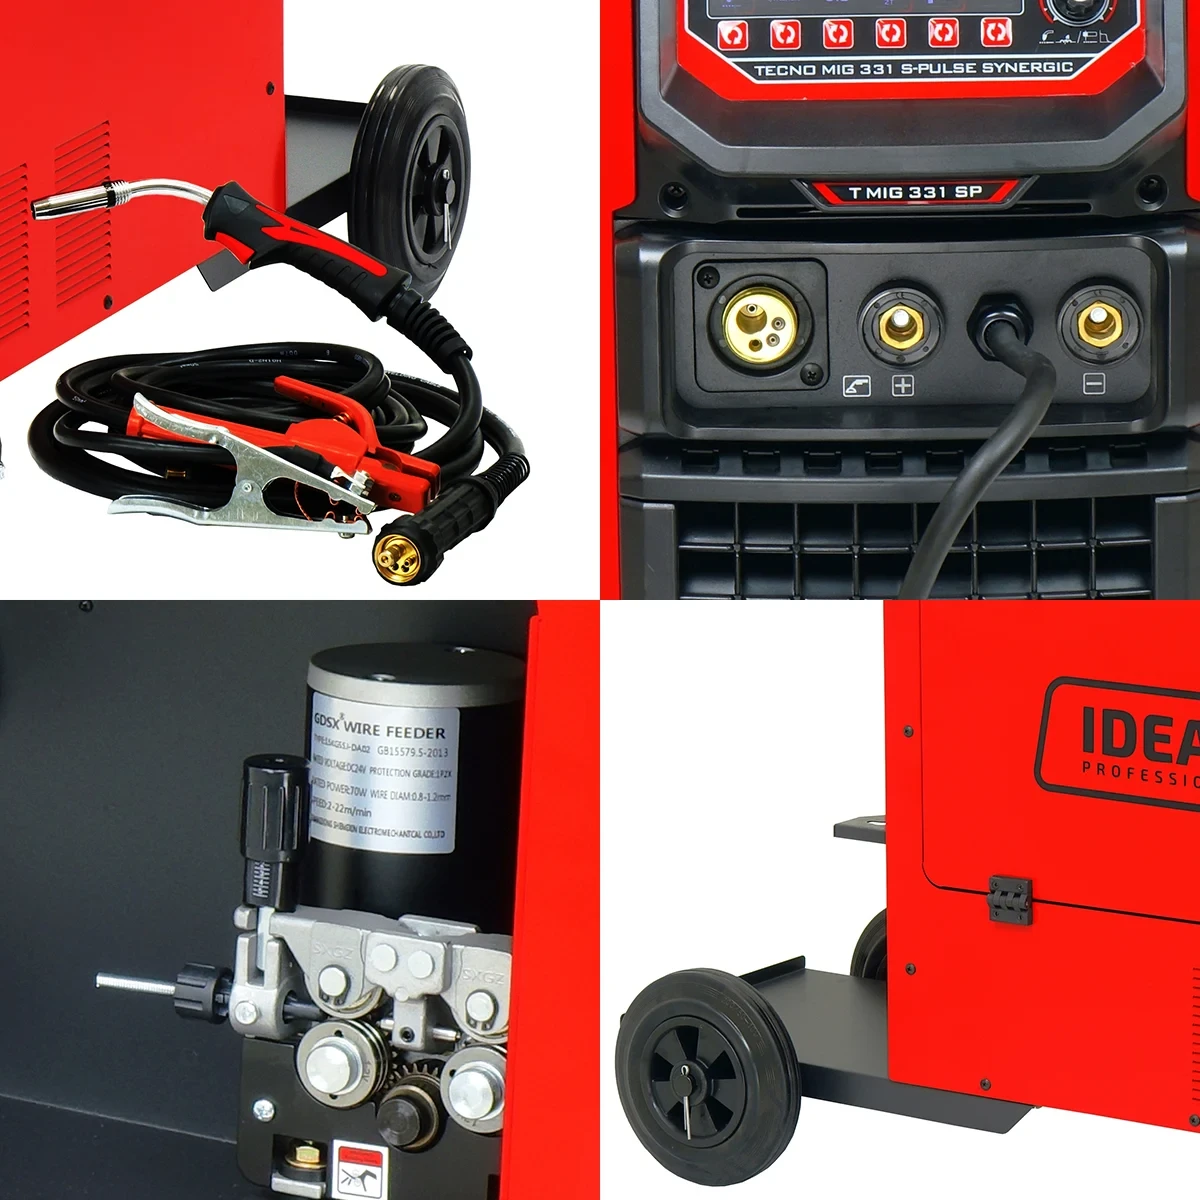
- Schweißgerät Ideal Tecno MIG 331 S-Pulse Synergic
- Schweißbrenner MIG 24 mit einer Länge von 3 m
- Massekabel – 2 m
- Elektrodenhalter – 2 m
- Drahtvorschubrolle 1,0 – 1,2 für Stahl
- Bedienungsanleitung
- Kaufnachweis: Kaufbeleg oder Rechnung mit ausgewiesener Mehrwertsteuer
S-PULSE-PULS-SCHWEISSEN – HÖCHSTE QUALITÄT UND ARBEITSKOMFORT
Der S-PULSE-Modus des Modells TECNO MIG 331 ermöglicht das Schweißen mit Impulsstrom, der die Lichtbogenintensität zyklisch verändert und so einzelne, präzise kontrollierte Tropfen aus flüssigem Metall erzeugt. Diese Arbeitsweise reduziert die Anzahl der Spritzer erheblich und verringert die Wärmeeinbringung in das Material, was zu saubereren, ästhetischeren Schweißnähten führt. Die Pulsation sorgt für einen stabilen Lichtbogen und ein gleichmäßiges Einbrennen, wodurch die Schweißnähte dauerhaft und verformungsbeständig sind. Diese Technologie eignet sich am besten für das Schweißen von Baustählen und garantiert hohen Komfort und Arbeitsqualität auch bei längeren Einschaltdauern.
MODERNES BEDIENFELD UND FUNKTIONEN FÜR PROFIS
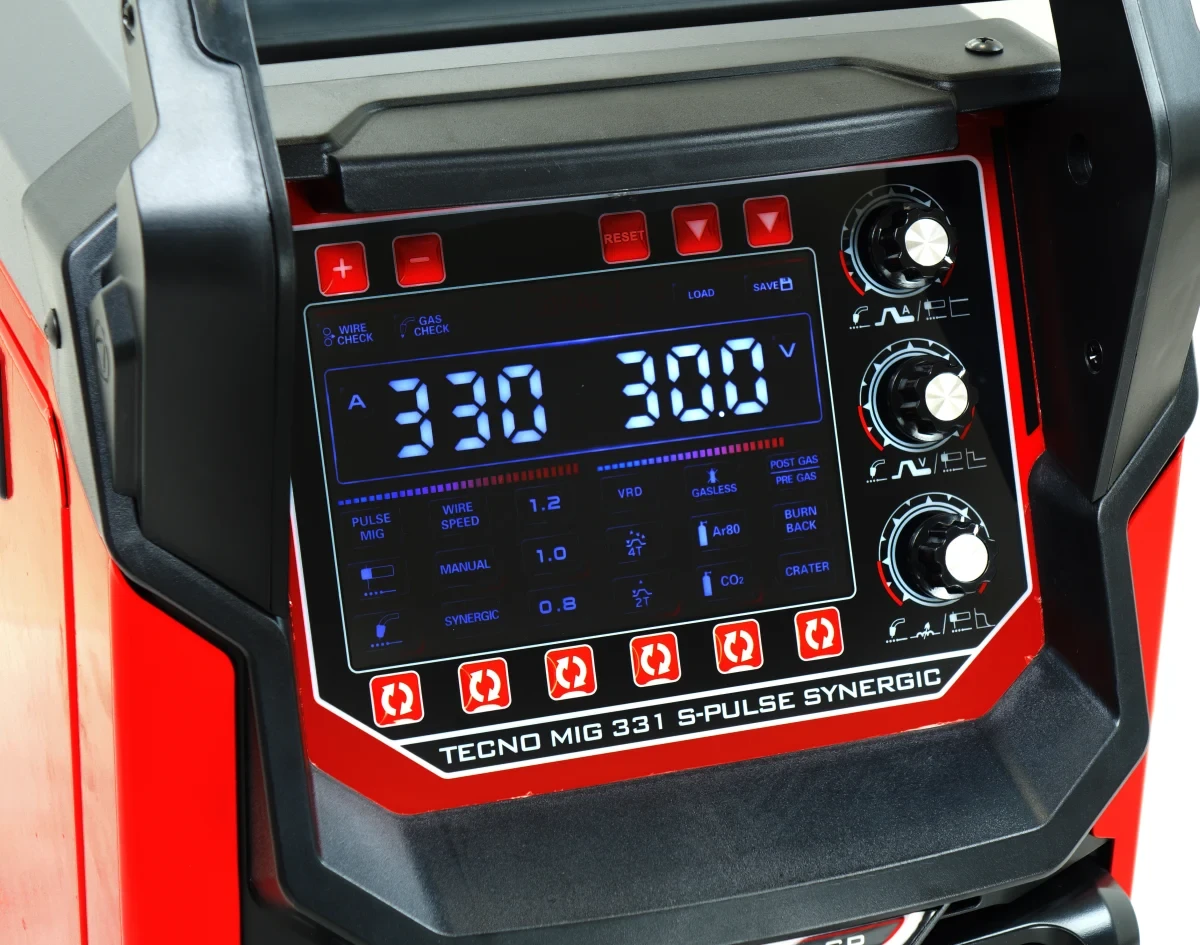
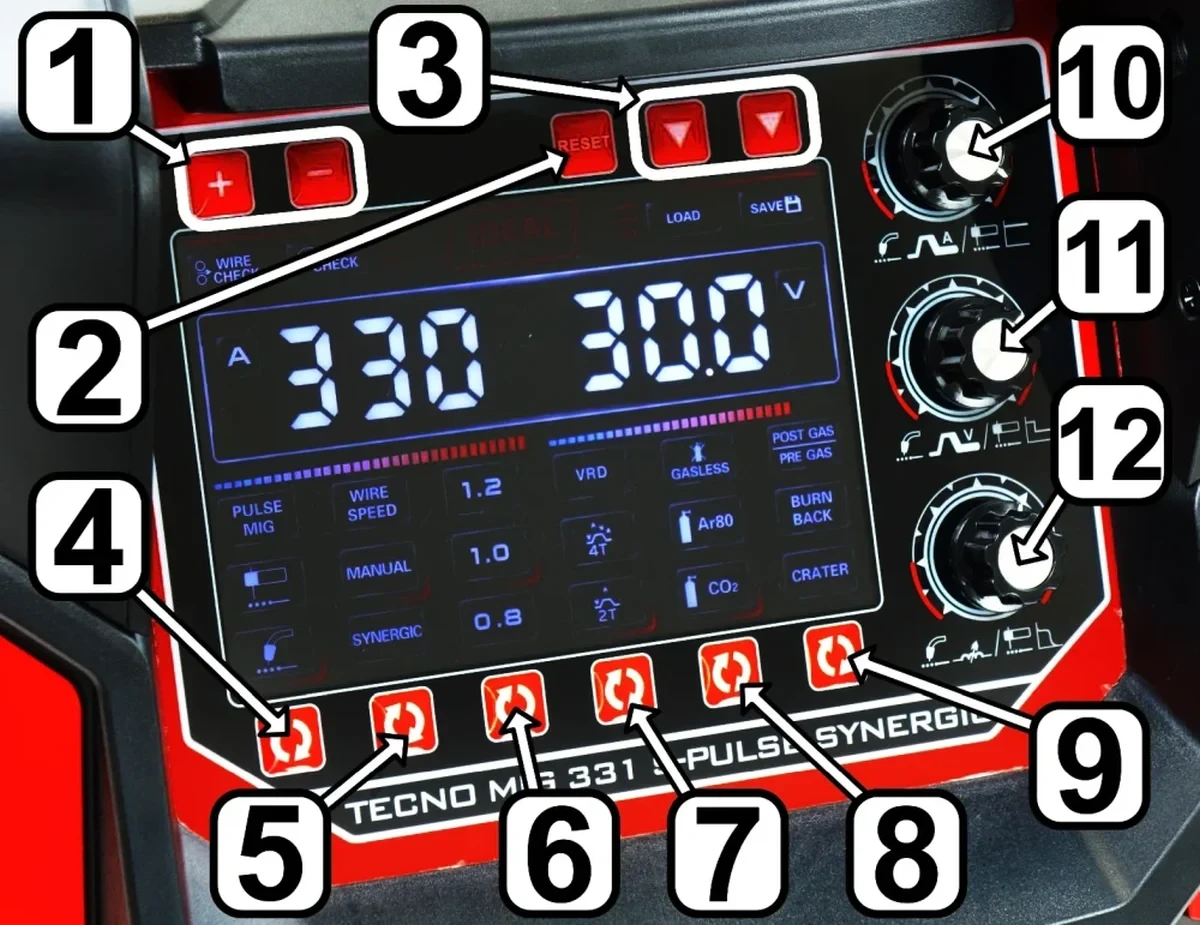
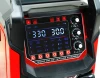
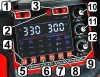
Das Modell TECNO MIG 331 S-PULSE SYNERGIC ist mit einem modernen Bedienfeld mit Digitalem Display und logischer Tastenanordnung ausgestattet, das eine schnelle Einstellung aller wichtigen Parameter ermöglicht. Das Synergiesystem wählt automatisch Stromstärke, Spannung und Drahtvorschubgeschwindigkeit für das ausgewählte Material aus, wobei die Möglichkeit einer manuellen Korrektur besteht. Dem Bediener stehen die Funktionen Burn Back, Crater, Pre Flow / Post Flow sowie ein Job-Speicher zur Verfügung, die ein wiederholbares und sauberes Schweißen erleichtern. Die intuitive Bedienung und die Möglichkeit, in den Modi 2-Takt und 4-Takt zu arbeiten, machen das Gerät ideal für Werkstatt-, Bau- und Serviceanwendungen, bei denen Präzision, Geschwindigkeit und Verarbeitungsqualität zählen.
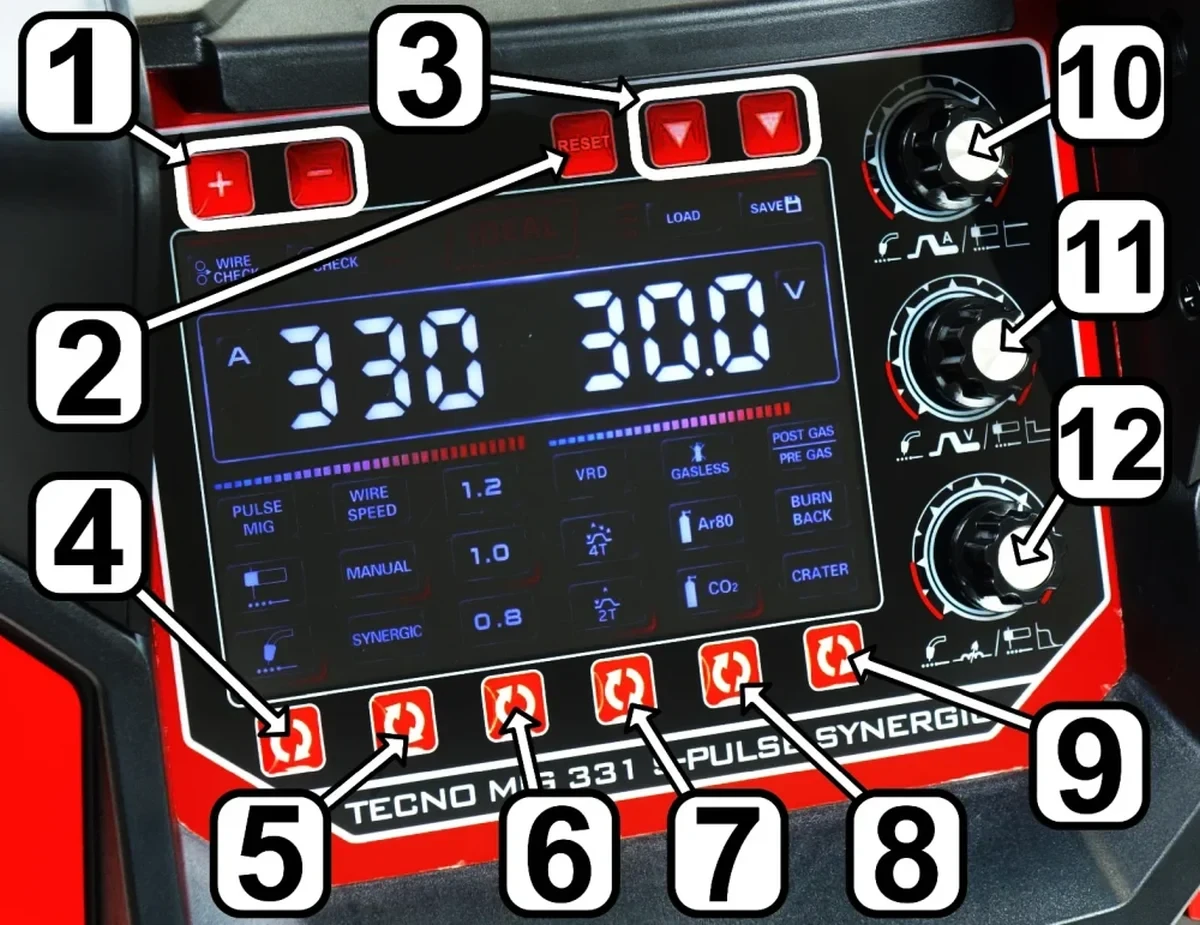
1 – Einstellknöpfe: Sie regeln die Werte für Zusatzfunktionen. Der Knopf „+“ stellt höhere Werte ein, während der Knopf „- “ stellt niedrigere Werte ein. Zusätzlich haben die Tasten beim MIG/MAG-Schweißen eine weitere Funktion. Mit der Plus-Taste kann die Drahtzufuhr überprüft werden, mit der Minus-Taste der Gasdurchfluss.
2 – RESET-Taste: Setzt das Bedienfeld in den Ausgangszustand zurück.
3 – Speicherfunktionstasten: Mit diesen Tasten können Einstellungen gespeichert oder geladen werden. Die Taste „LOAD“ dient zum Laden der Einstellungen. Die Taste „SAVE“ dient zum Speichern der Einstellungen.
4 ÷ 9 – Funktionstasten:
Je nach „Position“ der Taste sind diese bestimmten Parametern/Funktionen zugeordnet. Beispielhafte Einstellungen/Funktionen, die einer Taste zugeordnet sind (links Abbildung für Taste Nr. 8). Jeder einzelne Tastendruck schaltet zwischen den jeweiligen Parametern um. Jede Taste bedient ausschließlich die über der jeweiligen Taste (vertikal) angegebenen Funktionen.
8 – Taste zur Auswahl der Schutzgasart:
• GASLESS – Schweißmodus ohne Gas (Fülldraht)
• Ar80 – Schweißmodus mit Gasgemisch (ArCO2)
• CO2 – Schweißmodus mit Kohlendioxid-Schutzgas
Diese Taste ist für das MMA-Verfahren nicht relevant.
4 – Taste zur Auswahl des Verfahrens:
Wechselt zwischen den Schweißverfahren.
• PULSE MIG – MIG/MAG-Schweißen im Einzelpulsmodus (S-PULSE)
• MMA – Schweißen mit umhüllter Schweiβelektrode
• MIG/MAG – klassisches MIG/MAG-Schweißen
ACHTUNG! Der Schweißmodus PULSE MIG ist ausschließlich für das Schweißen von Schwarzstahl vorgesehen. Andere Werkstoffe werden bei Auswahl dieses Modus nicht „unterstützt“.
5 – Taste zur Auswahl der Methode (nur für MIG/MAG):
• WIRE SPEED – MIG/MAG-Schweißen im manuellen Modus, mit Anzeige des Wertes in Form der Drahtvorschubgeschwindigkeit
• MANUAL – MIG/MAG-Schweißen im manuellen Modus, mit Anzeige des Schweißstroms
• SYNERGIC – MIG/MAG-Schweißen im Synergic-Modus
Diese Taste ist für das MMA-Verfahren nicht relevant.
6 – Taste zur Auswahl des Drahtdurchmessers:
Für jedes MIG/MAG-Verfahren kann der Drahtdurchmesser des eingesetzten Drahtes ausgewählt werden: 0,8 / 1,0 / 1,2
Diese Taste ist für das MMA-Verfahren nicht relevant.
7 – Funktionstaste:
VRD-Funktion – Modus mit reduzierter Ausgangsspannung (nur für das MMA-Verfahren)
4T – 4T-Tastenmodus (nur für die MIG/MAG-Verfahren)
2T – 2T-Tastenmodus (nur für die MIG/MAG-Verfahren)
9 – Taste für Zusatzfunktionen
10 – Einstellknopf: Regelt für jedes Schweißverfahren den Schweißstrom bzw. die Drahtvorschubgeschwindigkeit.
11 – Einstellknopf: Einstellung der Spannung oder Spannungskorrektur für die MIG/MAG-Verfahren. Beim MMA-Verfahren wird Hot Start eingestellt.
12 – Einstellknopf: Einstellung der Induktivität für MIG/MAG-Verfahren. Bei MMA-Verfahren wird Arc Force (Lichtbogendynamik) eingestellt.
WICHTIGSTE VORTEILE DES GERÄTS:
Synergie – eine Funktion, die die Auswahl der optimalen Parameter im Schweißprozess erleichtert. Anhand der programmierten Daten passt die Schweißmaschine automatisch die Drahtvorschubgeschwindigkeit an den Schweißstrom an. Sie beschleunigt den Arbeitsbeginn und eliminiert das Risiko falscher Einstellungen, die sich negativ auf die Qualität und das Aussehen der Schweißnaht auswirken. Bei Modellen mit Voll-Synergie basiert die Auswahl der Einstellungen auf Schlüsselparametern wie der Art des zu schweißenden Materials, dem Drahtdurchmesser, der Art des Schutzgases und der Dicke des zu schweißenden Werkstücks.
BURN BACK – Die Draht-Nachbrennfunktion verhindert, dass der Schweißdraht an den Stromdüsen festschmilzt. Sie ist zeitlich einstellbar und ermöglicht ein kurzzeitiges Herausfahren des Drahtes nach Beendigung des Schweißvorgangs.
2-Takt und 4-Takt – Im Zweiklangbetrieb beginnt der Schweißvorgang nach dem Drücken der Starttaste, während er nach dem Loslassen der Taste gestoppt wird. Der Viertaktmodus ist besonders nützlich bei langen Schweißnähten sowie bei Arbeiten, bei denen ein freies Manövrieren des Schweißbrenners erforderlich ist, z. B. beim Schweißen von Rohren. Nach dem Drücken und Loslassen der Taste erfolgt die Lichtbogenzündung, erst durch erneutes Drücken und Loslassen wird der Vorgang beendet.
JOB-SPEICHER – eine Funktion, mit der bestimmte Geräteeinstellungen gespeichert werden können. Nützlich bei wiederkehrenden Materialien, wenn man schnell zu den eingestellten Parametern zurückkehren möchte.
POST FLOW – Gasausströmung nach dem Schweißen. Schützt das Schweißbad vor schädlichen Einflüssen der Umgebungsluft. Das Fehlen einer zusätzlichen Gasschutzhülle kann zur Oxidation der Schweißnaht führen. Die Einstellung wird in Sekunden angegeben.
Pre Flow – Gasausströmung vor der Lichtbogenzündung. Schützt das Schmelzbad vor schädlichen Einflüssen der Umgebungsluft. Einstellung in Sekunden.
Hot Start „Heißstart“ – besteht in einer kurzzeitigen Erhöhung des Schweißstroms über den eingestellten Wert hinaus im Moment der Lichtbogenzündung. Dies verhindert das „Anhaften der Elektrode“ in der Anfangsphase des Schweißvorgangs und erleichtert den Start des gesamten Prozesses. Es wird empfohlen, diese Funktion bei dünnen Werkstücken zu deaktivieren.
Arc Force – Diese Funktion dient zur Verbesserung der Lichtbogenstabilität. Eine Verringerung ihres Wertes reduziert in gewissem Maße auch den Stromverbrauch, der Lichtbogen wird weicher und die Einbrandtiefe verringert sich. Dies erleichtert die Arbeit mit dünneren Materialien. Entsprechend wird der Lichtbogen bei einer Erhöhung von Arc Force fokussierter, der Einbrand und die Lichtbogenstabilität nehmen zu.
VRD-Funktion – Diese Funktion senkt die Spannung im Leerlauf. Innerhalb von Millisekunden nach Beendigung des Schweißvorgangs wird die Spannung an der umhüllten Schweiβelektrode auf ein sicheres Niveau abgesenkt. Der eigentliche Spannungswert wird erst kurz vor der Lichtbogenzündung wiederhergestellt. Dies minimiert das Risiko eines Stromschlags. In Extremfällen erschwert dies die Lichtbogenzündung.
Bedienfeld mit Digitalem Display – gut lesbare, hintergrundbeleuchtete Parameter, schnelle Auswahl von Funktionen und Drahtdurchmesser (0,8 / 1,0 / 1,2 mm).
4-Rollen Drahtvorschub – stabile Zuführung auch bei langen Kabeln und dicken Drähten.
EURO-Anschluss – kompatibel mit den meisten MIG/MAG-Schweißbrennern.
Ventilator-Kühlung (AF) – Thermischer Schutz mit automatischer Abschaltung bei Überhitzung.
Schutzklasse IP21S, Isolationsklasse H – staub- und überhitzungsbeständig.
Möglichkeit der Polaritätsumschaltung (für Fülldraht) – schnelles Umschalten zwischen Gas- und gaslosem Schweißen.
IGBT – moderne Bipolartransistoren, die minimale elektromagnetische Störungen und geringe Leistungsverluste gewährleisten. Sie steigern die Leistung und verlängern die Lebensdauer der Stromquelle. Sie ermöglichen eine hohe Schaltfrequenz und sorgen so für eine blitzschnelle Anpassung des Stroms an Parameteränderungen während des Schweißvorgangs.
INDUKTIVITÄT – ermöglicht die Optimierung des Schweißprozesses in Abhängigkeit von der Dicke des zu schweißenden Werkstücks und den Schweißbedingungen. Eine Verringerung der Induktivität sorgt für einen stabileren und konzentrierteren Lichtbogen und ermöglicht dadurch ein tieferes Eindringen in das Material. Eine Erhöhung der Induktivität ist beim Schweißen dünner Werkstücke nützlich und trägt zur Bildung eines gleichmäßigeren Schweißbads bei. Der Lichtbogen wird weicher, die Anzahl der Spritzer nimmt ab. Diese Funktion eignet sich für dünne Werkstücke sowie für das Lötschweißen (verhindert eine Beschädigung der schützenden Zinkschicht).
LÖTSCHWEIßEN – ein Verfahren, das dem MIG/MAG-Schweißen recht ähnlich ist, bei dem jedoch eine wesentlich geringere Energiezufuhr erfolgt. Das Lötschweißen wird zum Verbinden von dünnen, mit einer Zinkschicht überzogenen Blechen eingesetzt. Bei diesem Verfahren wird das Lot geschmolzen, nicht das zu verbindende Material. Der zweite Teil der Bezeichnung, MIG/MAG, leitet sich von der Art des Drahtschmelzens im Lichtbogen unter Schutzgas sowie von der Vorbereitung der Materialkanten ab, die wie beim herkömmlichen Schweißen erfolgt. Das Lötschweißen wird jedoch nicht nur zum Verbinden von verzinkten Blechen eingesetzt, sondern auch von dünnen Blechen aus Edelstahl sowie für heterogene Verbindungen, u. a. von Säurestahl mit Normalstahl oder von Kupfer mit Stahl.
Technische Daten
- Netzanschluss 400 V 50 Hz
- Pulsfunktion Ja
- Doppelpuls Nein
- Synergie-Funktion Ja
- Spool Gun-Anschluss Nein
- Lüftersteuerung (Fan Stop) Nein
- MIG-Löten Ja
- Drahtspulengewicht 5/15
- Drahtvorschub 4-Rollen
- 2T/4T-Steuerung Ja
- Pulsfunktion Ja
- Parameterspeicher Ja
- Drahtdurchmesser [mm] 0.8 / 1.0 / 1.2
- Stahldraht-Durchmesser [mm] 0,8 - 1,2
- Schweißstrom-Einstellbereich MIG/MAG [A] 20 - 280
- Einschaltdauer MIG/MAG 60% - 280A 100% - 220A
- Schweißstrom-Einstellbereich E-Hand [A] 20 - 250
- Einschaltdauer E-Hand 60% - 250A 100% - 194A
- Leistung [kW] 9,2
- VRD-Funktion Ja
- Leerlaufspannung [V] 65
- Stabelektroden-Durchmesser [mm] 1,6 - 4,0
- Gasvorströmzeit [s] Ja
- Gasnachströmzeit [s] Ja
- Netzabsicherung [A] C16
- Drahtrückbrand Ja
- Abmessungen [mm] 920 x 380 x 700
- Schutzart IP21S
- Kühlung Ventilator
- Betriebsarten (SPOT / S2T / S4T) Nein
- Drahteinzug-Funktion Nein
- Gerätegewicht [kg] 46
Produktsicherheit
Hersteller
BADEK sp. z o.o.
ul.Parkowa 17 B
55-080 Mokronos Dolny, Polen


Schweißgeräte der Marke Skandi Kraft
-
Bruttopreis 599,99 €inkl. %s MwSt.
-
Bruttopreis 639,99 €inkl. %s MwSt.
-
Bruttopreis 369,99 €inkl. %s MwSt.
-
Bruttopreis 539,99 €inkl. %s MwSt.
-
Bestseller Neues Produkt
SKANDI KRAFT iTECH CUT 45 PFC Inverter-Plasmaschneider mit echte 45 Ampere | Vollausstattung
Bruttopreis 639,99 €inkl. %s MwSt. -
Bruttopreis 859,99 €inkl. %s MwSt.
-
Bruttopreis 1.069,99 €inkl. %s MwSt.
-
Bruttopreis 1.149,99 €inkl. %s MwSt.
-
Bruttopreis 639,99 €inkl. %s MwSt.
-
Bruttopreis 429,99 €inkl. %s MwSt.