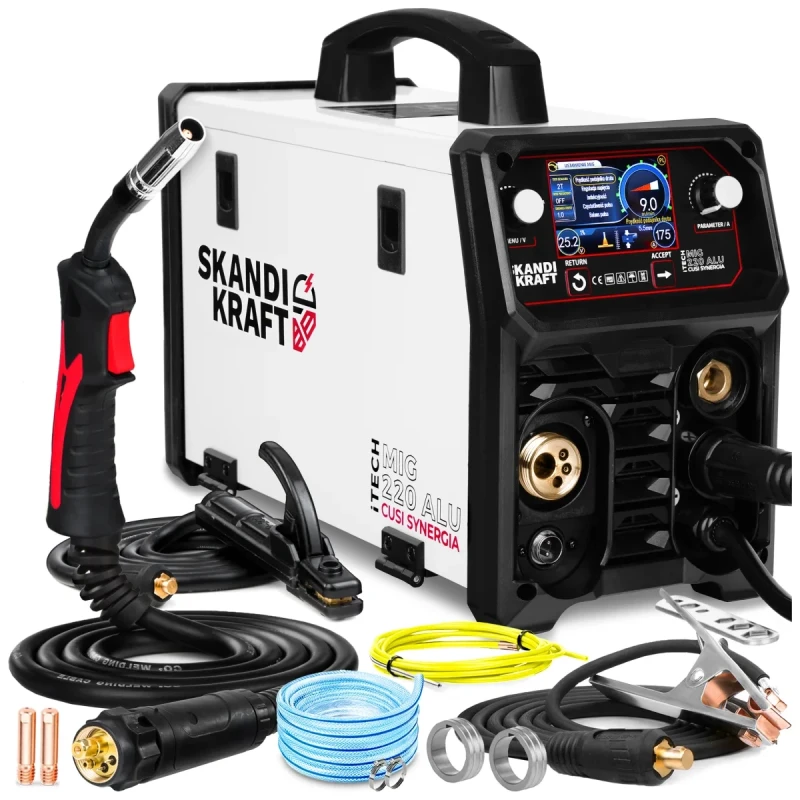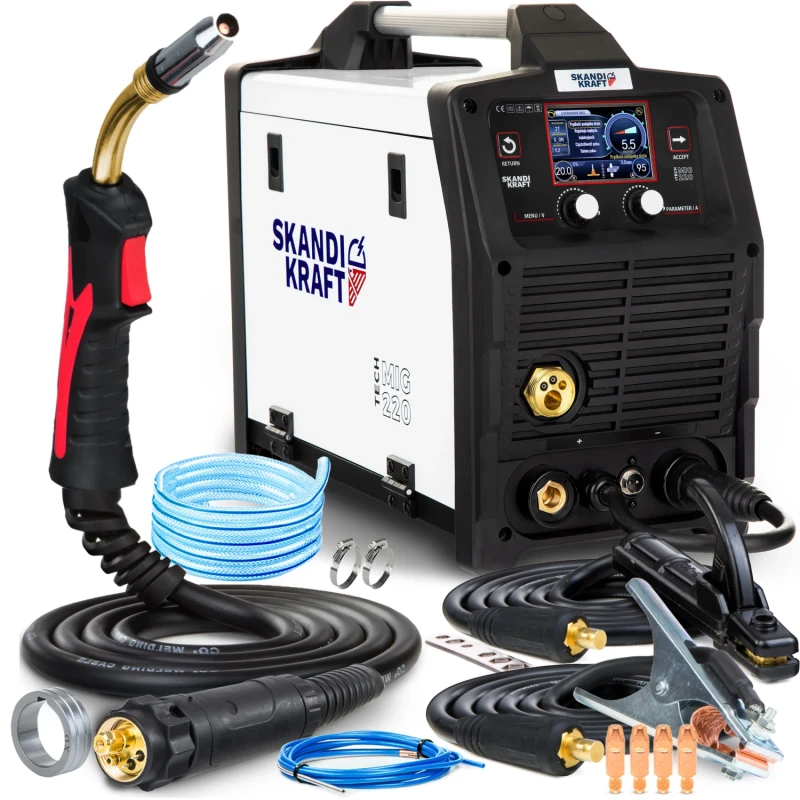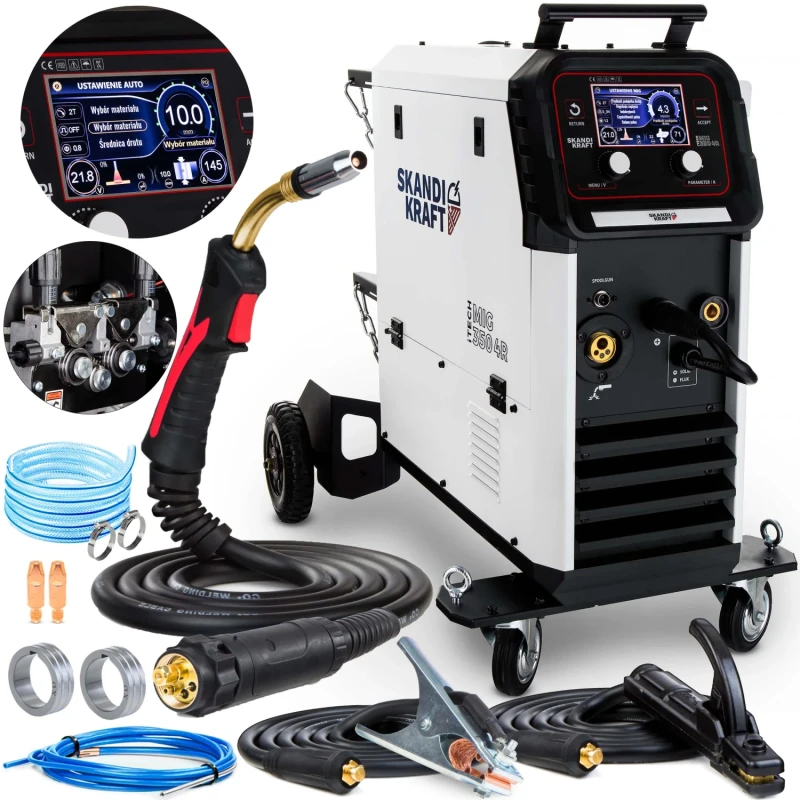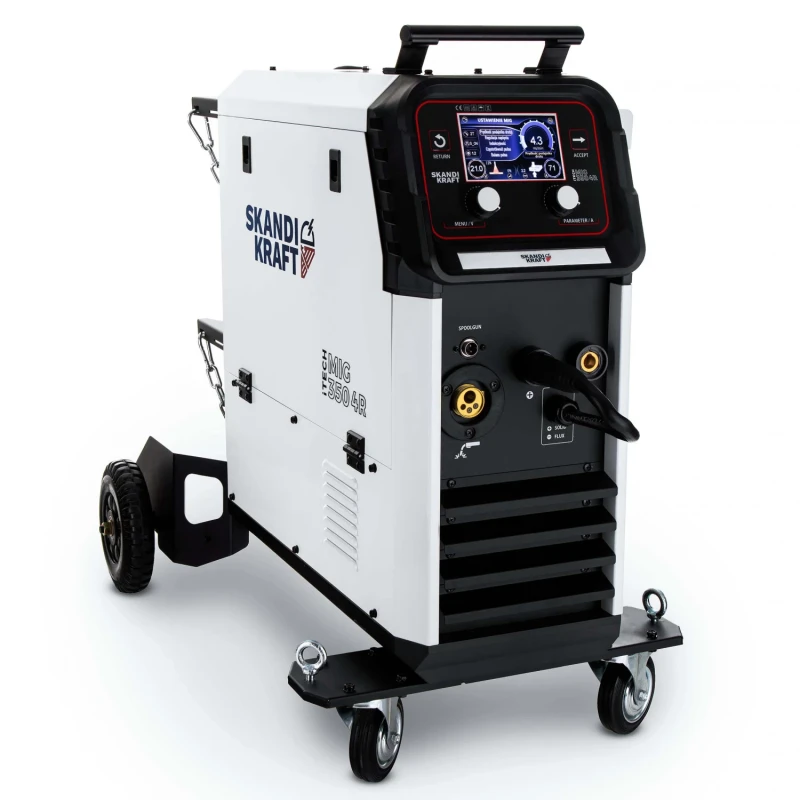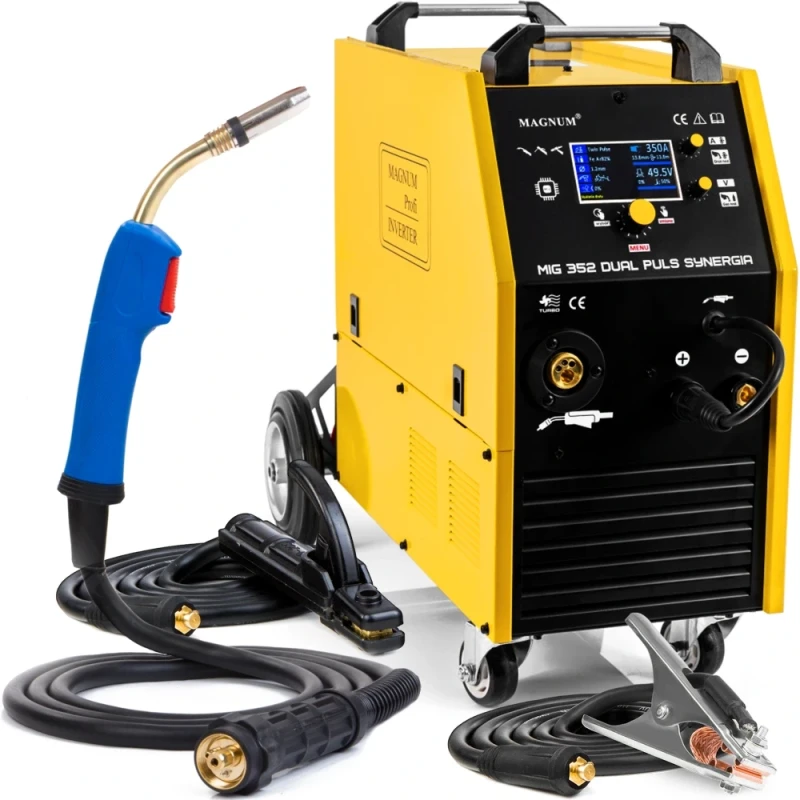

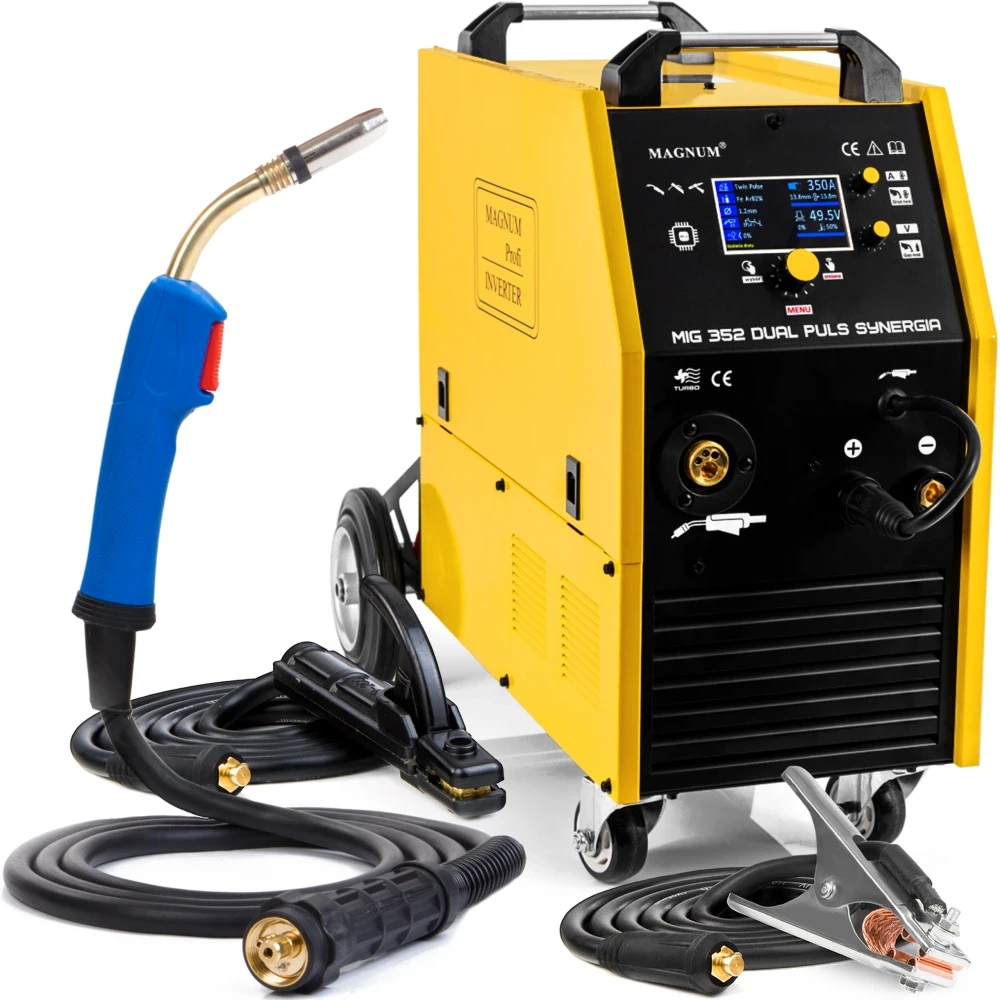
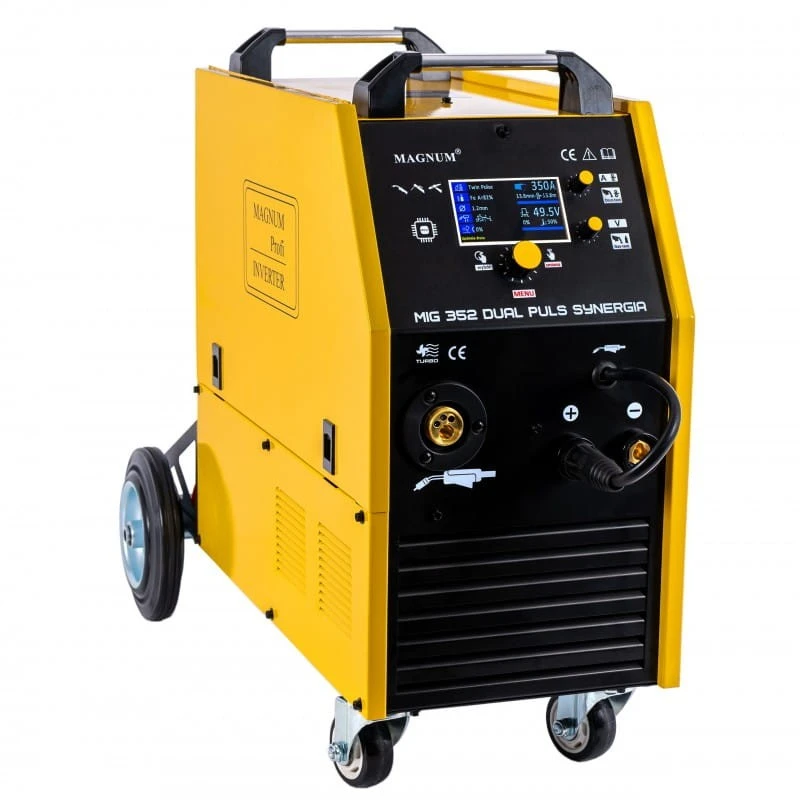
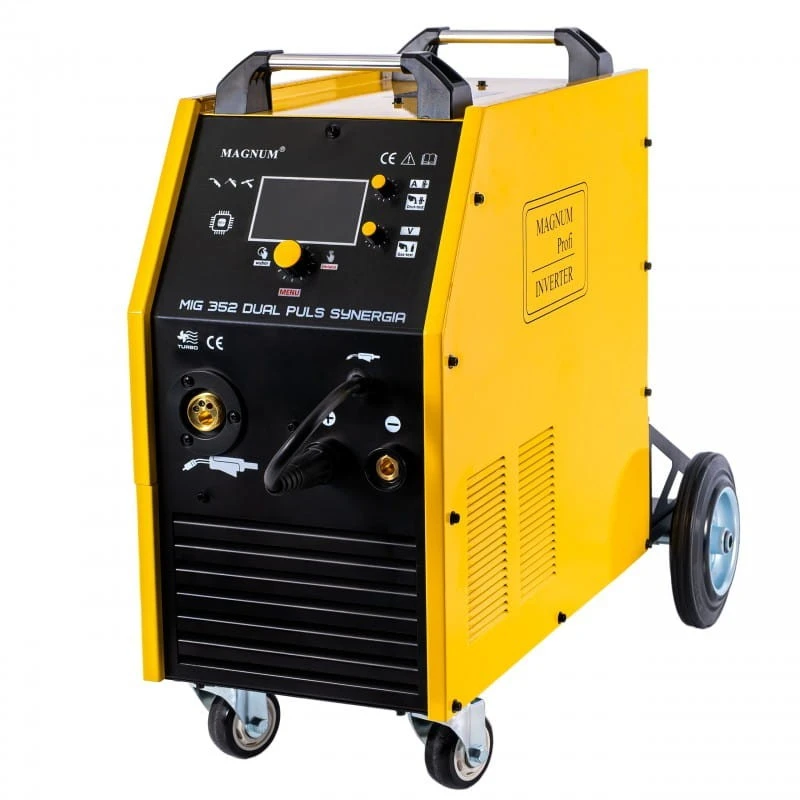
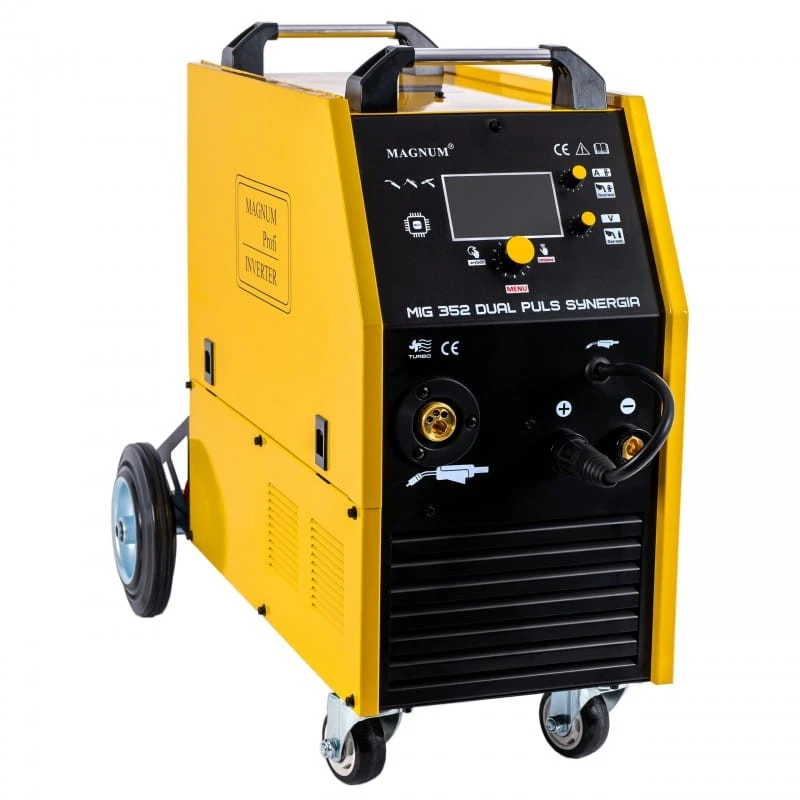
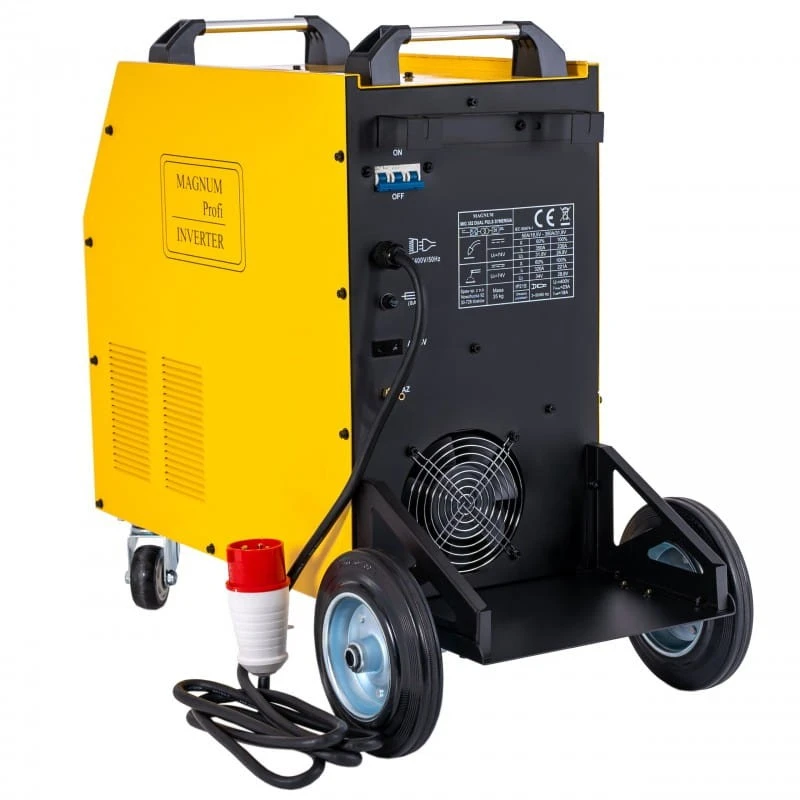
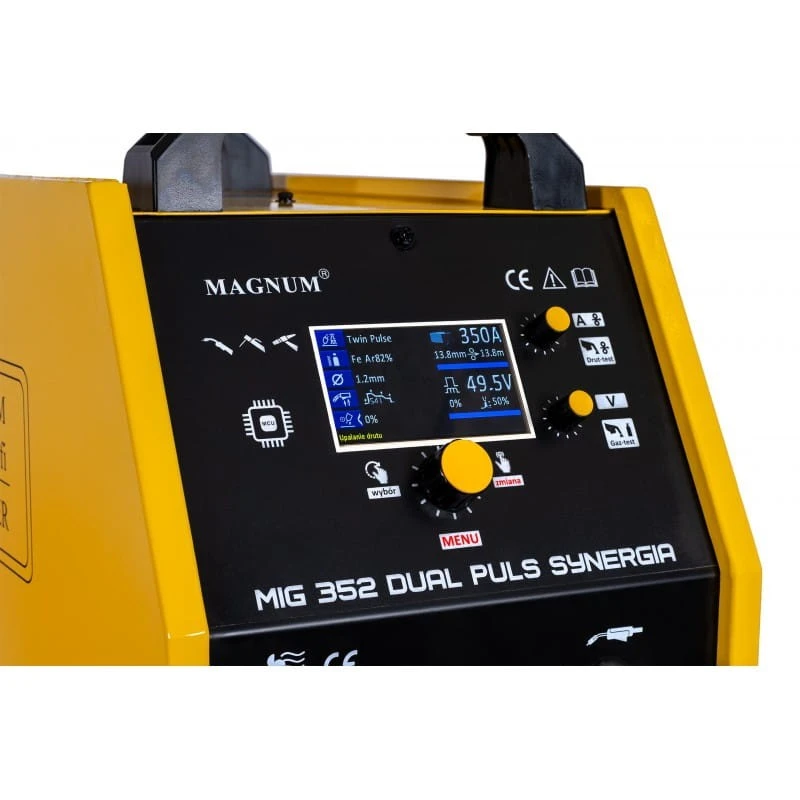


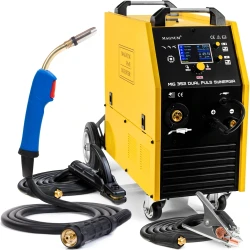
MAGNUM MIG 352 Dual Puls Synergia MIG/MAG Schweißgerät mit echte 350 Ampere | Vollausstattung
Produktcode: 1705


Beschreibung
MAGNUM MIG 352 Dual Puls Synergia – Synergie, Doppelpuls & maximale Prozesskontrolle
Das Modell MIG 352 DUAL PULS SYNERGIA der Marke MAGNUM ist ein technologisch fortschrittliches Schweißgerät, das für das manuelle Elektroschweißen in den folgenden Verfahren ausgelegt ist: MIG/MAG, MMA, WIG LIFT, FCAW sowie für das Lötschweißen. Das Gerät ermöglicht das effiziente Schweißen einer breiten Palette von Metallen und deren Legierungen, darunter Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und verwandte Werkstoffe.
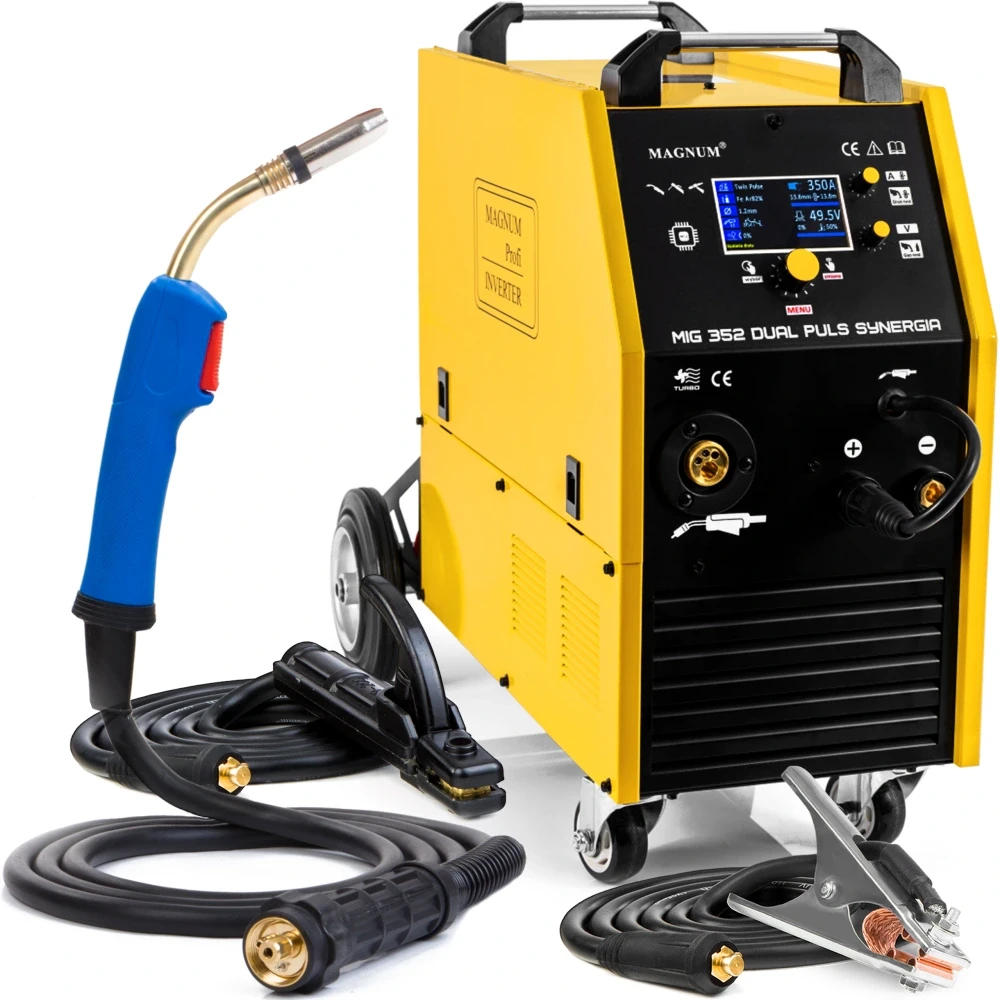
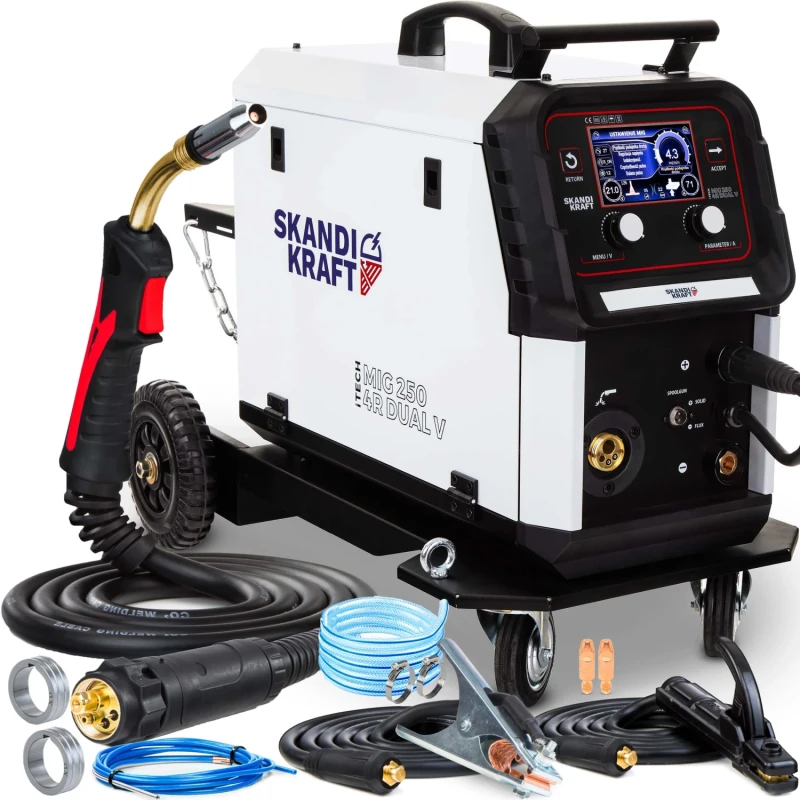
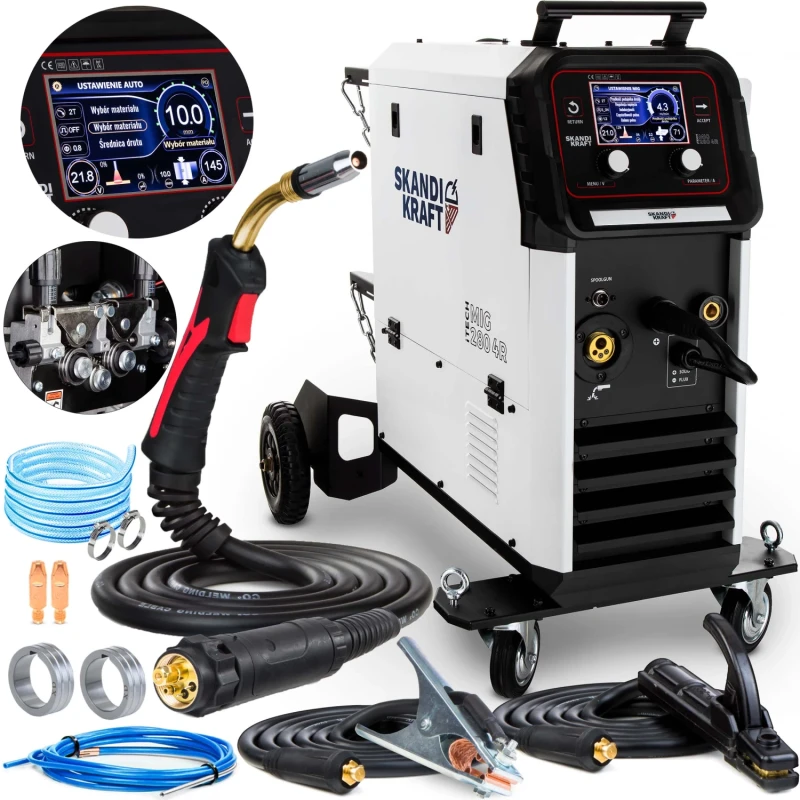
KOMPLETTES SET ENTHÄLT:
- MAGNUM MIG 352 Dual Puls Synergia Inverter-Schweißgerät
- MIG/MAG-Schweißbrenner
- E-Hand-Schweißkabel mit Elektrodenhalter
- Massekabel mit Masseklemme
Synergieprogramme für reproduzierbare Schweißergebnisse
Die integrierte Vollsynergie berechnet automatisch die optimale Drahtvorschubgeschwindigkeit anhand der gewählten Schweißparameter. Materialart, Drahttyp, Drahtdurchmesser und Schutzgas werden in die Berechnung einbezogen. Dadurch werden Fehleinstellungen minimiert, die Inbetriebnahme beschleunigt und gleichmäßige Schweißergebnisse erzielt.
Puls-Funktion & Doppelpuls für kontrollierten Wärmeeintrag
Die Puls-Funktion verbessert den Werkstoffübergang und reduziert Spritzer deutlich. Gleichzeitig wird der Wärmeeintrag kontrolliert, wodurch Verzug und Materialüberhitzung minimiert werden. Der integrierte Doppelpuls (D-Puls) erzeugt zusätzlich die charakteristische Schuppenoptik hochwertiger Schweißnähte und eignet sich besonders für Aluminium sowie dünnwandige Bauteile.
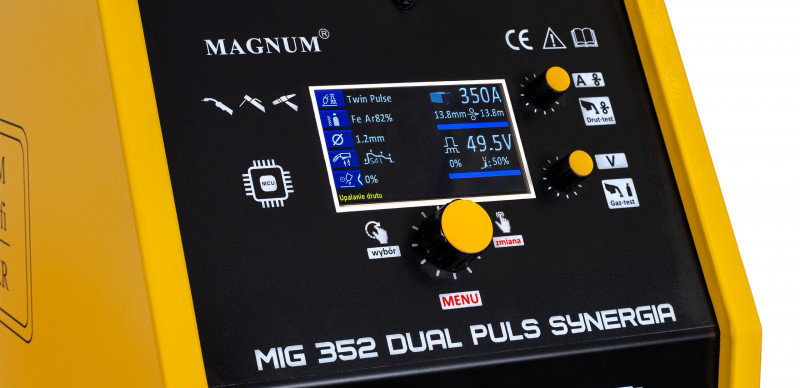
Synergie BEIM SCHWEISSEN – PRÄZISION, KOMFORT, WIEDERHOLBARKEIT
Das Modell MIG-352 DUAL PULS SYNERGIA ist ein äußerst vielseitiges Schweißgerät, das sowohl im manuellen als auch im synergistischen Modus betrieben werden kann. Dem Bediener stehen Schweißmodi ohne Pulsation, mit einfacher oder doppelter Strompulsation zur Verfügung, wodurch die Parameter präzise an die jeweilige Aufgabe angepasst werden können. Im Synergiebetrieb bietet das Gerät eine umfangreiche und präzise ausgearbeitete Programmdatenbank für verschiedene Arten von Schweißdrähten – sowohl Massiv- als auch Fülldrähte. Darüber hinaus gewährleisten spezielle Programme aus der Serie „FAST“ eine hohe Schweißleistung in allen Positionen und reduzieren dabei die Anzahl der Spritzer sowie das Risiko einer Überhitzung des Materials.
Schweißverfahren DES MAGNUM MIG 352 DUAL PULS SYNERGIA
MMA – Schweißen mit umhüllten Schweißelektroden.
Pulse MMA – Schweißen mit umhüllten Schweißelektroden mit einstellbarer Schweißstrom-Pulsation.
WIG – Schweißen nach dem WIG-Lift-Verfahren (mit nicht schmelzender Wolframelektrode) unter Schutzgas mit Kontakt-Lichtbogenzündung.
Pulse WIG – Schweißen nach dem WIG-Lift-Verfahren (wie oben), mit einstellbarer Schweißstrom-Pulsation.
MIG/MAG – Schweißen mit Massivdraht unter Schutzgas (MAG) oder Inertgas (MIG) unter Verwendung von Synergieprogrammen. Zu dieser Gruppe gehören auch Programme zum Schweißen mit Fülldraht (FCAW).
Pulse MIG – MIG-Schweißen mit einfacher Pulsierung des Schweißstroms und unter Verwendung von Synergieprogrammen.
Twin Pulse – MIG-Schweißen mit doppelter Pulsierung des Schweißstroms und unter Verwendung von Synergieprogrammen.
Trad MIG – Schweißen nach dem MIG- oder MAG-Verfahren mit manuellen Einstellungen (ohne Synergie).
Fast MIG – Spezielles Programm zum schnellen Schweißen nach dem MIG-MAG-Verfahren.
Fast Pulse – Ein spezielles Programm für das schnelle MIG-MAG-Schweißen mit der Option einer einfachen Schweißstrom-Pulsierung.
Fast Twin – Ein spezielles Programm für das schnelle MIG-MAG-Schweißen mit der Option eines Doppel Pulses.
Fast Up – Ein spezielles Programm für das schnelle vertikale MIG-MAG-Schweißen.
Fast Root – Ein spezielles Programm für das einseitige Stumpfschweißen, das die korrekte Nahtwulstaufbau erleichtert.
Fast Cold – Ein spezielles Programm, ähnlich dem Programm „Fast Root“, das das schnelle Schweißen dünner Werkstücke mit minimalem Spritzguss und begrenzter Wärmeeinbringung erleichtert.
DIE WICHTIGSTEN VORTEILE DES GERÄTS:
VOLLSTÄNDIGE SYNERGIE – eine Funktion, die die Auswahl der optimalen Parameter für den Schweißprozess erleichtert. Anhand vorprogrammierter Daten passt das Schweißgerät die Drahtvorschubgeschwindigkeit automatisch an den Schweißstrom an. Dies beschleunigt den Arbeitsbeginn und verhindert das Risiko falscher Einstellungen, die sich negativ auf die Qualität und das Aussehen der Schweißnaht auswirken. Bei Modellen mit Vollsynergie basiert die Auswahl der Einstellungen auf Schlüsselparametern wie der Art des zu schweißenden Materials, dem Drahtdurchmesser, der Art des Schutzgases sowie der Dicke des zu schweißenden Werkstücks.
2-Takt und 4-Takt – Beim Zweitaaktbetrieb beginnt der Schweißvorgang nach dem Drücken der Starttaste, während er nach dem Loslassen der Taste gestoppt wird. Der Viertaktmodus ist besonders nützlich bei langen Schweißnähten sowie bei Arbeiten, bei denen ein freies Manövrieren des Schweißbrenners erforderlich ist, z. B. beim Schweißen von Rohren. Nach dem Drücken und Loslassen der Taste erfolgt die Lichtbogenzündung; erst durch erneutes Drücken und Loslassen wird der Vorgang beendet.
VRD-Funktion – Diese Funktion senkt die Spannung im Leerlauf. Innerhalb von Millisekunden nach Beendigung des Schweißvorgangs wird die Spannung an der umhüllten Schweiβelektrode auf ein sicheres Niveau abgesenkt. Der eigentliche Spannungswert wird erst kurz vor der Lichtbogenzündung wiederhergestellt. Dies minimiert das Risiko eines Stromschlags. In extremen Fällen erschwert es die Lichtbogenzündung.
Arc Force – eine Funktion zur Verbesserung der Lichtbogenstabilität. Eine Verringerung ihres Wertes reduziert in gewissem Maße auch den Stromverbrauch, der Lichtbogen wird weicher und die Einbrandtiefe nimmt ab. Dies erleichtert die Arbeit mit dünneren Materialien. Entsprechend wird der Lichtbogen bei Erhöhung des Arc Force-Wertes fokussierter, das Einschmelzverhalten verbessert sich und die Lichtbogenstabilität steigt.
IGBT – moderne Bipolartransistoren, die ein Minimum an elektromagnetischen Störungen und geringe Leistungsverluste gewährleisten. Sie steigern den Wirkungsgrad und verlängern die Lebensdauer der Stromquelle. Sie ermöglichen eine hohe Schaltfrequenz und sorgen so für eine blitzschnelle Anpassung des Stroms an Parameteränderungen während des Schweißvorgangs.
INDUKTIVITÄT – ermöglicht die Optimierung des Schweißprozesses in Abhängigkeit von der Dicke des zu schweißenden Werkstücks und den Schweißbedingungen. Eine Verringerung der Induktivität führt zu einem stabileren und konzentrierteren Lichtbogen und ermöglicht dadurch ein tieferes Eindringen in das Material. Eine Erhöhung der Induktivität ist beim Schweißen dünner Werkstücke nützlich und trägt zur Bildung eines gleichmäßigeren Schmelzbads bei. Der Lichtbogen wird weicher, die Anzahl der Spritzer nimmt ab. Diese Funktion eignet sich für dünne Werkstücke sowie für das Lötschweißen (verhindert eine Beschädigung der schützenden Zinkschicht).
LÖT-SCHWEISSEN – ein Verfahren, das dem MIG/MAG-Schweißen recht stark ähnelt, bei dem jedoch eine wesentlich geringere Energie zugeführt wird. Das Lötschweißen wird zum Verbinden von dünnen, mit einer Zinkschicht überzogenen Blechen eingesetzt. Bei diesem Verfahren wird das Lötmittel geschmolzen, nicht das zu verbindende Material. Der zweite Teil der Bezeichnung, nämlich MIG/MAG, leitet sich von der Art des Schmelzens des Drahtes im Lichtbogen unter Schutzgas sowie von der Vorbereitung der Materialkanten ab, die wie beim herkömmlichen Schweißen erfolgt. Das Lötschweißen wird jedoch nicht nur zum Verbinden von verzinkten Blechen eingesetzt, sondern auch von dünnen Blechen aus Edelstahl sowie für heterogene Verbindungen, u. a. von Säurestahl mit Stahl normaler Qualität oder von Kupfer mit Stahl.
JOB-SPEICHER – eine Funktion, mit der bestimmte Geräteeinstellungen gespeichert werden können. Nützlich bei wiederkehrenden Materialien, wenn man schnell zu den voreingestellten Parametern zurückkehren möchte.
PULS – sorgt für eine bessere Einbringung des Schweißzusatzes in das zu schweißende Material, was die Kontrolle über den Schweißprozess und die Qualität der Schweißnaht erheblich verbessert. Durch den Einsatz von Impulsstrom lässt sich eine Schweißnaht erzielen, die sich durch eine feinkristalline Struktur und Beständigkeit gegen Heißrisse auszeichnet. Ermöglicht das Arbeiten in allen Positionen und ist besonders nützlich für erzwungene Schweißpositionen. Sorgt für eine geringere Wärmeeinwirkung und eignet sich besonders für dünnere Werkstoffe oder solche mit erhöhter Wärmeleitfähigkeit, wie z. B. Aluminiumlegierungen. Reduziert die Anzahl der Spritzer.
DOPPELPULS – sorgt für eine bessere Einbringung des Schweißzusatzes in das Schweißgut, was die Kontrolle über den Schweißprozess und die Qualität der Schweißnaht erheblich verbessert. Ermöglicht das Arbeiten in allen Positionen und eignet sich besonders für Zwangslagen. Sorgt für eine geringere Wärmeeinwirkung und eignet sich besonders für dünnere Werkstoffe oder solche mit erhöhter Wärmeleitfähigkeit, wie z. B. Aluminiumlegierungen. Reduziert die Anzahl der Spritzer. Das fortschrittlichste Schweißverfahren, bei dem die Stromimpulse in zwei Bereichen auftreten, wodurch eine optimale Optik der Schweißnahtoberfläche, der sogenannte „Schuppen-Effekt“, erzielt wird.
PUNKTSCHWEISSEN – eine Funktion, die beim Überlappungsschweißen dünner Bleche sowie beim Vorheften, z. B. vor dem Stumpfschweißen, nützlich ist. Es wird ein kurzer Impuls abgegeben, wodurch auch eine geringe Wärmeabgabe im Verbindungsbereich gewährleistet wird. Gleichmäßig verteilte und gleich große Heftpunkte erleichtern den Schweißprozess erheblich.
ÜBERLASTUNGSCHALTER – integrierter Überhitzungsschutz, der die Lebensdauer des Geräts verlängert.
EUROSTECKER – ermöglicht den austauschbaren Einsatz verschiedener Schweißbrenner
Technische Daten
- Netzanschluss 400 V 50 Hz
- Pulsfunktion Ja
- Doppelpuls Ja
- Synergie-Funktion Ja
- Spool Gun-Anschluss Nein
- Lüftersteuerung (Fan Stop) Nein
- MIG-Löten Ja
- Drahtspulengewicht 5/15
- Drahtvorschub 4-Rollen
- Parameterspeicher Ja – 20 Kanäle
- Drahtvorschub [m/min] 1,5 - 25,0
- Drahtdurchmesser [mm] 0.8 mm - 1.2 mm
- Aluminiumdraht-Durchmesser [mm] 1,0 / 1,2
- Stahldraht-Durchmesser [mm] 0,8 / 1,0 / 1,2
- Lötdraht-Durchmesser [mm] 0,8 / 1,0 / 1,2
- Max. Schweißstrom [A] 350
- Einschaltdauer [%] 60
- Schweißstrom-Einstellbereich MIG/MAG [A] 50 - 350
- Schweißstrom-Einstellbereich E-Hand [A] 20 - 320
- Leerlaufspannung [V] 74
- Schweißspannung MIG/MAG [V] Manueller Modus: 12,5 – 33,9
- Pulsfrequenz [Hz] 0,5 - 5,0
- Pulsbalance [%] 20 - 80
- Gasvorströmzeit [s] 0,0 - 10.0
- Gasnachströmzeit [s] 0,1 - 50,0
- Netzabsicherung [A] 25 A (C)
- Punktschweißzeit [s] 0,1 - 9,9
- Drahtrückbrand -50 ÷ 0 ÷ 50
- Schutzart IP21S
- Kühlung Ventilator
- Betriebsarten (SPOT / S2T / S4T) Ja
- Drahteinzug-Funktion Nein
- Gerätegewicht [kg] 35
Produktsicherheit
Hersteller
SPAW sp. z o.o.
ul. Nowohucka 92
30-728 Kraków, Polen


Schweißgeräte der Marke Skandi Kraft
-
Bruttopreis 599,99 €inkl. %s MwSt.
-
Bruttopreis 639,99 €inkl. %s MwSt.
-
Bruttopreis 369,99 €inkl. %s MwSt.
-
Bruttopreis 539,99 €inkl. %s MwSt.
-
Bestseller Neues Produkt
SKANDI KRAFT iTECH CUT 45 PFC Inverter-Plasmaschneider mit echte 45 Ampere | Vollausstattung
Bruttopreis 639,99 €inkl. %s MwSt. -
Bruttopreis 859,99 €inkl. %s MwSt.
-
Bruttopreis 1.069,99 €inkl. %s MwSt.
-
Bruttopreis 1.149,99 €inkl. %s MwSt.
-
Bruttopreis 639,99 €inkl. %s MwSt.
-
Bruttopreis 429,99 €inkl. %s MwSt.