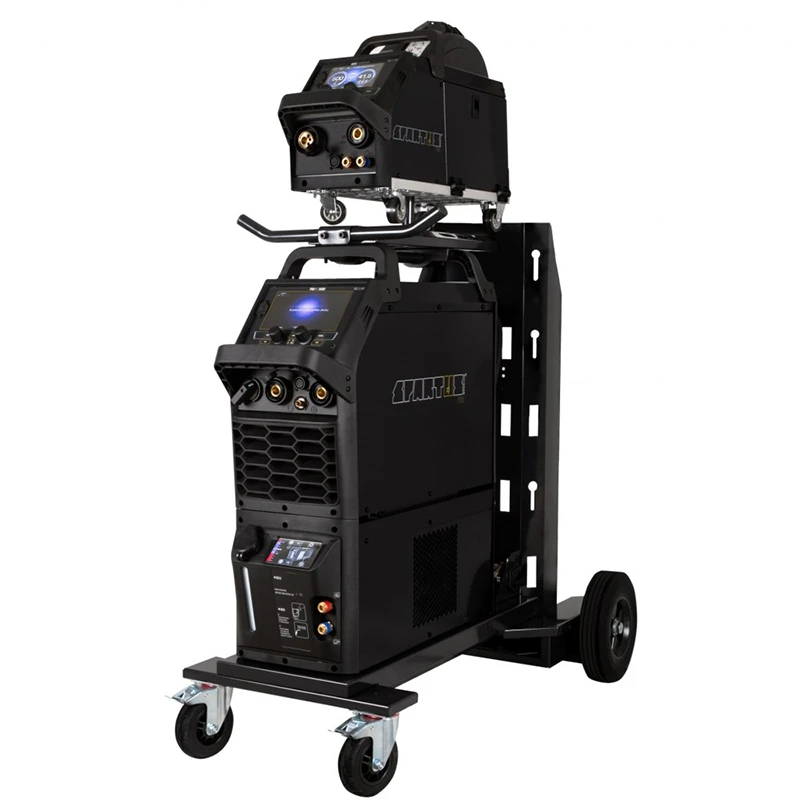


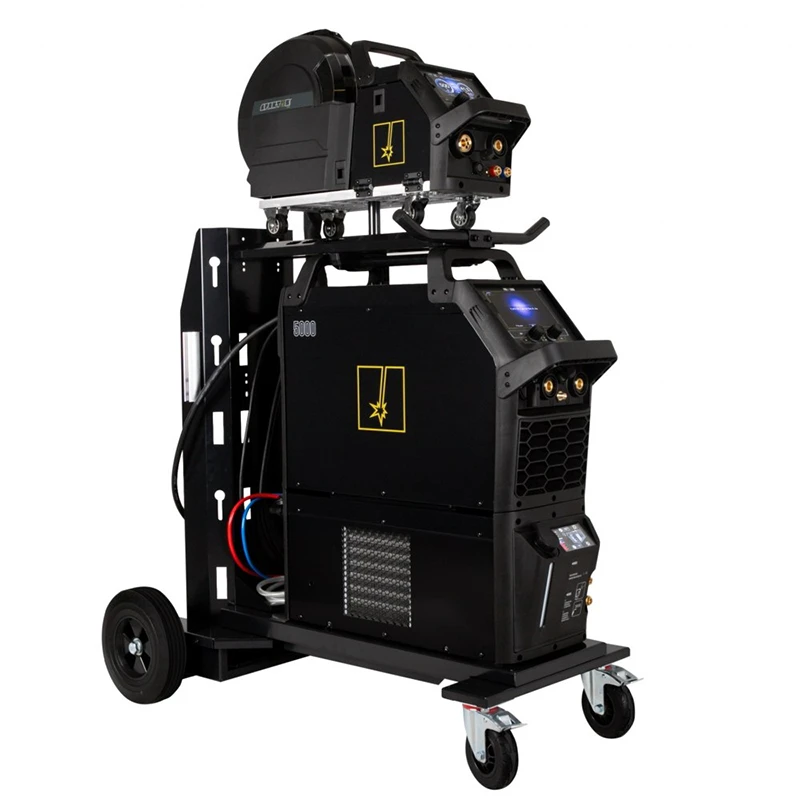
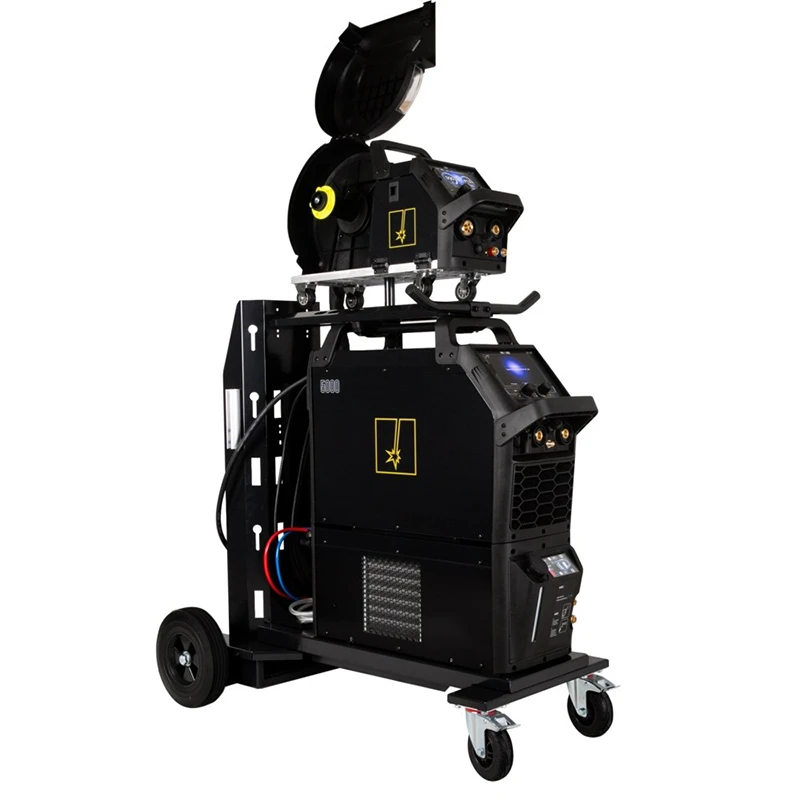
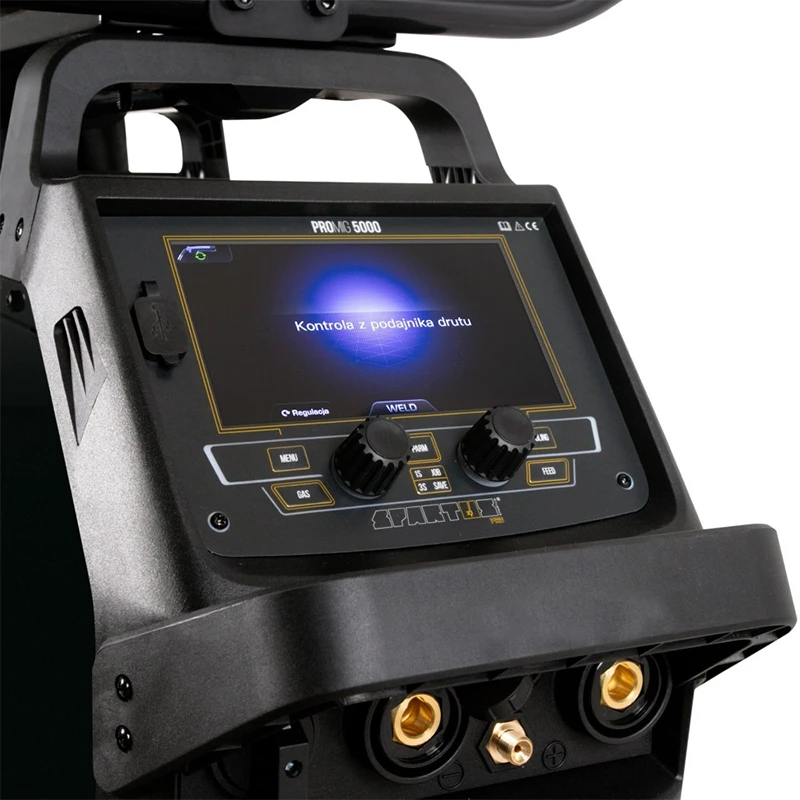
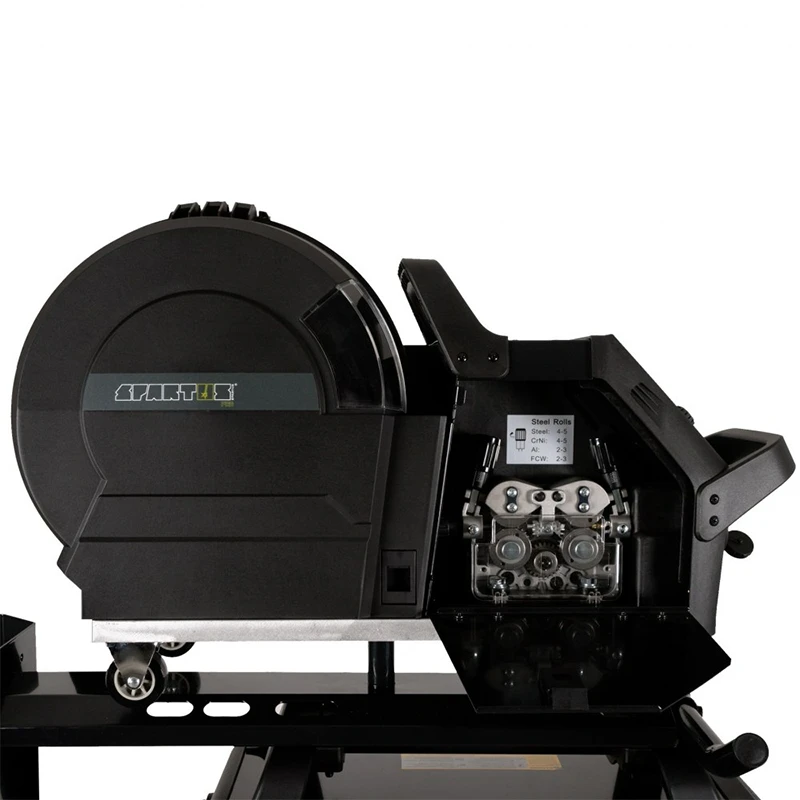
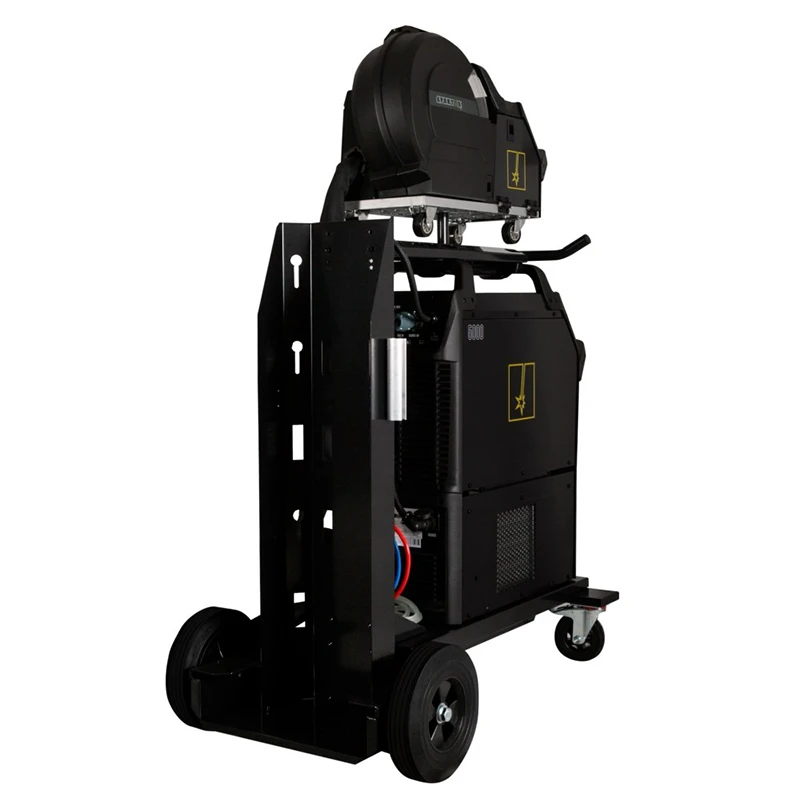
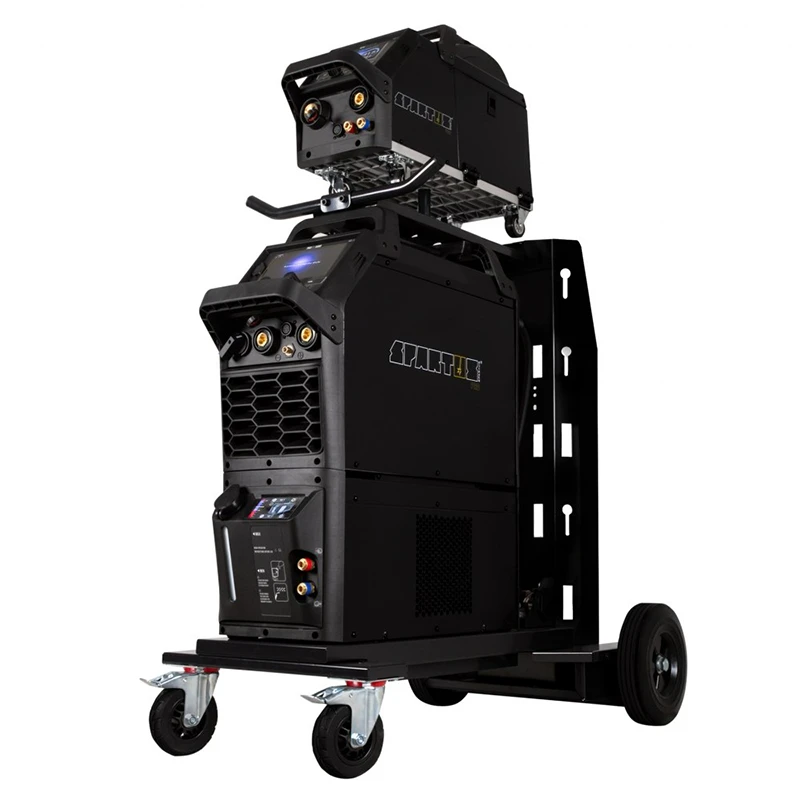
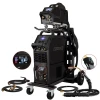
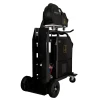
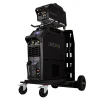

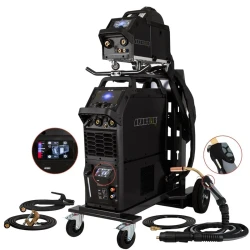
Spartus ProMIG 5000 MIG/MAG MMA WIG Lift Schweißgerät mit echte 500 Ampere | Vollausstattung
Produktcode: 1625


Beschreibung
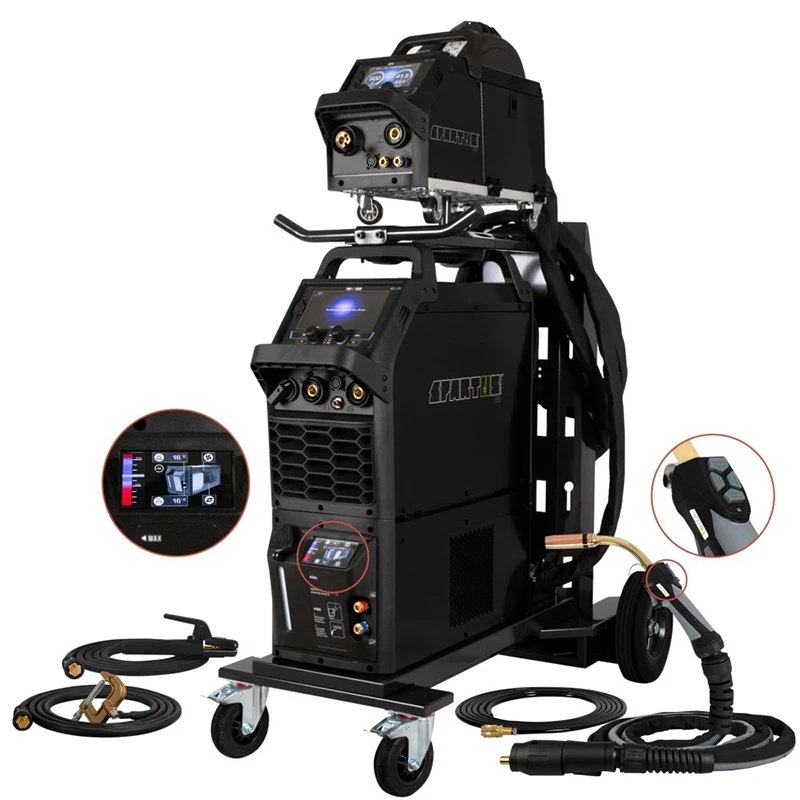
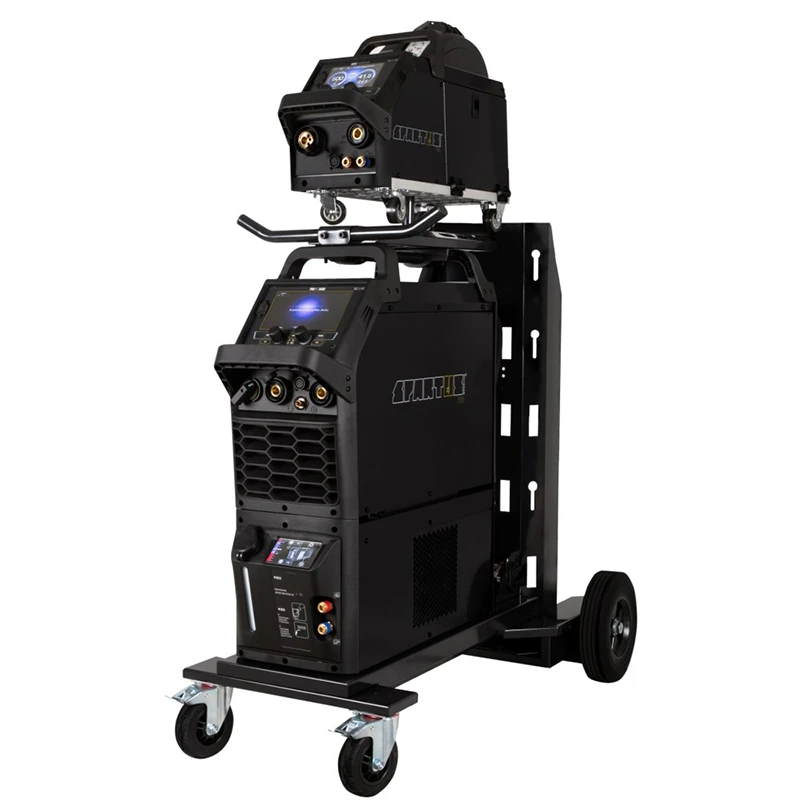
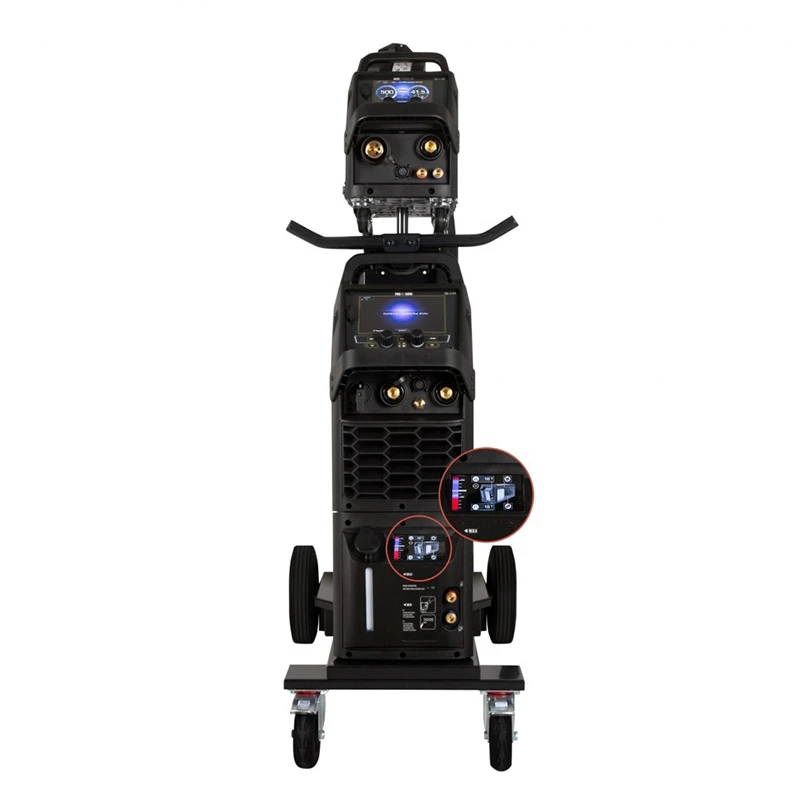
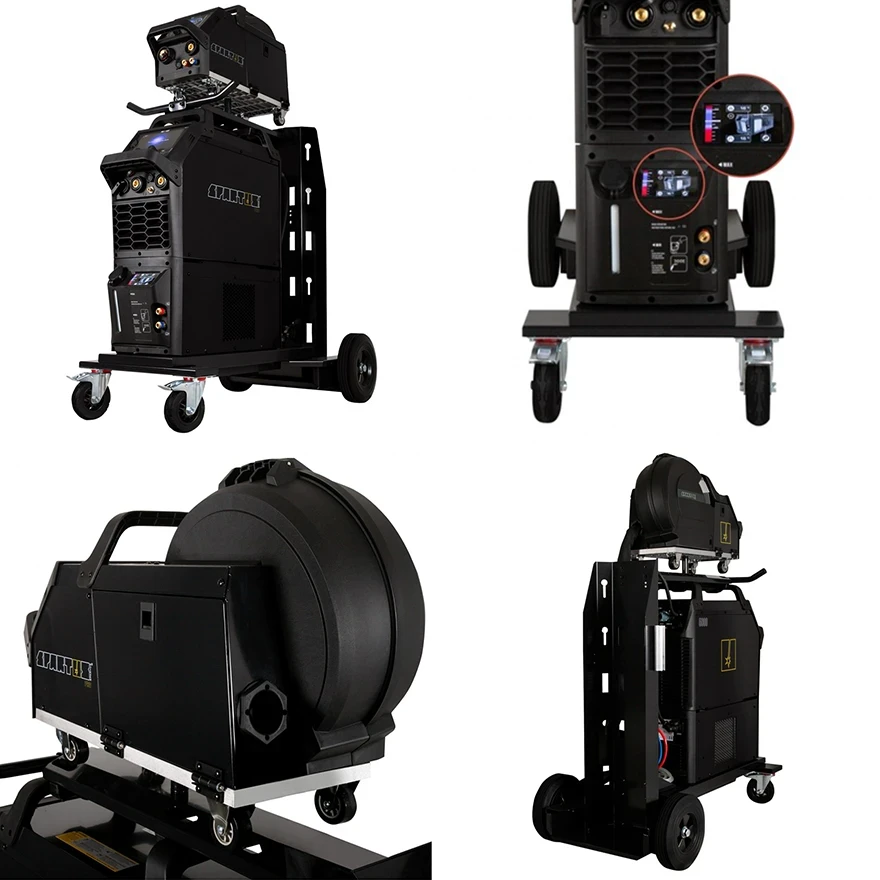
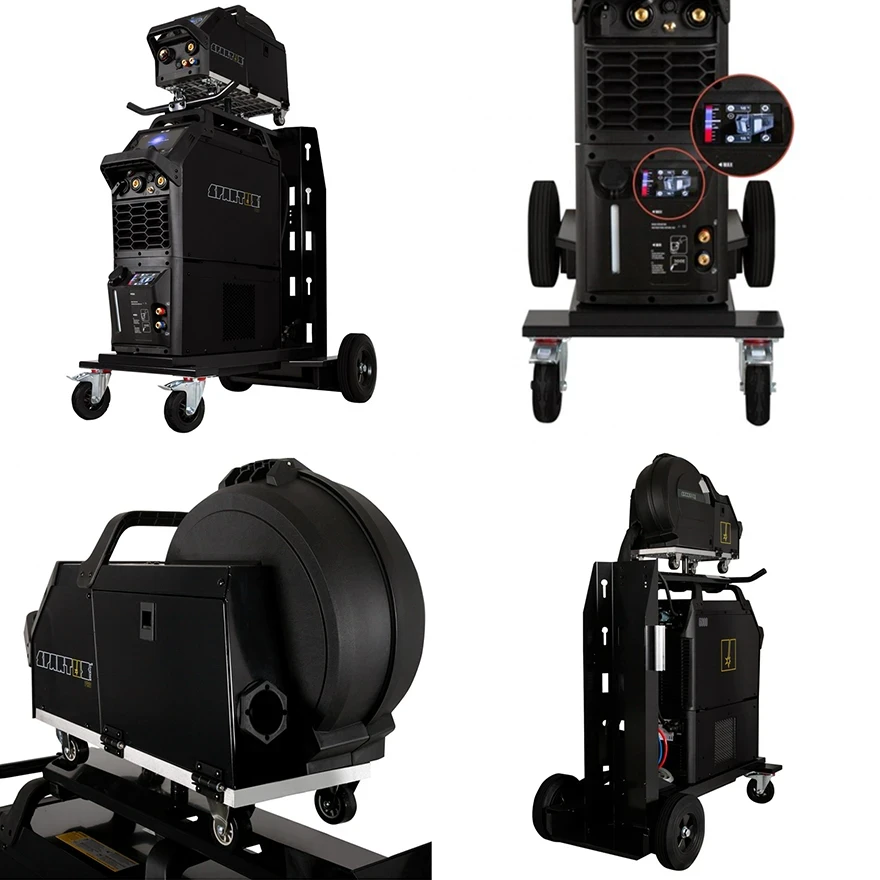
SPARTUS ProMIG 5000 – 500 A Industriestromquelle für kontinuierliche Fertigungsprozesse
Der SPARTUS ProMIG 5000 wurde für anspruchsvolle Produktionsumgebungen entwickelt, in denen maximale Prozesssicherheit und dauerhaft hohe Schweißleistung gefordert werden. Mit echte 500 A Schweißstrom und einer 100 % ED bei maximaler Leistung eignet sich das System für den Dauereinsatz in der Serienfertigung. Das Gerät unterstützt Baustahl, Edelstahl, Aluminium sowie MIG-Löten mit CuSi3-Draht. Die moderne IGBT-Invertertechnologie gewährleistet eine schnelle Regelung des Lichtbogens, hohe Energieeffizienz und eine konstant reproduzierbare Nahtqualität.
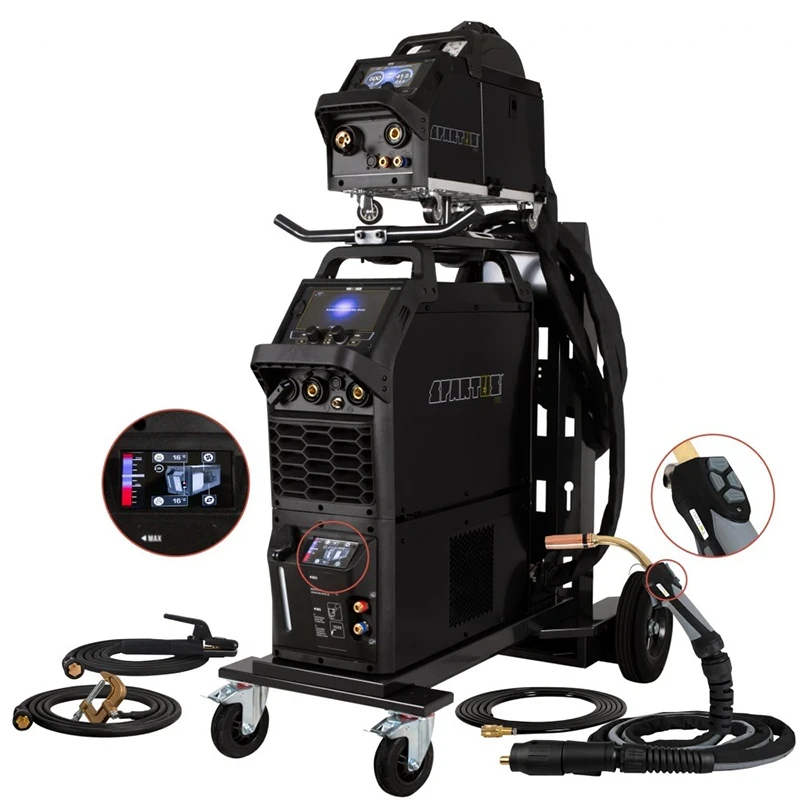
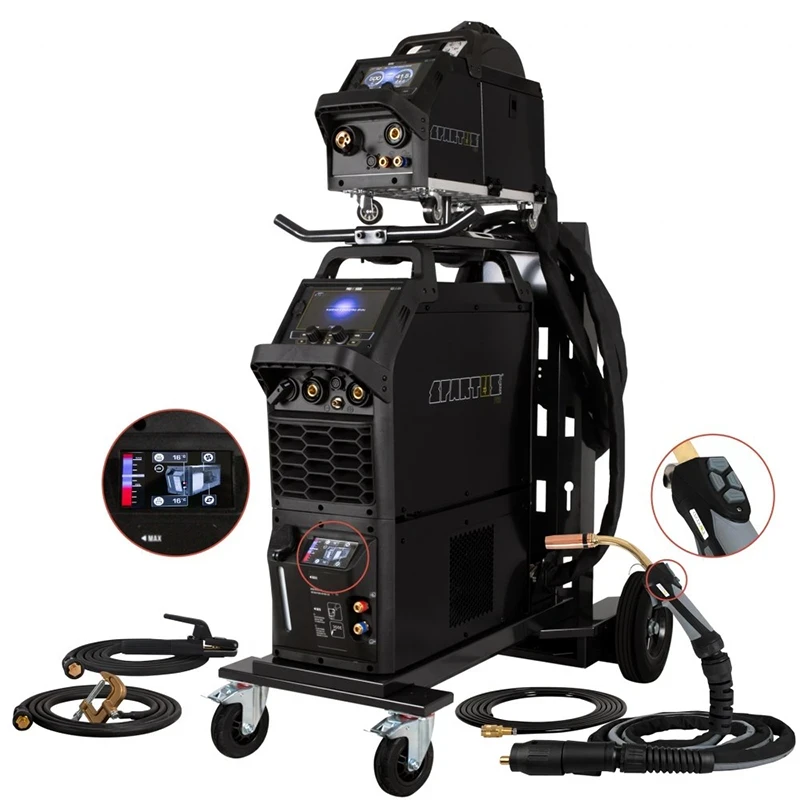
KOMPLETTES SET ENTHÄLT:
- SPARTUS ProMIG 5000 Schweißgerät
- Verbindungspaket 5 m
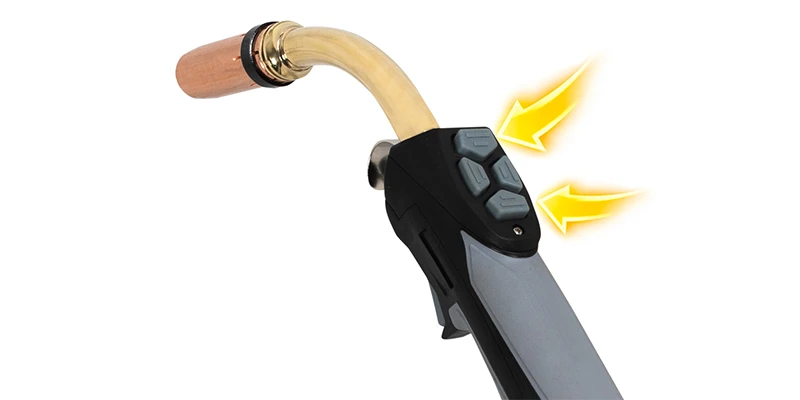
- MIG/MAG-Brenner SPARTUS MIG 501 mit UP/DOWN-Steuerung im Handgriff, 4 m
- Elektrodenhalter 3 m
- Massekabel mit Schraubklemme 3 m
- Stahldraht-Vorschubrolle 0,8 - 1,0 mm
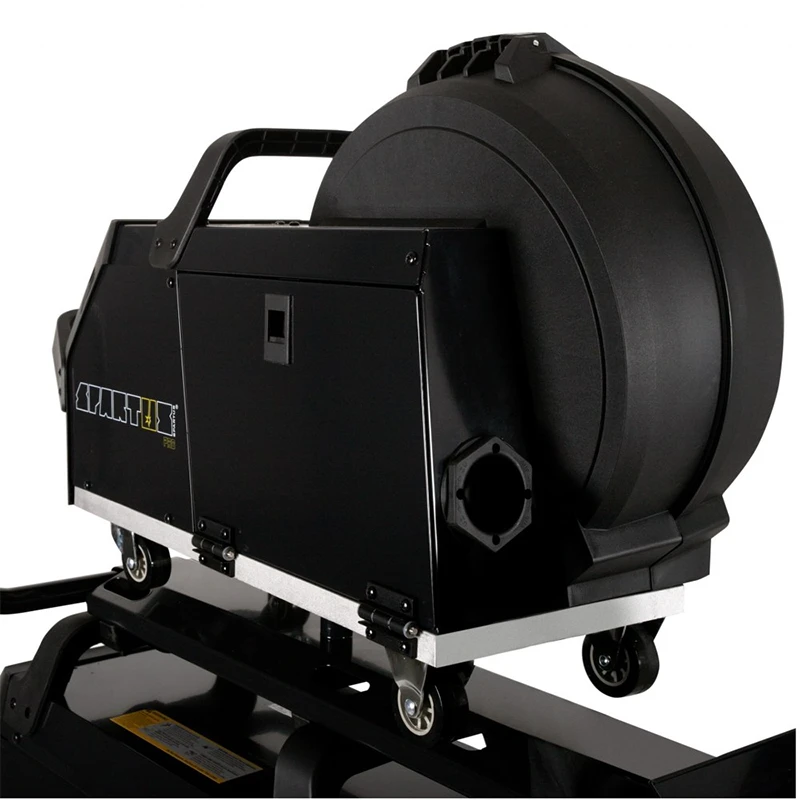
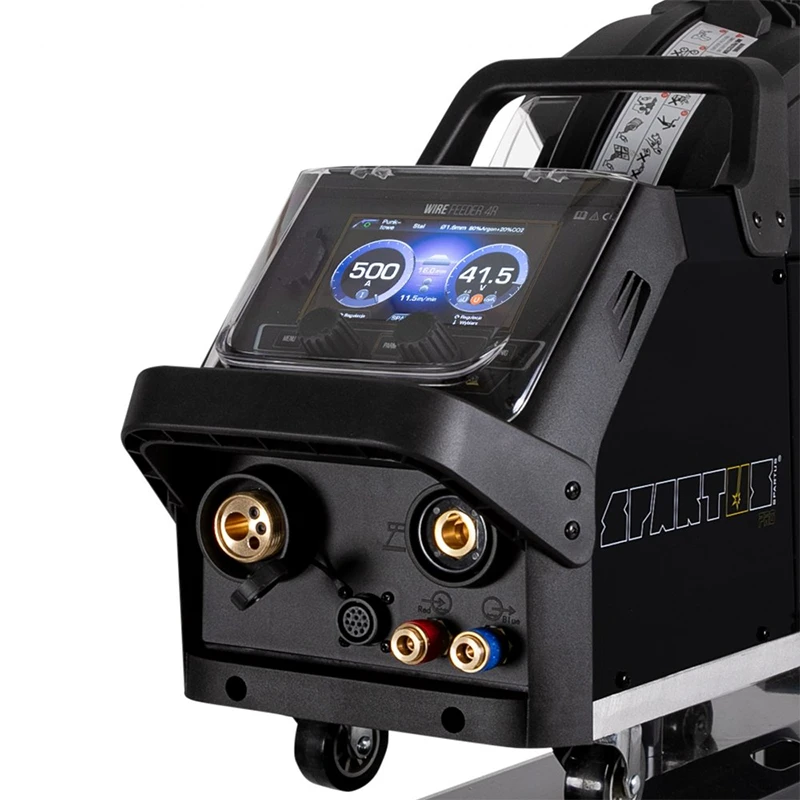
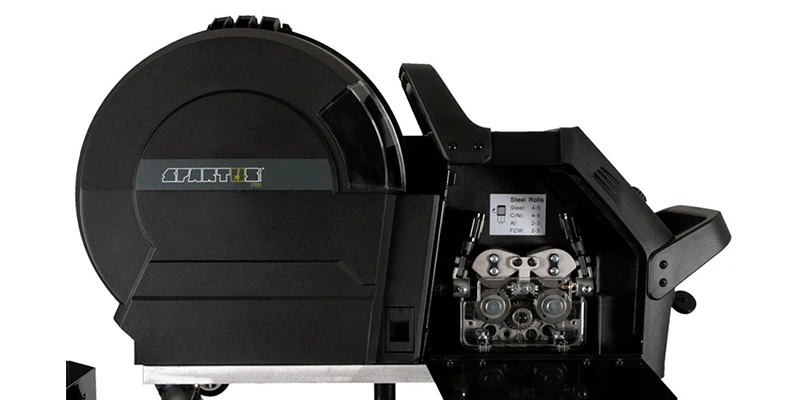
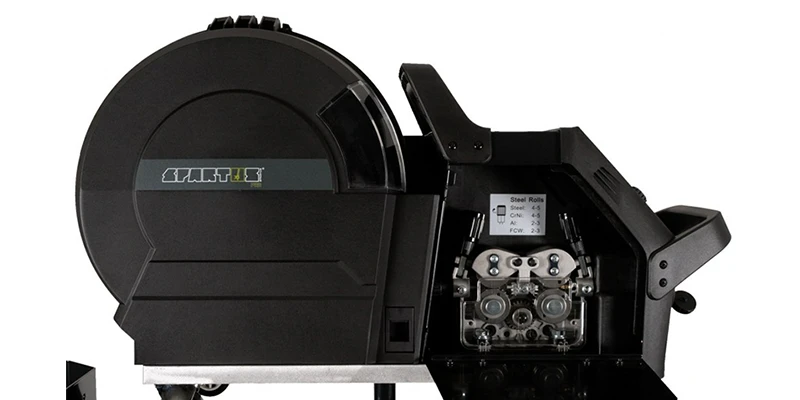
- Separater 4-Rollen-Drahtvorschub
- Kühlmodul
- Fahrwerk
- MaxCoolant Kühlflüssigkeit
- Bedienungsanleitung
- Kaufbeleg: Rechnung oder Quittung
MIG/MAG Synergie & Vollständige Prozesskontrolle
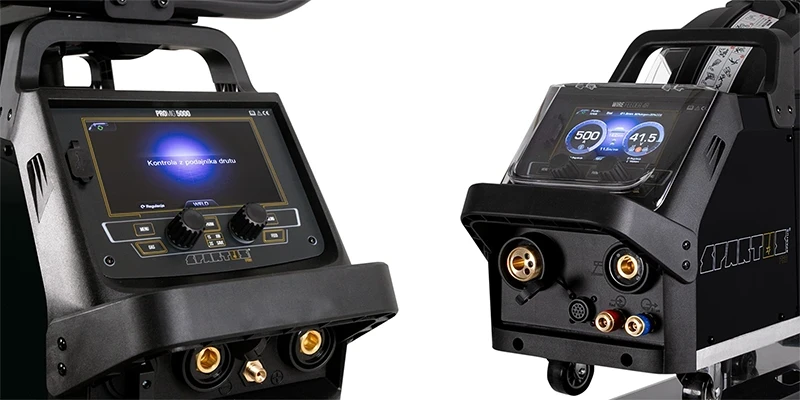
Im Synergie-Modus greift das Gerät auf hinterlegte Kennlinien zurück und berechnet automatisch optimale Parameterkombinationen. Materialstärke, Lichtbogencharakteristik und Drahtförderung werden schneller eingerichtet. Das reduziert Rüstzeiten und verhindert fehlerhafte Einstellungen in wechselnden Produktionsabläufen. Zusätzlich steht ein manueller Modus für erfahrene Schweißer zur Verfügung.
Erweiterte MIG/MAG Parameter
Die umfangreiche Parametrierung ermöglicht die präzise Anpassung des Schweißprozesses. Einstellbar sind unter anderem Gasvorströmzeit, Gasnachströmzeit, Burn Back, Slow Feed, Stromanstieg, Stromabfall sowie Start- und Endstrom. Dadurch wird die Nahtanfangs- und Nahtendqualität verbessert, Spritzer werden reduziert und die Prozessstabilität erhöht.
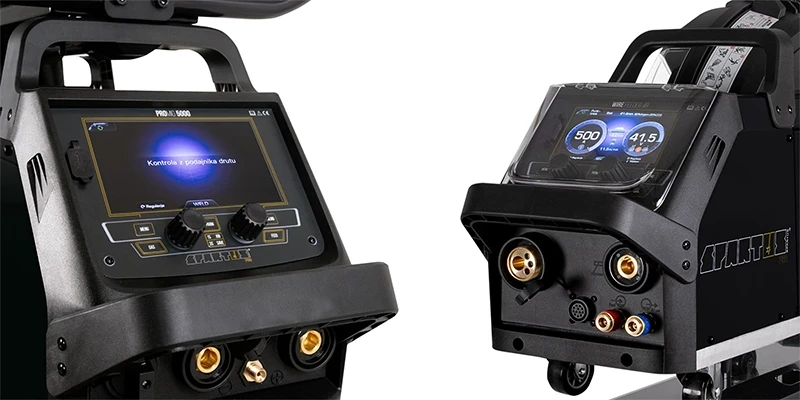
WIG DC Lift für kontrollierte Präzisionsnähte
Das integrierte WIG DC Lift-Verfahren ermöglicht die Lichtbogenzündung ohne HF-Einheit. Die Zündung erfolgt durch kontrolliertes Antippen des Werkstücks. Einstellbarer Stromabfall und individuell definierbare Gasnachströmzeit schützen die Wolframelektrode vor Oxidation und sorgen für saubere Nahtenden. Besonders geeignet für hochwertige Schweißarbeiten an Edelstahl und dünnwandigen Bauteilen.
E-Hand Schweißen mit professionellen Assistenzsystemen
Im Bereich E-Hand (MMA) stehen die Funktionen Arc Force, Hot Start und VRD-Funktion zur Verfügung. Hot Start erhöht den Strom kurzfristig beim Zünden und erleichtert den Startvorgang. Arc Force stabilisiert den Lichtbogen bei wechselndem Elektrodenabstand. Die VRD-Funktion reduziert die Leerlaufspannung und erhöht die elektrische Sicherheit auf Baustellen und Montageeinsätzen.
2-Takt 4-Takt & Punktschweißen
Für unterschiedliche Arbeitsabläufe stehen 2-Takt, 4-Takt und 4T+ zur Verfügung. Besonders bei langen Schweißnähten wird die Belastung des Bedieners deutlich reduziert. Die integrierte Funktion für Punktschweißen ermöglicht reproduzierbare Heftpunkte und kontrollierte Wärmeeinbringung bei dünnen Blechen.
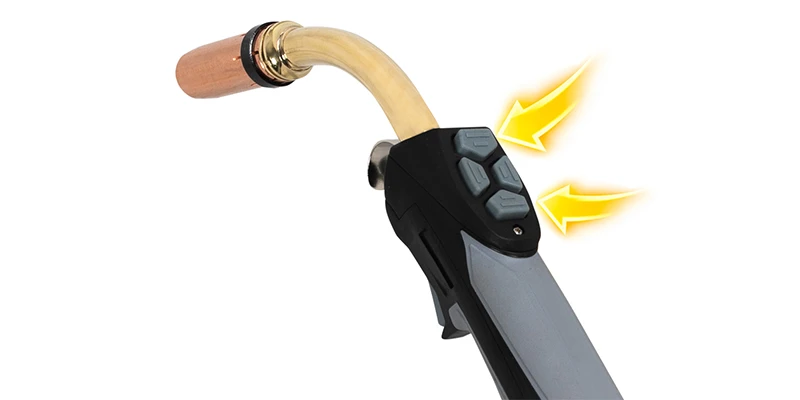
MIG 501 Brenner mit UP/DOWN Fernregelung
Der mitgelieferte MIG/MAG-Brenner verfügt über eine integrierte UP/DOWN-Steuerung direkt im Handgriff. Schweißstrom und Spannung können während des Schweißens angepasst werden, ohne zum Bedienfeld zurückkehren zu müssen. Dies erhöht die Produktivität bei großen Konstruktionen, Behältern und schwer zugänglichen Arbeitsbereichen erheblich.
100 Job-Speicher für wiederkehrende Fertigungsaufgaben
Bis zu 100 Schweißprogramme können dauerhaft gespeichert werden. Wiederkehrende Aufträge lassen sich innerhalb weniger Sekunden aufrufen. Dies erhöht die Prozesssicherheit, reduziert Einrichtungszeiten und verbessert die Reproduzierbarkeit in der Serienproduktion.
4-Rollen-Drahtvorschub für maximale Förderstabilität
Der separate 4-Rollen-Drahtvorschub gewährleistet einen gleichmäßigen Materialtransport auch bei langen Schlauchpaketen und hohen Drahtgeschwindigkeiten. Drahtverformungen und Vorschubschwankungen werden minimiert. Zusätzlich unterstützt das System den Anschluss eines Spool Gun Brenners, was insbesondere beim Schweißen von Aluminium deutliche Vorteile bietet.
Induktivitätsregulierung & MIG-Lötschweißen
Die integrierte Induktivitätsregulierung ermöglicht die Anpassung des Lichtbogenverhaltens an Materialstärke und Werkstoff. Eine höhere Induktivität erzeugt einen weicheren Lichtbogen und reduziert Spritzer bei dünnen Blechen. Dies ist besonders beim MIG-Lötschweißen von verzinkten Karosserieblechen von Vorteil, da die Zinkschicht weitgehend erhalten bleibt.
Wasserkühlung für maximale Dauerbelastung
Die externe Kühleinheit wurde für hohe Schweißströme und lange Einschaltdauern konzipiert. Das Flüssigkeitskühlsystem schützt Brenner und Verschleißteile vor thermischer Überlastung. Eine integrierte Temperaturüberwachung ermöglicht die permanente Kontrolle der Betriebsbedingungen. Dadurch wird die Lebensdauer des Gesamtsystems verlängert und die Betriebssicherheit erhöht.
 Podpis obrazu
DIE WICHTIGSTEN VORTEILE DES GERÄTS:
- IGBT – moderne Bipolartransistoren, die ein Minimum an elektromagnetischen Störungen und geringe Leistungsverluste gewährleisten. Sie steigern die Effizienz und erhöhen die Zuverlässigkeit der Stromquelle. Sie ermöglichen eine hohe Schaltfrequenz und sorgen so für eine blitzschnelle Anpassung des Stroms an Parameteränderungen während des Schweißvorgangs.
- 2-Takt und 4-Takt – Im 2-Takt- und 4-Takt-Modus beginnt der Schneidvorgang nach dem Drücken der Starttaste, während er nach dem Loslassen der Taste gestoppt wird. Der Viertaktmodus eignet sich besonders für lange Einschaltdauern sowie für Arbeiten, bei denen ein freies Manövrieren des Schweißbrenners erforderlich ist, z. B. beim Schweißen von Rohren. Nach dem Drücken und Loslassen der Taste erfolgt die Lichtbogenzündung; erst durch erneutes Drücken und Loslassen wird der Vorgang beendet.
- Pre Flow (Vorgas) – Gaszufuhr vor der Lichtbogenzündung. Schützt das Schmelzbad vor schädlichen Einflüssen der Umgebungsluft. Die Einstellung erfolgt in Sekunden.
- POST GAS (Nachgas) – Gasausströmung nach dem Schweißvorgang. Schützt das Schweißbad vor schädlichen Einflüssen der Umgebungsluft. Das Fehlen einer zusätzlichen Gasschutzhülle kann zur Oxidation der Schweißnaht führen. Beeinflusst das Abkühlen der Elektrode sowie den Abschluss der Schweißnaht. Die Einstellung erfolgt in Sekunden.
- SPOT – Punktschweißfunktion. Ausgestattet mit einer Einstellung für den Gasfluss vor dem Schweißvorgang. Dies ist insbesondere beim Punktschweißen (SPOT) von besonderer Bedeutung, bei dem in kurzer Zeit ein plötzlicher Leistungsschub abgegeben wird, um zwei Bauteile miteinander zu verschweißen. Zu den Einstellparametern gehört meist auch die Schweißzeit; all dies wird durch einen Gasausstoß nach dem Schweißvorgang abgeschlossen, der die noch heiße Schweißnaht schützen soll.
- LIFT WIG – Lichtbogenzündung beim WIG-Verfahren ohne Verwendung eines Ionisators. Die Lichtbogenzündung erfolgt durch Berühren des Materials mit der Wolframelektrode und anschließendes Zurückziehen in einen Abstand, der für einen stabilen Schweißlichtbogen erforderlich ist.
- INDUKTIVITÄT – ermöglicht die Optimierung des Schweißprozesses in Abhängigkeit von der Dicke des zu schweißenden Werkstücks und den Schweißbedingungen. Eine Verringerung der Induktivität führt zu einem stabileren und konzentrierteren Lichtbogen und ermöglicht dadurch ein tieferes Eindringen in das Material.
Hot Start „Hot Start“ – dabei wird der Schweißstrom beim Lichtbogenzünden kurzzeitig über den eingestellten Wert erhöht. Dies verhindert das „Festkleben der Elektrode“ in der Anfangsphase des Schweißvorgangs und erleichtert den Start des gesamten Prozesses. Bei dünnen Werkstücken wird empfohlen, diese Funktion zu deaktivieren.
- Arc Force – eine Funktion zur Verbesserung der Stabilität des Lichtbogens. Eine Verringerung ihres Wertes senkt in gewissem Maße auch den Stromverbrauch, der Lichtbogen wird weicher und die Einbrenntiefe nimmt ab. Dies erleichtert die Bearbeitung dünnerer Werkstoffe. Entsprechend wird der Lichtbogen bei einer Erhöhung von Arc Force fokussierter und länger, während die Einschmelztiefe und die Stabilität des Lichtbogens zunehmen.
- Synergie – eine Funktion, die die Auswahl der optimalen Parameter beim Schweißen erleichtert. Anhand vorprogrammierter Daten passt sie die Drahtvorschubgeschwindigkeit automatisch an den Schweißstrom an. Sie beschleunigt den Arbeitsbeginn und verhindert das Risiko falscher Einstellungen, die sich negativ auf die Qualität und das Aussehen der Schweißnaht auswirken.
BURN BACK – Eine Funktion zum Abbrennen des Drahtes, die verhindert, dass der Schweißdraht an den Stromdüsen festschmilzt. Sie ist zeitlich einstellbar und ermöglicht ein kurzzeitiges Herausziehen des Drahtes nach Beendigung des Schweißvorgangs.
SLOW FEED / DRAHTZUFUHR – Regelung der Drahtvorschubgeschwindigkeit, ermöglicht eine stabile Lichtbogenzündung, insbesondere bei hoher Drahtvorschubgeschwindigkeit. Reduziert das Risiko von Schweißfehlern und Spritzern am Anfang der Schweißnaht auf ein Minimum.
- JOB-SPEICHER – Eine Funktion, mit der bestimmte Geräteeinstellungen gespeichert werden können. Nützlich bei sich wiederholenden Vorgängen, wenn man schnell zu den voreingestellten Parametern zurückkehren möchte.
Spool Gun – Schweißbrenner mit integriertem Drahtvorschub. Verbessert den Materialtransfer zum Schweißbad, da ein deutlich kürzeres Kabel verwendet wird, durch das sich der Schweißdraht bewegt. Sie wird vor allem in Kfz-Werkstätten und beim Schweißen dünner Bleche eingesetzt und eignet sich hervorragend für schwer zugängliche Stellen und Arbeiten in der Höhe. Die Drahtspule mit dem Schweißdraht befindet sich im Griff des Schweißbrenners. Der Schweißbrenner verfügt über einen Standard-EURO-Anschluss und einen Steuerstecker.
FLÜSSIGKEITSKÜHLER – kommt häufig in Geräten für industrielle Anwendungen zum Einsatz. Er dient dazu, die Einschaltdauer der Schweißanlage zu verlängern. Der Schweißbrenner ist hohen Temperaturen ausgesetzt. Um seine Effizienz und Leistung zu steigern, kommen flüssigkeitsgekühlte Pakete zum Einsatz. Das Kühlsystem bildet zusammen mit dem Halter einen Kreislauf, der als Wärmetauscher fungiert, wodurch der Halter trotz langer Einschaltdauern nicht durch die hohen Temperaturen beschädigt wird.
Technische Daten
- Netzanschluss 400 V 50 Hz
- Pulsfunktion Nein
- Doppelpuls Nein
- Synergie-Funktion Ja
- Spool Gun-Anschluss Ja
- Lüftersteuerung (Fan Stop) Nein
- MIG-Löten Ja
- Drahtspulengewicht 5/15
- Drahtvorschub 4-Rollen
- Drahtvorschub abgetrennt
- 2T/4T-Steuerung Ja
- Netzspannung [V] ~3 × 400V ± 10% 50 / 60 Hz
- Induktivitätsregelung Ja
- Drahtvorschub [m/min] 1.5 – 22
- Drahtdurchmesser [mm] 0.8 / 1.0 / 1.2 / 1.6
- Einschaltdauer [%] 100
- Schweißstrom-Einstellbereich MIG/MAG [A] MIG: 30 – 500
- Schweißstrom-Einstellbereich WIG DC [A] 10 – 500
- Schweißstrom-Einstellbereich E-Hand [A] 10 – 500
- Hot-Start-Funktion (E-Hand) 0 – 10
- Arc-Force-Funktion (E-Hand) 0 – 10
- Gasnachströmzeit [s] 0 – 10
- Stromabsenkzeit [s] 0 – 10
- Drahtrückbrand Ja
- Abmessungen [mm] 1114 x 585 x 1440
- Schutzart IP23S
- Kühlung Gas/Flüssigkeit
- Betriebsarten (SPOT / S2T / S4T) Nein
- Drahteinzug-Funktion Nein
- Gerätegewicht [kg] 100
Produktsicherheit
Hersteller
SPARTUS (NOV-WELD Sp. z o.o.)
Słoneczna 9
80-297 Banino, Polen


Schweißgeräte der Marke Skandi Kraft
-
Bruttopreis 599,99 €inkl. %s MwSt.
-
Bruttopreis 639,99 €inkl. %s MwSt.
-
Bruttopreis 369,99 €inkl. %s MwSt.
-
Bruttopreis 539,99 €inkl. %s MwSt.
-
Bestseller Neues Produkt
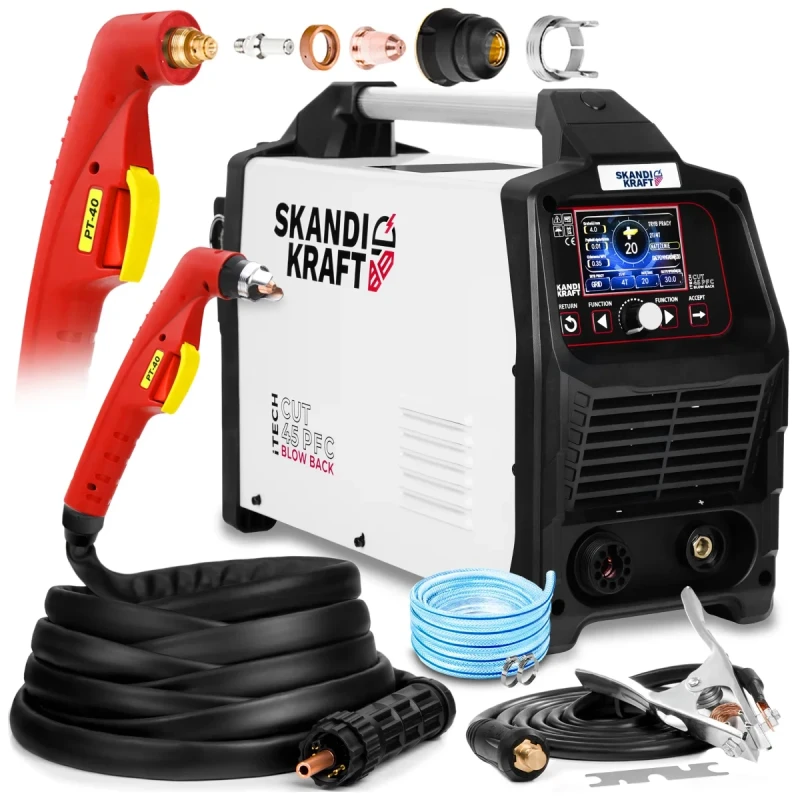
SKANDI KRAFT iTECH CUT 45 PFC Inverter-Plasmaschneider mit echte 45 Ampere | Vollausstattung
Bruttopreis 639,99 €inkl. %s MwSt. -
Bruttopreis 859,99 €inkl. %s MwSt.
-
Bruttopreis 1.069,99 €inkl. %s MwSt.
-
Bruttopreis 1.149,99 €inkl. %s MwSt.
-
Bruttopreis 639,99 €inkl. %s MwSt.
-
Bruttopreis 429,99 €inkl. %s MwSt.