


Beim WIG-Schweißen entstehen präzise, saubere und weitgehend spritzerfreie Verbindungen. Entscheidend für ein gutes Ergebnis ist jedoch die korrekte Einstellung des Schweißstroms. Zu wenig Strom führt zu mangelndem Einbrand, während ein zu hoher Wert das Werkstück überhitzen, die Elektrode beschädigen oder dünnes Material durchbrennen kann.
Die richtige Einstellung hängt von Werkstoff, Materialstärke, Elektrodendurchmesser, Schweißposition, Schutzgas und Nahtform ab. Dieser Ratgeber erklärt die Unterschiede zwischen WIG DC und WIG AC, die wichtigsten Stromparameter und den Einfluss von AC-Balance, AC-Frequenz und Elektrodengeometrie.
- WIG DC wird vor allem für Stahl, Edelstahl und Kupfer verwendet.
- WIG AC eignet sich insbesondere für Aluminium und Magnesium.
- Stromtabellen sind Startwerte: Die endgültige Einstellung muss am Werkstück geprüft werden.
Wie funktioniert WIG-Schweißen?
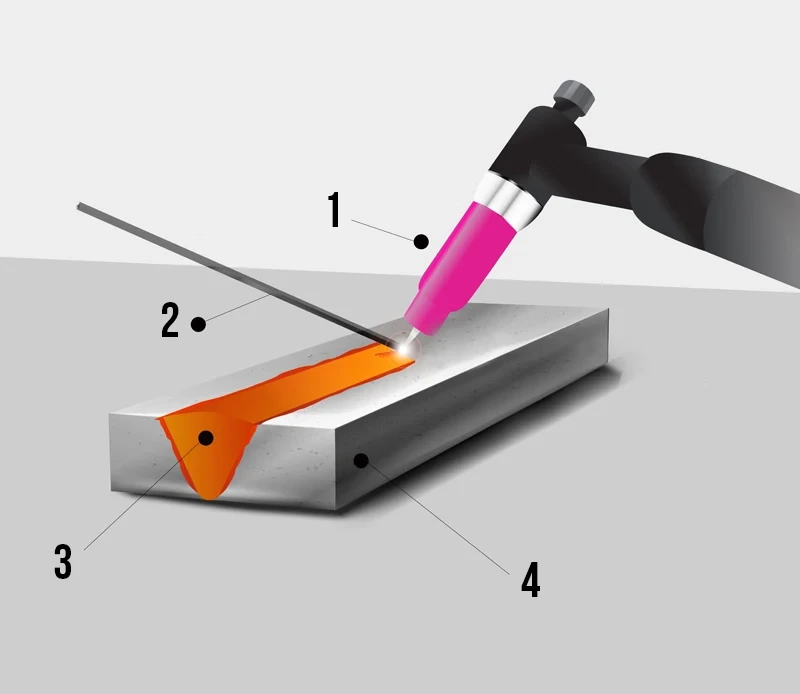
Beim WIG-Schweißen brennt der Lichtbogen zwischen einer nicht abschmelzenden Wolframelektrode und dem Werkstück. Das Schmelzbad wird durch ein inertes Schutzgas, meist Argon, vor der Umgebungsluft geschützt. Zusatzwerkstoff wird bei Bedarf separat als Stab oder über einen Drahtvorschub zugeführt.
Der Lichtbogen kann kontaktlos über HF-Zündung, über Lift-Arc oder bei einfachen Geräten durch Anstreichen gezündet werden. HF-Zündung reduziert das Risiko, dass Wolfram in das Schmelzbad gelangt.
Eine ausführliche Einführung enthält der Beitrag WIG-Schweißen – Anleitung und Stromeinstellung.
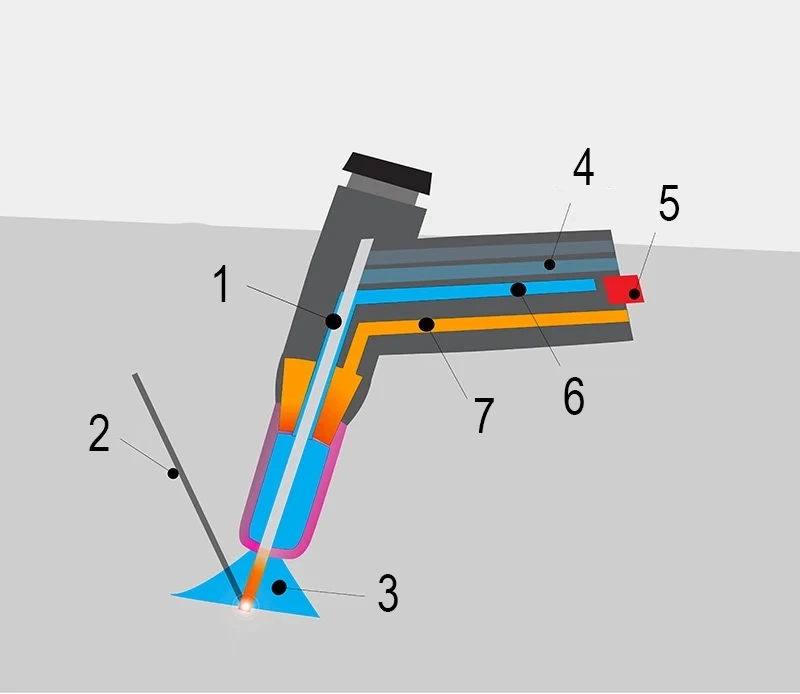
Aufbau eines flüssigkeitsgekühlten WIG-Brenners
Ein flüssigkeitsgekühlter WIG-Brenner führt Strom, Schutzgas und Kühlmittel bis zum Brennerkopf. Die Kühlung ogranicza die thermische Belastung des Brenners und verbessert den Arbeitskomfort bei höheren Schweißströmen und längeren Schweißzyklen.
WIG DC oder WIG AC?
Beim WIG-DC-Schweißen wird in der Regel Gleichstrom mit negativ gepolter Elektrode verwendet. Der größte Teil der Wärme wird in das Werkstück eingebracht, während die Wolframelektrode thermisch weniger belastet wird. Diese Einstellung eignet sich für Stahl, Edelstahl, Kupfer, Nickellegierungen und viele weitere Werkstoffe.
Aluminium und Magnesium werden überwiegend mit Wechselstrom geschweißt. Der positive Stromanteil unterstützt das Aufbrechen der Oxidschicht, während der negative Anteil Einbrand und Wärmeeintrag in das Werkstück fördert.
| Stromart | Typische Werkstoffe | Charakteristik |
|---|---|---|
| WIG DC | Stahl, Edelstahl, Kupfer, Nickel | konzentrierter Lichtbogen und guter Einbrand |
| WIG AC | Aluminium, Magnesium | kombiniert Reinigungswirkung und Einbrand |
Passende Geräte finden Sie in den Kategorien WIG-DC-Schweißgeräte und WIG-AC/DC-Schweißgeräte.
Wie stellt man den Schweißstrom beim WIG-Schweißen ein?
Der Schweißstrom beeinflusst Einbrand, Nahtbreite, Schmelzbadgröße und Wärmeeintrag. Die Einstellung sollte schrittweise an einem Probestück erfolgen.
- Zu niedriger Strom: instabiles Schmelzbad, geringer Einbrand und mögliche Bindefehler.
- Zu hoher Strom: übermäßiger Wärmeeintrag, Verzug, Durchbrand oder Überlastung der Elektrode.
- Zu langsame Führung: hoher Wärmeeintrag trotz scheinbar passender Amperezahl.
- Zu lange Lichtbogenlänge: breiter, unruhiger Lichtbogen und geringere Kontrolle.
Als grobe Ausgangsbasis wird in der Praxis häufig mit einem Strombereich pro Millimeter Materialstärke gearbeitet. Eine starre Ampere-pro-Millimeter-Regel ist jedoch unzuverlässig, weil Werkstoff, Nahtform, Wärmeableitung und Schweißposition erheblichen Einfluss haben.
Elektrodendurchmesser und empfohlener Strombereich
Der Elektrodendurchmesser muss zur Stromstärke und Stromart passen. Die folgenden Angaben dienen nur als Orientierung. Maßgeblich sind die Angaben des Elektroden- und Geräteherstellers.
| Elektrodendurchmesser | Typischer Strombereich | Typische Anwendung |
|---|---|---|
| 1,0 mm | niedrige Ströme | sehr dünne Bleche und Feinarbeiten |
| 1,6 mm | niedrige bis mittlere Ströme | dünne Bleche und allgemeine Werkstattarbeiten |
| 2,4 mm | mittlere bis höhere Ströme | universelle Werkstattanwendungen |
| 3,2 mm | hohe Ströme | dickere Bauteile und längere Belastung |
| 4,0 mm | sehr hohe Ströme | industrielle Hochstromanwendungen |
Die im Ausgangstext genannten festen Strombereiche und Gasdurchflüsse sind nicht universell. Sie unterscheiden sich je nach Elektrodenwerkstoff, Spitzenform, Polarität, Kühlung und Hersteller.
AC-Balance, AC-Frequenz und Wellenform
AC-Balance
Die AC-Balance bestimmt das Verhältnis zwischen positivem und negativem Stromanteil. Mehr negativer Anteil erhöht in der Regel den Einbrand und reduziert die Elektrodenbelastung. Mehr positiver Anteil verstärkt die Reinigungswirkung, belastet jedoch die Elektrode stärker.
Ein fester Bereich wie −25 bis −15 % ist keine allgemeingültige Empfehlung, weil Hersteller Balancewerte unterschiedlich anzeigen. Bei einigen Geräten bezeichnet ein höherer Prozentwert den negativen Anteil, bei anderen den positiven. Deshalb muss die Skala des Geräts geprüft werden.
AC-Frequenz
Eine höhere AC-Frequenz bündelt den Lichtbogen stärker und kann die Kontrolle in schmalen Fugen verbessern. Eine niedrigere Frequenz erzeugt einen breiteren, weicheren Lichtbogen. Werte zwischen 80 und 120 Hz sind häufig ein praktikabler Ausgangspunkt, aber kein allgemeines Optimum.
Wellenform
Moderne Geräte bieten häufig Rechteck-, Sinus- oder Mischformen. Rechteckwellen ermöglichen schnelle Polaritätswechsel und einen stabilen Lichtbogen. Sinusförmige Verläufe arbeiten weicher und leiser. Die passende Wellenform hängt von Gerät, Werkstoff und gewünschtem Lichtbogenverhalten ab.
Mehr zur Aluminiumanwendung finden Sie im Beitrag Aluminium mit WIG AC/DC schweißen.
Wolframelektrode richtig schleifen
Die Wolframelektrode sollte längs zur Elektrodenachse geschliffen werden. Dadurch verlaufen die Schleifriefen in Richtung des Lichtbogens und unterstützen eine stabile Zündung. Quer verlaufende Riefen können den Lichtbogen seitlich ablenken.
Der Spitzenwinkel richtet sich nach Stromstärke und Anwendung. Eine schärfere Spitze unterstützt einen konzentrierten Lichtbogen bei niedrigen Strömen, während eine stumpfere Spitze höhere Belastungen besser verkraftet. Ein fester Winkel von 35 bis 45 Grad ist daher nur ein möglicher Ausgangspunkt.
Zum Schleifen sollte eine ausschließlich für Wolframelektroden verwendete Schleifscheibe oder eine geschlossene Elektrodenschleifmaschine eingesetzt werden. Staub muss abgesaugt werden. Besonders bei thorierten Elektroden ist eine kontrollierte Stauberfassung wichtig.
Eine ausführliche Anleitung bietet der Beitrag WIG-Elektroden richtig anschleifen. Informationen zur Farbcodierung finden Sie unter WIG-Elektroden – Farben und Auswahl.
Weitere wichtige Einstellungen
- Gasvorströmzeit: schützt den Bereich bereits vor der Zündung.
- Gasnachströmzeit: schützt Elektrode und Naht während des Abkühlens.
- Stromabsenkung: reduziert Kraterbildung am Nahtende.
- Pulsfrequenz: beeinflusst Wärmeeintrag und Rhythmus der Schmelzbadführung.
- Grundstrom: hält den Lichtbogen zwischen den Impulsen stabil.
- Schweißgeschwindigkeit: beeinflusst den Wärmeeintrag ebenso stark wie die Stromstärke.
Für dünne Bleche sind WIG-Schweißgeräte mit Puls besonders interessant. Die Pulsfunktion erleichtert die Wärmekontrolle, ersetzt aber keine korrekte Grundeinstellung.
Welches WIG-Schweißgerät ist sinnvoll?
Für Stahl und Edelstahl reicht in vielen Fällen ein WIG-DC-Gerät mit HF-Zündung, Puls, Stromabsenkung und einstellbarer Gasnachströmung. Für Aluminium wird ein WIG-AC/DC-Gerät mit regelbarer AC-Balance und AC-Frequenz benötigt.
Zusammenfassung
Die richtige Stromstärke beim WIG-Schweißen hängt nicht nur von der Materialdicke ab. Elektrodendurchmesser, Werkstoff, Nahtform, Stromart, Lichtbogenlänge und Schweißgeschwindigkeit müssen gemeinsam betrachtet werden.
Bei WIG DC steht ein konzentrierter Einbrand im Vordergrund. Bei WIG AC kommen zusätzlich Balance, Frequenz und Wellenform hinzu. Tabellenwerte sollten deshalb immer als Ausgangspunkt verstanden und durch Probeschweißungen überprüft werden.
Häufig gestellte Fragen zur WIG-Stromeinstellung
Wie stellt man den Schweißstrom beim WIG-Schweißen ein?
Der Schweißstrom hängt von Werkstoff, Materialstärke, Elektroden- und Zusatzwerkstoffdurchmesser, Schweißposition und gewünschtem Einbrand ab. Tabellenwerte sind nur Ausgangspunkte und sollten an einem Probestück überprüft werden.
Wann verwendet man WIG DC und wann WIG AC?
WIG DC wird typischerweise für Stahl, Edelstahl, Kupfer und viele andere Werkstoffe verwendet. WIG AC wird vor allem für Aluminium und Magnesium eingesetzt, weil der positive Stromanteil die Oxidschicht aufbrechen kann.
Welche Stromstärke eignet sich für dünnes Blech?
Bei dünnem Blech wird mit niedriger Stromstärke, kurzer Lichtbogenlänge und häufig mit Puls gearbeitet. Ein pauschaler Amperewert ist nicht zuverlässig, weil Werkstoff, Wärmeableitung und Nahtform großen Einfluss haben.
Wie wird die Wolframelektrode für WIG geschliffen?
Die Elektrode wird längs zur Achse geschliffen. Der Spitzenwinkel richtet sich nach Stromstärke und gewünschter Lichtbogenform. Querriefen sollten vermieden werden, weil sie den Lichtbogen instabil machen können.
Was bewirken AC-Balance und AC-Frequenz?
Die AC-Balance verändert das Verhältnis zwischen Reinigungswirkung und Einbrand. Die AC-Frequenz beeinflusst die Bündelung und Stabilität des Lichtbogens. Beide Werte müssen an Elektrode, Werkstück und Gerät angepasst werden.


